Quanto tempo normalmente dura o treinamento técnico para uma planta de AAC?
Quando uma fábrica de AAC está próxima do comissionamento, a questão raramente é apenas se os operadores conseguem iniciar as máquinas. A preocupação prática é se a equipe consegue operar um ciclo completo de produção sem gerar perdas evitáveis: densidade incorreta da polpa, qualidade instável do bolo verde, danos no corte, carregamento inadequado da autoclave, manutenção atrasada ou manuseio inseguro de cal, pasta de alumínio, vapor e equipamentos em movimento.
O treinamento técnico de uma fábrica de AAC normalmente leva várias semanas para alcançar a prontidão operacional inicial, enquanto a operação independente e estável geralmente requer orientação contínua durante o comissionamento e o início da produção. Um programa básico pode ser concluído em aproximadamente duas a quatro semanas quando o escopo dos equipamentos é claro e a equipe já compreende a produção industrial. Uma equipe nova que opera uma linha mais automatizada, gerencia matérias-primas desconhecidas ou aprende durante a instalação pode precisar de um período mais longo. O treinamento não deve ser tratado como um único evento em sala de aula; é um processo em etapas que continua até que a fábrica consiga produzir blocos ou painéis de AAC consistentes em condições normais de trabalho.
Por que o período de treinamento varia de uma fábrica de AAC para outra
Uma linha de concreto aerado autoclavado conecta vários processos que afetam uns aos outros. Um erro cometido durante a preparação da matéria-prima pode não se tornar visível até a pré-cura, o corte ou a autoclavagem. Por esse motivo, a duração do treinamento depende menos da capacidade nominal da linha do que de quantas decisões de produção a equipe operacional deve tomar e de quanta experiência ela já possui.
As variáveis mais importantes são o nível de automação, o escopo de produção, a condição da instalação, a consistência das matérias-primas e as responsabilidades atribuídas à equipe local. Uma linha que produz blocos padrão com fórmulas comprovadas pode ser mais fácil de aprender do que uma fábrica que produz várias densidades, dimensões ou produtos reforçados. Da mesma forma, operadores familiarizados com centrais dosadoras, equipamentos para blocos, sistemas de vapor ou máquinas controladas por PLC geralmente se adaptam mais rapidamente do que uma equipe completamente nova.
A duração no calendário também difere das horas reais de treinamento. Durante a instalação, parte da instrução pode ocorrer enquanto fundações, tubulações, conexões elétricas e sistemas auxiliares ainda estão sendo concluídos. A parte mais valiosa do treinamento geralmente começa somente depois que a linha pode processar material, pois os operadores então observam como as decisões de dosagem afetam o bolo verde, o comportamento de corte e a condição final do produto.
Uma sequência realista de treinamento para uma equipe de produção de AAC
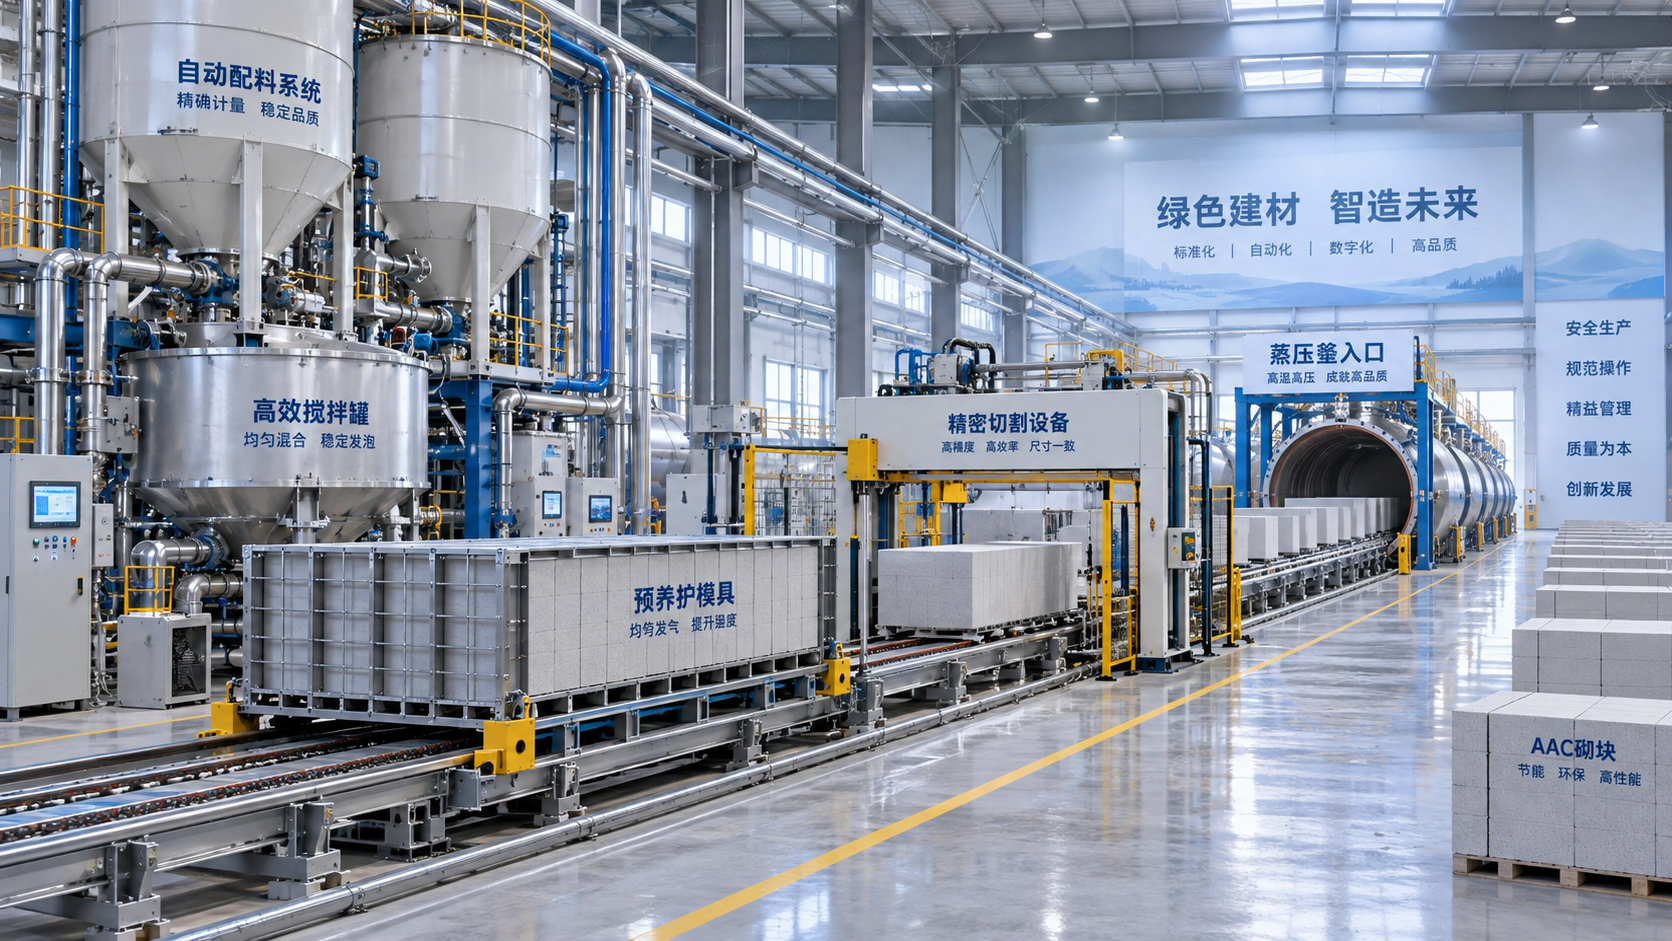
O treinamento técnico eficaz segue o fluxo de produção, em vez de separar cada departamento em aulas isoladas. Os operadores precisam compreender detalhadamente sua própria estação, mas também precisam saber como variações a montante criam problemas a jusante. A sequência a seguir costuma ser mais útil do que tentar ensinar todas as funções de uma só vez.
1. Orientação sobre os equipamentos e práticas de trabalho seguras
Antes do início dos testes de produção, a equipe deve conhecer o layout da fábrica, os nomes dos equipamentos, o fluxo normal de materiais, as restrições de acesso, as paradas de emergência, as proteções e os procedimentos de bloqueio. Esta etapa abrange os riscos práticos relacionados a misturadores, transportadores, moldes, dispositivos de basculamento, máquinas de corte, pontes rolantes, bombas, autoclaves e equipamentos relacionados ao vapor.
As instruções de segurança devem estar vinculadas às tarefas reais. Não basta mostrar onde está localizada uma parada de emergência. Um operador deve entender quando um bloqueio só pode ser desobstruído após o isolamento, por que não se pode aproximar de um molde em movimento ou de uma estrutura de corte durante um ciclo automático e quais trabalhos de manutenção exigem a confirmação de que a pressão, o calor e a energia armazenada foram liberados.
2. Preparação de matérias-primas e controle de dosagem
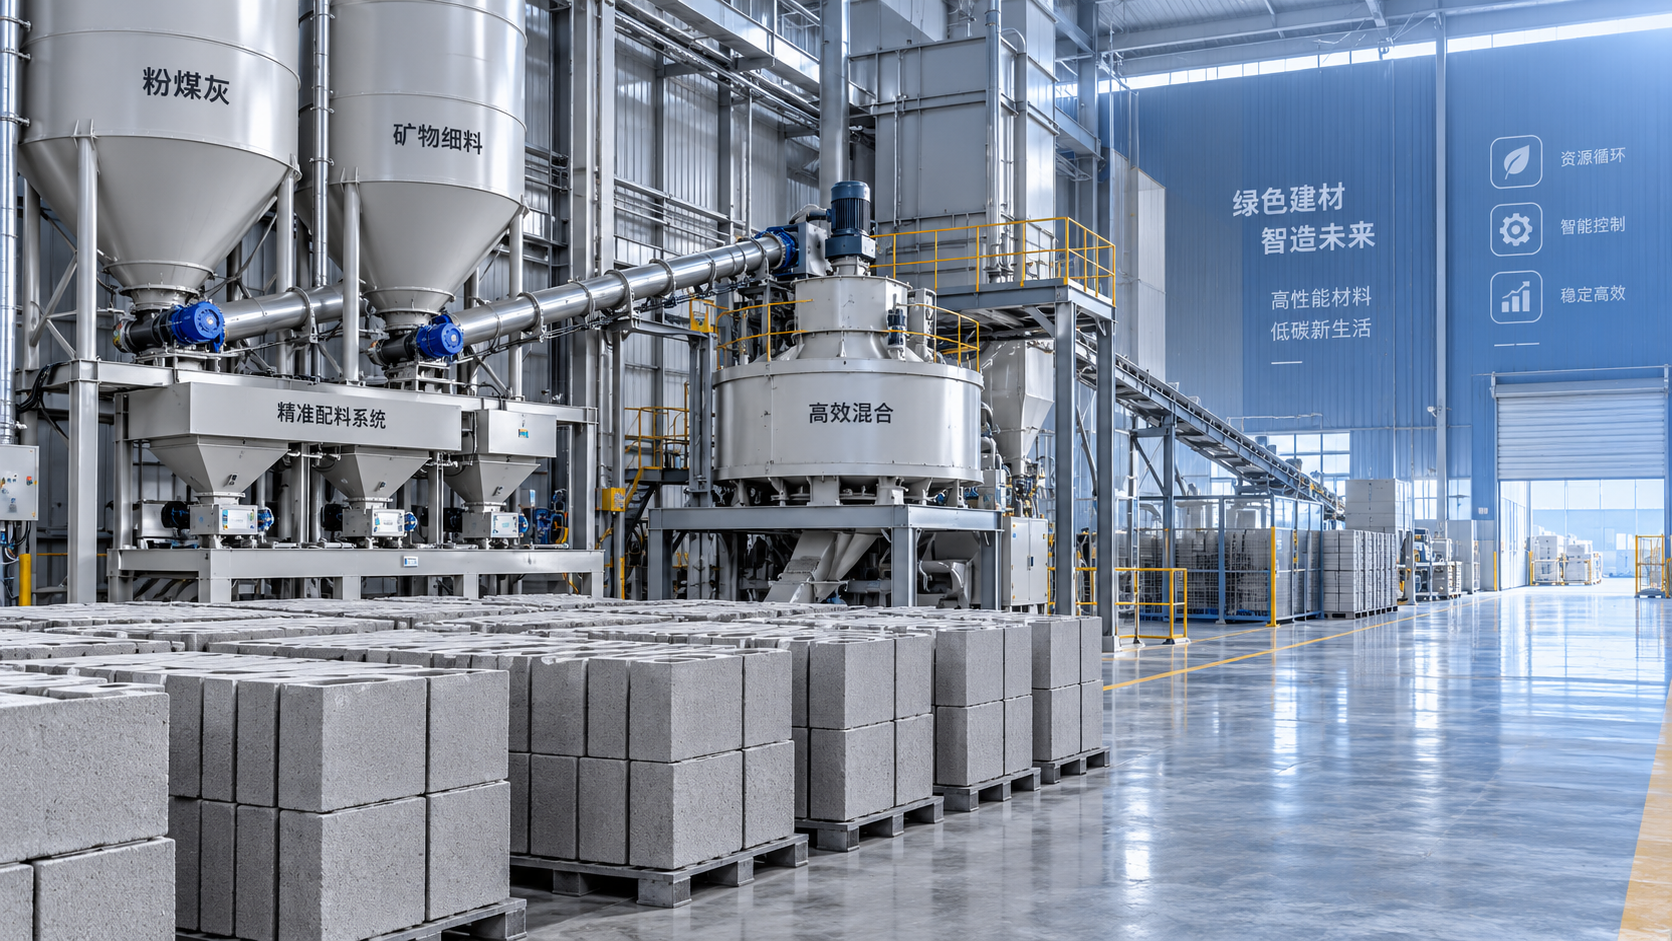
A qualidade do AAC começa com insumos estáveis. O treinamento nesta etapa inclui armazenamento e manuseio de areia ou cinza volante, cimento, cal, gesso ou outros aditivos especificados, água e pasta ou pó de alumínio. A equipe deve conhecer a finalidade de cada material, seus requisitos de manuseio e as verificações necessárias antes do uso.
O foco operacional não é simplesmente carregar ingredientes em um misturador. O pessoal precisa observar a precisão da pesagem, a temperatura da polpa, o tempo de mistura, a adição de água, a finura do material quando relevante e a preparação do agente formador de gás. Também deve compreender que alterar um único ponto de ajuste para corrigir um defeito visível pode criar outro problema mais adiante no processo. Qualquer ajuste de fórmula deve ser controlado, registrado e avaliado com base no bolo verde resultante e no produto acabado.
3. Vazamento, pré-cura e avaliação do bolo verde
A polpa vazada deve expandir e desenvolver resistência suficiente antes de ser removida do molde e enviada para o corte. Esta é uma das etapas em que o julgamento do operador é mais importante. Um bolo muito macio pode deformar ou rasgar durante a desmoldagem e o corte. Um bolo excessivamente endurecido pode cortar mal ou desenvolver defeitos nas bordas. Uma expansão irregular pode indicar problemas com a temperatura do material, a mistura, a adição de alumínio, a preparação do molde ou o ambiente de cura.
O treinamento deve ensinar os operadores o que inspecionar antes de movimentar um molde: comportamento de expansão, aparência da superfície, tempo, firmeza do bolo e sinais de fissuração ou retração anormais. Em vez de depender apenas de um tempo fixo, a equipe deve aprender a avaliar se o bolo atingiu uma condição adequada para corte nas condições atuais de material e temperatura.
4. Operações de corte, manuseio e transferência
Os equipamentos de corte geralmente são altamente automatizados, mas sua produção ainda depende de configuração correta e observação disciplinada. Os operadores devem aprender a relação entre a condição do bolo, a condição dos fios, a velocidade de corte, os ajustes dimensionais e a qualidade das bordas. Também precisam reconhecer quando um defeito repetido de corte provavelmente é uma questão de processo, e não um simples ajuste da máquina.
As instruções de manuseio incluem transferência de moldes, elevação ou basculamento do bolo, procedimentos de separação, gestão de sucata e preparação de carregamento para autoclavagem. Alinhamento deficiente, fios de corte danificados, tempo incorreto de transferência ou movimentação descuidada de produtos verdes podem causar quebras antes que o material chegue à autoclave. O treinamento deve esclarecer quais pequenos defeitos podem ser corrigidos por meio de ajustes de rotina e quais exigem que a linha seja parada e inspecionada.
5. Operação da autoclave e controle do produto acabado
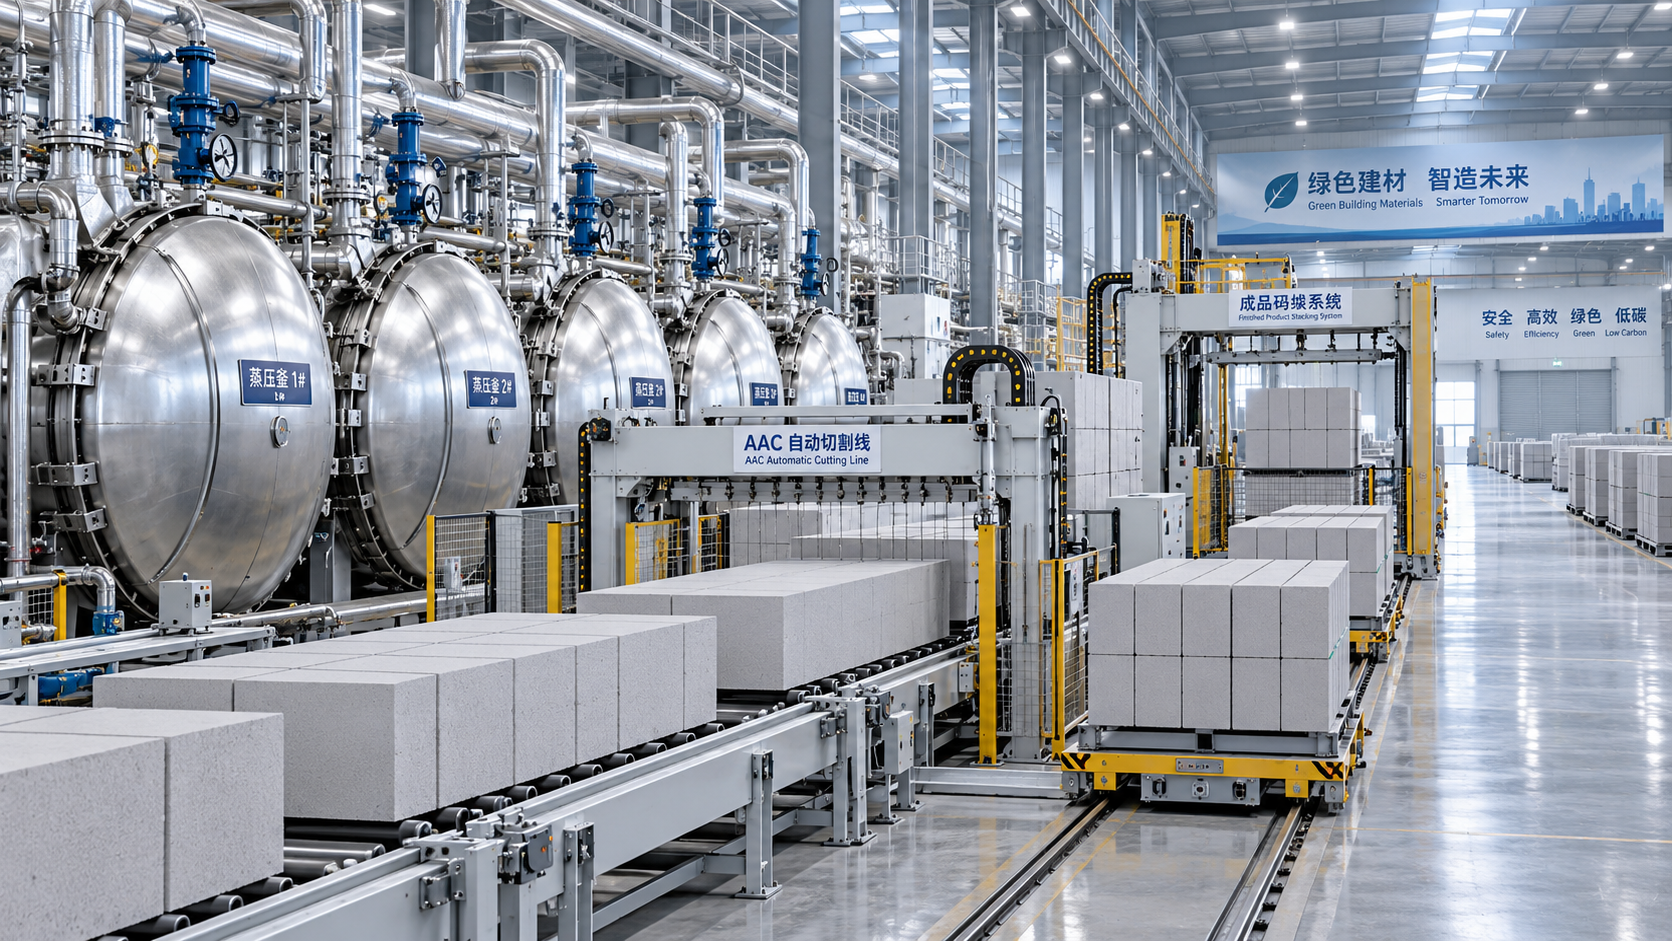
A autoclavagem não é apenas uma etapa final de aquecimento. O padrão de carregamento, o ciclo de vapor, o controle de pressão e temperatura, a gestão de condensado e o procedimento de descarregamento influenciam o desempenho do produto e a segurança operacional. Somente pessoal autorizado e devidamente treinado deve gerenciar equipamentos relacionados à pressão, de acordo com os procedimentos aprovados da fábrica e os requisitos locais aplicáveis.
Os operadores precisam compreender a sequência normal do ciclo, o motivo das alterações graduais de pressão, a importância das verificações de portas e vedações e a resposta necessária quando ocorre um alarme ou uma leitura anormal. A inspeção do produto acabado deve relacionar os resultados visíveis às etapas anteriores. Variação de densidade, inconsistência dimensional, fissuração, bordas deficientes ou danos de manuseio devem ser investigados por meio do histórico do processo, em vez de serem automaticamente atribuídos à estação final.
O treinamento de comissionamento é diferente da instrução em sala de aula
Uma equipe pode compreender a sequência de uma linha de AAC após alguns dias de explicação técnica, mas ainda precisar de tempo para operar com confiança durante a produção real. O comissionamento cria condições de trabalho que os manuais não podem reproduzir totalmente: umidade real dos materiais, variação da temperatura ambiente, sincronização dos equipamentos, resposta a alarmes e comunicação entre operadores da sala de controle, mecânicos, eletricistas, equipe de laboratório e supervisores.
Durante esse período, o fornecedor do treinamento ou a equipe técnica deve transferir gradualmente a responsabilidade para a equipe da fábrica. Inicialmente, os operadores podem seguir as instruções de perto enquanto observam cada ajuste. Posteriormente, devem realizar partidas, paradas, mudanças de produto, inspeções, limpeza e resposta básica a falhas sob supervisão. O objetivo final não é que alguém consiga repetir uma sequência de botões; é que a equipe consiga identificar uma condição anormal de processo antes que ela se torne uma interrupção de produção dispendiosa.
Um teste útil de prontidão é verificar se a equipe consegue explicar a cadeia de causa e efeito por trás das decisões de rotina. Por exemplo, quando a qualidade do corte diminui, a equipe consegue distinguir entre um problema no fio, um bolo verde inadequado, um problema de transferência ou um ajuste incorreto de corte? Quando a densidade muda, os operadores conseguem revisar os registros de dosagem e as condições das matérias-primas antes de fazer um ajuste não planejado? Essas capacidades são uma indicação melhor do progresso do treinamento do que apenas a presença.
Como evitar prolongar desnecessariamente a curva de aprendizagem
Os atrasos geralmente são causados pela tentativa de treinar cada pessoa em todas as tarefas com o mesmo nível de profundidade desde o início. Uma abordagem melhor é estabelecer funções claras. O pessoal da sala de controle precisa de conhecimento sólido sobre lógica de sequência, pontos de ajuste, alarmes e registros. Os operadores de dosagem precisam de familiaridade detalhada com pesagem, mistura e verificações de materiais. O pessoal de corte e manuseio precisa entender o alinhamento dos equipamentos e o cuidado com os produtos verdes. Os técnicos de manutenção precisam ter acesso às informações mecânicas, elétricas, hidráulicas, pneumáticas e de lubrificação relevantes para seu trabalho.
- Designe uma pessoa responsável por cada área de produção antes do início do comissionamento.
- Prepare procedimentos operacionais, registros de turno, cronogramas de manutenção e instruções de resposta a alarmes em um idioma que a equipe possa utilizar com segurança.
- Treine com as matérias-primas reais e as especificações de produto pretendidas sempre que possível.
- Registre lotes de teste, ajustes de processo, defeitos, ações corretivas e resultados para que o conhecimento permaneça após a saída do pessoal técnico.
- Inclua no treinamento a limpeza diária, a lubrificação, a inspeção e as verificações de peças de desgaste, em vez de tratá-las como tópicos de manutenção separados.
- Permita que os operadores realizem repetições supervisionadas dos procedimentos de partida e parada, pois essas transições frequentemente revelam lacunas de entendimento.
A gerência também deve planejar a equipe de forma realista. O treinamento perde eficácia quando se espera que o mesmo indivíduo aprenda a operar o controle, supervisione o descarregamento, resolva falhas elétricas e gerencie as entregas de matérias-primas durante os primeiros testes de produção. Uma estrutura de turnos estável proporciona a cada pessoa repetição suficiente para reconhecer o comportamento normal e anormal dos equipamentos.
Quando o suporte técnico adicional se justifica
Algumas situações exigem mais do que o treinamento padrão de operadores. Isso inclui colapso repetido do bolo verde, densidade instável, danos recorrentes no corte, desempenho anormal da autoclave, alarmes importantes de automação ou resultados de produção que mudam após a substituição de uma fonte de matéria-prima. Continuar ajustando configurações sem uma análise disciplinada pode tornar o problema mais difícil de rastrear.
Nesses casos, a fábrica deve preservar os registros relevantes: pesos dos lotes, observações de umidade, condições da polpa, tempo de cura, parâmetros de corte, informações do ciclo da autoclave, histórico de alarmes e amostras do defeito. O suporte técnico poderá então avaliar o processo como um sistema conectado, em vez de se concentrar apenas na última máquina em que o problema se tornou visível.
Perguntas que operadores e investidores costumam fazer
Uma fábrica de AAC pode iniciar a produção imediatamente após o treinamento?
O equipamento pode estar pronto para operar após as verificações de instalação e comissionamento, mas a estabilidade comercial geralmente se desenvolve durante as primeiras produções. A produção inicial deve ser monitorada de perto enquanto a equipe confirma a relação entre as matérias-primas locais, os ajustes de processo, a qualidade do produto e o comportamento dos equipamentos.
Uma linha de AAC totalmente automática exige menos treinamento?
A automação reduz o trabalho manual repetitivo, mas não elimina a necessidade de conhecimento do processo. Os operadores ainda precisam compreender alarmes, intertravamentos, sinais de sensores, precisão de dosagem, sequência da máquina, requisitos de limpeza e os limites da intervenção manual. Em alguns aspectos, as linhas automatizadas exigem treinamento mais disciplinado porque um ajuste incorreto pode afetar várias estações conectadas.
Quais funcionários devem receber o treinamento mais detalhado?
Operadores da sala de controle, pessoal de dosagem, operadores de corte e manuseio, técnicos de manutenção, equipe de laboratório ou qualidade e supervisores de turno devem receber instruções específicas para suas funções. Os supervisores também devem compreender todo o processo suficientemente bem para coordenar decisões entre departamentos durante condições anormais.
O que deve ser documentado antes que a equipe técnica saia?
A fábrica deve manter procedimentos operacionais aprovados, sequências de partida e parada, requisitos de manutenção preventiva, instruções de lubrificação, documentação elétrica e de controle, informações sobre peças sobressalentes, registros de alarmes, receitas de processo ou orientação de parâmetros e registros de inspeção de qualidade. Os documentos mais úteis são aqueles que ajudam uma equipe de turno a tomar uma decisão segura e repetível durante a operação normal e a recuperação de falhas.
Seguinte:Não há mais conteúdo
Recomendar
 15/10/2026
Quanto tempo normalmente dura o treinamento técnico para uma planta de AAC?
Quanto tempo normalmente dura o treinamento técnico para uma planta de AAC? Conheça prazos realistas, orientações de comissionamento e etapas essenciais para uma produção de AAC segura e estável.
- 14/10/2026
O que deve incluir um relatório de planejamento de uma fábrica de AAC?
O que deve ser incluído em um relatório de planejamento de uma fábrica de AAC? Explore a demanda do mercado, a capacidade, o local, as matérias-primas, os serviços públicos, os custos, a conformidade e os aspectos essenciais da implementação.
- 13/10/2026
Uma Linha de Materiais de Construção Ecológicos Pode Utilizar Resíduos Industriais Locais?
Uma linha de materiais de construção ecológicos pode utilizar resíduos industriais locais? Descubra como subprodutos testados podem melhorar a produção sustentável, controlar custos e garantir conformidade confiável com os padrões de qualidade.