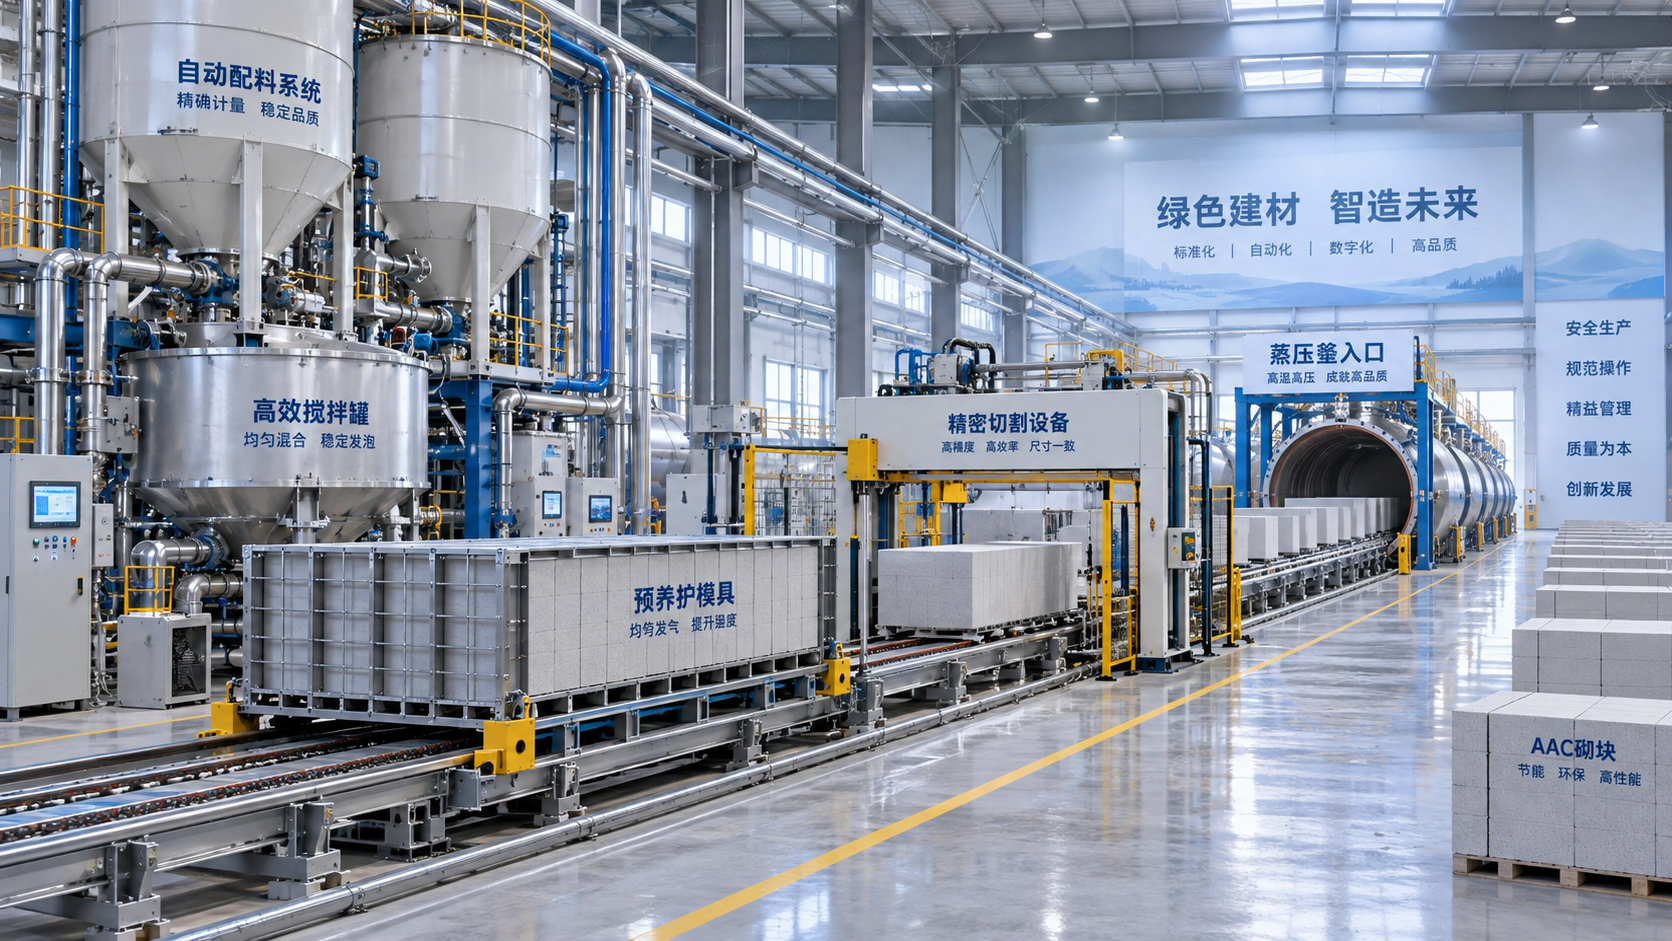
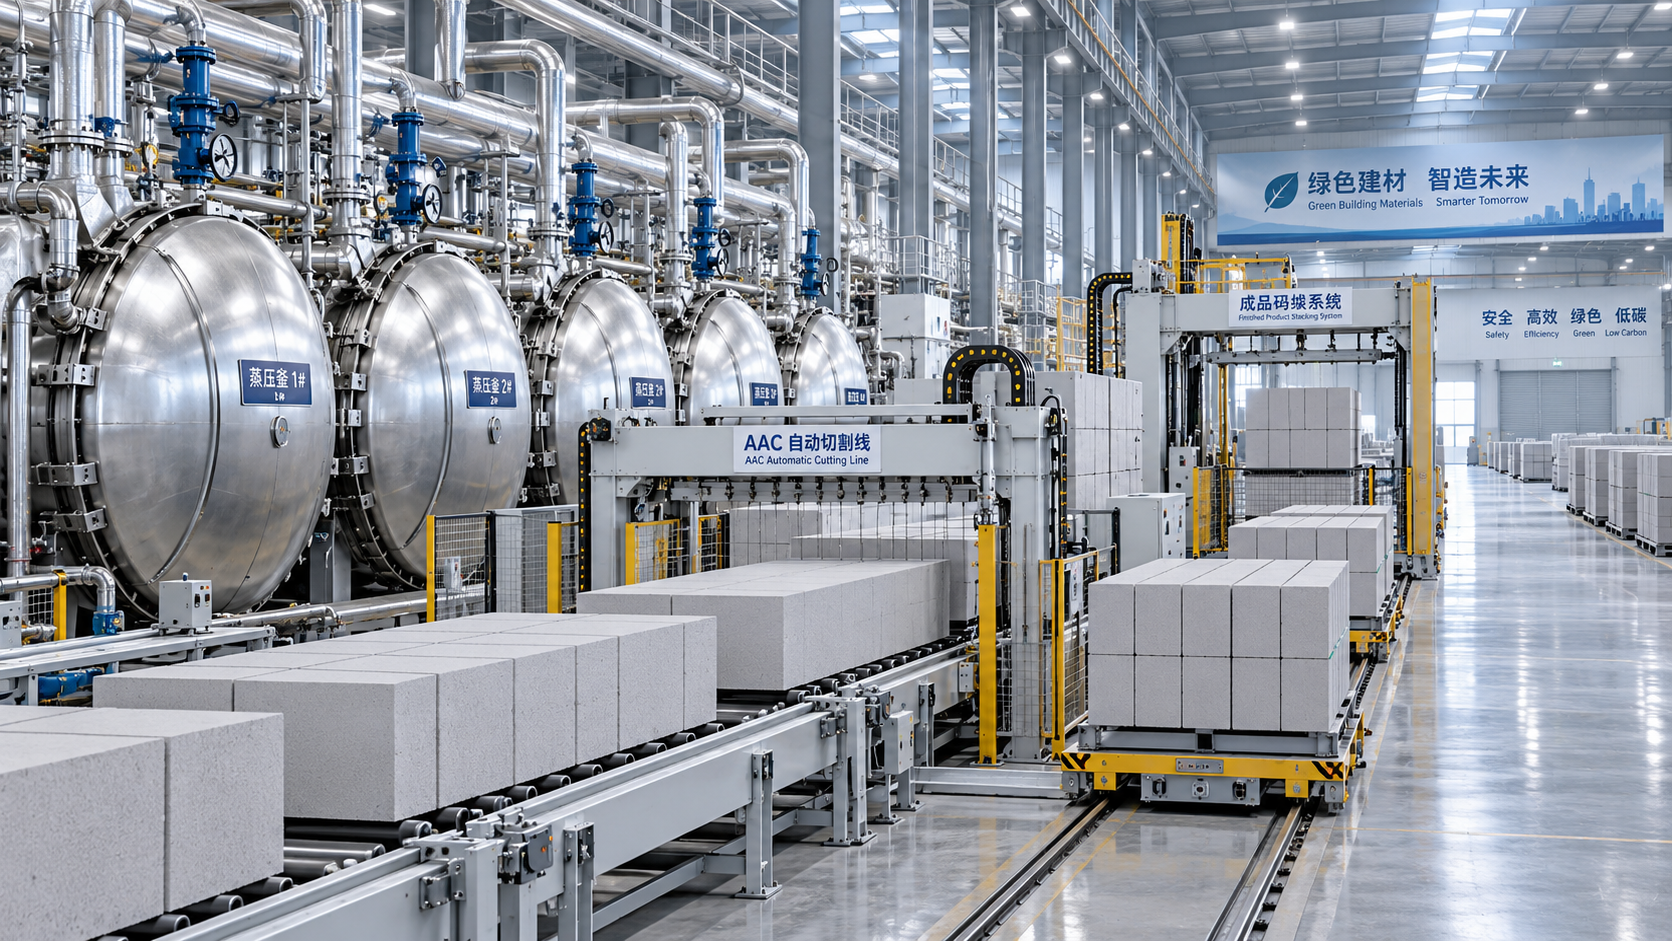
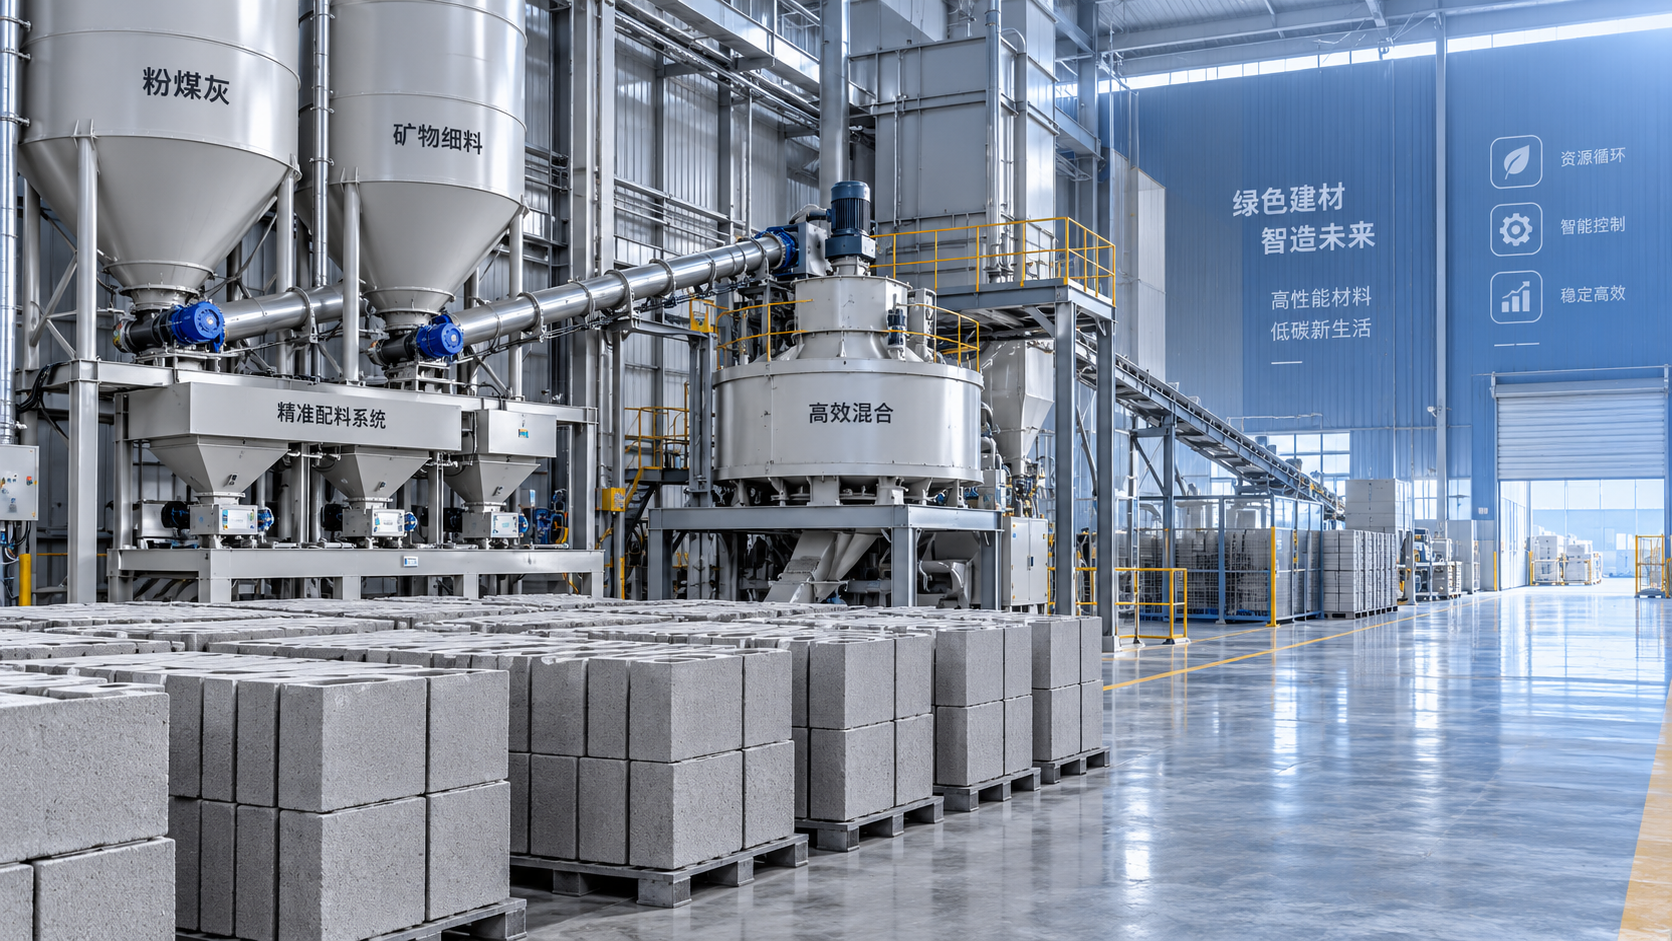
Сколько обычно длится техническое обучение для завода по производству AAC?
Когда завод по производству AAC приближается к вводу в эксплуатацию, вопрос редко заключается лишь в том, могут ли операторы запустить оборудование. Практическая задача состоит в том, сможет ли команда выполнить полный производственный цикл без предотвратимых потерь: неправильной плотности шлама, нестабильного качества массива, повреждений при резке, некачественной загрузки автоклава, задержек в техническом обслуживании или небезопасного обращения с известью, алюминиевой пастой, паром и движущимся оборудованием.
Техническое обучение персонала завода AAC обычно занимает несколько недель для достижения первоначальной готовности к эксплуатации, тогда как стабильная самостоятельная работа часто требует дальнейшего сопровождения в период пусконаладки и начального производства. Базовая программа может быть завершена примерно за две-четыре недели, если состав оборудования понятен, а персонал уже знаком с промышленным производством. Новой команде, работающей на более автоматизированной линии, использующей незнакомое сырье или проходящей обучение во время монтажа, может потребоваться больше времени. Обучение не следует рассматривать как разовое мероприятие в классе; это поэтапный процесс, который продолжается до тех пор, пока завод не сможет выпускать стабильные блоки или панели AAC в нормальных рабочих условиях.
Почему продолжительность обучения различается на разных заводах AAC
Линия по производству автоклавного газобетона объединяет несколько взаимосвязанных процессов. Ошибка, допущенная при подготовке сырья, может стать заметной только на этапе предварительного твердения, резки или автоклавирования. По этой причине продолжительность обучения в меньшей степени зависит от паспортной производительности линии, чем от количества производственных решений, которые должна принимать эксплуатационная команда, и от имеющегося у нее опыта.
Наиболее важными переменными являются уровень автоматизации, объем производства, состояние монтажа, стабильность сырья и обязанности, возложенные на местную команду. Линию, выпускающую стандартные блоки по проверенным рецептурам, освоить может быть проще, чем завод, производящий изделия нескольких плотностей, размеров или армированную продукцию. Аналогично, операторы, знакомые с бетонными узлами, блочным оборудованием, паровыми системами или оборудованием с PLC-управлением, обычно адаптируются быстрее, чем полностью новая команда.
Календарная продолжительность также отличается от фактического времени обучения. Во время монтажа часть инструктажа может проводиться, пока еще завершается устройство фундаментов, трубопроводов, электрических подключений и вспомогательных систем. Наиболее ценная часть обучения часто начинается только после того, как линия может перерабатывать материал, поскольку тогда операторы видят, как решения по дозированию влияют на сырой массив, процесс резки и состояние готовой продукции.
Реалистичная последовательность обучения производственной команды AAC
Эффективное техническое обучение следует производственному маршруту, а не разделяет каждый отдел на изолированные занятия. Операторам необходимо подробно понимать свой участок, но также знать, как отклонения на предыдущих этапах создают проблемы на последующих. Приведенная ниже последовательность обычно полезнее, чем попытка одновременно обучить всем функциям.
1. Ознакомление с оборудованием и безопасные методы работы
До начала производственных испытаний команда должна изучить планировку завода, наименования оборудования, нормальный поток материалов, ограничения доступа, аварийные остановы, защитные ограждения и процедуры блокировки. На этом этапе рассматриваются практические опасности, связанные со смесителями, конвейерами, формами, кантователями, резательными машинами, кранами, насосами, автоклавами и оборудованием, работающим с паром.
Инструктаж по безопасности должен быть связан с реальными задачами. Недостаточно лишь показать расположение аварийной остановки. Оператор должен понимать, когда заклинивание можно устранять только после изоляции оборудования, почему нельзя приближаться к движущейся форме или режущей раме во время автоматического цикла и какие работы по техническому обслуживанию требуют подтверждения сброса давления, температуры и накопленной энергии.
2. Подготовка сырья и контроль дозирования
Качество AAC начинается со стабильных исходных материалов. Обучение на этом этапе включает хранение и обращение с песком или золой-уносом, цементом, известью, гипсом или другими предусмотренными добавками, водой и алюминиевой пастой или порошком. Команда должна знать назначение каждого материала, требования к его обращению и проверки, необходимые перед использованием.
Рабочая задача состоит не просто в загрузке ингредиентов в смеситель. Персонал должен контролировать точность взвешивания, температуру шлама, время смешивания, добавление воды, тонкость материала там, где это применимо, а также подготовку газообразующего агента. Необходимо также понимать, что изменение одной уставки для устранения видимого дефекта может создать другую проблему на последующем этапе процесса. Любая корректировка рецептуры должна контролироваться, документироваться и оцениваться по полученному сырому массиву и готовой продукции.
3. Заливка, предварительное твердение и оценка сырого массива
Залитый шлам должен подняться и приобрести достаточную прочность до извлечения из формы и подачи на резку. Это один из этапов, на котором особенно важна оценка оператора. Слишком мягкий массив может деформироваться или разрываться при распалубке и резке. Слишком затвердевший массив может плохо резаться или иметь дефекты кромок. Неравномерный подъем может указывать на проблемы с температурой материалов, смешиванием, добавлением алюминия, подготовкой формы или условиями твердения.
Обучение должно показать операторам, что необходимо проверять перед перемещением формы: характер подъема, внешний вид поверхности, время, твердость массива и признаки аномального растрескивания или оседания. Вместо того чтобы полагаться только на фиксированное время, команда должна научиться определять, достиг ли массив подходящего для резки состояния при текущих условиях материала и температуры.
4. Резка, перемещение и транспортировочные операции
Оборудование для резки часто имеет высокий уровень автоматизации, однако его результат по-прежнему зависит от правильной настройки и дисциплинированного наблюдения. Операторы должны изучить взаимосвязь между состоянием массива, состоянием струн, скоростью резки, настройками размеров и качеством кромок. Им также необходимо распознавать, когда повторяющийся дефект резки, вероятно, является проблемой процесса, а не простой регулировкой машины.
Инструктаж по перемещению включает транспортировку форм, подъем или кантование массива, процедуры разделения, обращение с отходами и подготовку к загрузке в автоклав. Неправильное выравнивание, поврежденные режущие струны, неверное время передачи или неосторожное перемещение сырых изделий могут привести к поломкам еще до поступления материала в автоклав. Обучение должно четко определять, какие небольшие дефекты могут быть устранены обычной настройкой, а какие требуют остановки и проверки линии.
5. Эксплуатация автоклава и контроль готовой продукции
Автоклавирование — это не просто заключительный этап нагрева. Схема загрузки, цикл подачи пара, контроль давления и температуры, отвод конденсата и процедура выгрузки влияют на характеристики продукции и безопасность эксплуатации. Оборудованием, работающим под давлением, должен управлять только уполномоченный и должным образом обученный персонал в соответствии с утвержденными процедурами завода и применимыми местными требованиями.
Операторы должны понимать нормальную последовательность цикла, причину постепенных изменений давления, важность проверки дверей и уплотнений, а также требуемые действия при возникновении аварийного сигнала или аномальных показаний. Проверка готовой продукции должна связывать видимые результаты с предыдущими этапами. Изменения плотности, несоответствие размеров, растрескивание, плохие кромки или повреждения при перемещении следует исследовать по истории процесса, а не автоматически относить к последнему участку.
Обучение при пусконаладке отличается от инструктажа в классе
Команда может понять последовательность работы линии AAC после нескольких дней технических объяснений, однако ей все равно потребуется время для уверенной работы в условиях реального производства. Пусконаладка создает рабочие условия, которые руководства не могут полностью воспроизвести: фактическую влажность материалов, изменение температуры окружающей среды, синхронизацию оборудования, реакцию на аварийные сигналы и взаимодействие между операторами диспетчерской, механиками, электриками, лабораторным персоналом и руководителями.
В этот период поставщик обучения или техническая команда должны постепенно передавать ответственность персоналу завода. Сначала операторы могут строго следовать инструкциям, наблюдая за каждой регулировкой. Позднее они должны выполнять обычный запуск, остановку, переналадку, осмотр, очистку и базовое реагирование на неисправности под наблюдением. Конечная цель состоит не в том, чтобы кто-то мог повторить последовательность нажатия кнопок; она заключается в способности команды выявить аномальное состояние процесса до того, как оно станет дорогостоящим перерывом производства.
Полезной проверкой готовности является способность команды объяснить причинно-следственную связь, лежащую в основе обычных решений. Например, при ухудшении качества резки может ли команда различить проблему со струной, неподходящий сырой массив, проблему передачи или неверную настройку резки? При изменении плотности могут ли операторы проверить записи по дозированию и состояние сырья до внесения незапланированной корректировки? Эти способности являются лучшим показателем прогресса обучения, чем одно лишь посещение занятий.
Как избежать ненужного увеличения периода освоения
Задержки часто возникают из-за попытки с самого начала обучить каждого человека всем задачам с одинаковой глубиной. Более эффективный подход заключается в четком распределении ролей. Персоналу диспетчерской необходимы глубокие знания логики последовательности, уставок, аварийных сигналов и записей. Операторы дозирования должны детально знать взвешивание, смешивание и проверку материалов. Персонал резки и перемещения должен понимать выравнивание оборудования и бережное обращение с сырыми изделиями. Техники по обслуживанию должны иметь доступ к механической, электрической, гидравлической, пневматической информации и данным по смазке, относящимся к их работе.
- Назначьте ответственного за каждый производственный участок до начала пусконаладки.
- Подготовьте рабочие процедуры, сменные записи, графики обслуживания и инструкции по реагированию на аварийные сигналы на языке, которым команда может надежно пользоваться.
- По возможности проводите обучение с использованием фактического сырья и запланированных спецификаций продукции.
- Записывайте пробные замесы, настройки процесса, дефекты, корректирующие действия и результаты, чтобы знания сохранялись после отъезда технического персонала.
- Включайте ежедневную очистку, смазку, осмотр и проверку изнашиваемых деталей в обучение, вместо того чтобы рассматривать их как отдельные темы технического обслуживания.
- Позволяйте операторам многократно выполнять под наблюдением процедуры запуска и остановки, поскольку эти переходы часто выявляют пробелы в понимании.
Руководство также должно реалистично планировать укомплектование персоналом. Обучение теряет эффективность, когда от одного и того же сотрудника ожидают освоения управления, контроля выгрузки, устранения электрических неисправностей и организации поставок сырья во время первых производственных испытаний. Стабильная структура смен обеспечивает каждому человеку достаточно повторений для распознавания нормального и аномального поведения оборудования.
Когда оправдана дополнительная техническая поддержка
Некоторые ситуации требуют большего, чем стандартное обучение операторов. К ним относятся повторяющееся разрушение сырого массива, нестабильная плотность, регулярно возникающие повреждения при резке, аномальная работа автоклава, серьезные аварийные сигналы автоматизации или изменение результатов производства после замены источника сырья. Продолжение корректировки настроек без систематического анализа может усложнить выявление причины проблемы.
В таких случаях завод должен сохранять соответствующие записи: массу компонентов замеса, наблюдения за влажностью, состояние шлама, время твердения, параметры резки, информацию о цикле автоклава, историю аварийных сигналов и образцы дефекта. Затем техническая поддержка сможет оценить процесс как взаимосвязанную систему, а не сосредоточиться только на последней машине, где проблема стала видимой.
Вопросы, которые часто задают операторы и инвесторы
Может ли завод AAC начать производство сразу после обучения?
Оборудование может быть готово к работе после монтажа и проверок пусконаладки, однако коммерческая стабильность обычно достигается в ходе ранних производственных запусков. Начальный выпуск следует тщательно контролировать, пока команда подтверждает взаимосвязь между местным сырьем, настройками процесса, качеством продукции и поведением оборудования.
Требует ли полностью автоматическая линия AAC меньшего объема обучения?
Автоматизация сокращает повторяющуюся ручную работу, но не устраняет потребность в знаниях процесса. Операторы по-прежнему должны понимать аварийные сигналы, блокировки, сигналы датчиков, точность дозирования, последовательность работы машин, требования к очистке и пределы ручного вмешательства. В некоторых отношениях автоматизированные линии требуют более дисциплинированного обучения, поскольку неверная настройка может повлиять на несколько взаимосвязанных участков.
Какие сотрудники должны пройти наиболее подробное обучение?
Операторы диспетчерской, персонал дозирования, операторы резки и перемещения, техники по обслуживанию, лабораторный персонал или специалисты по качеству, а также начальники смен должны получить инструктаж с учетом своих функций. Руководители также должны достаточно хорошо понимать весь процесс, чтобы координировать решения между подразделениями в нештатных условиях.
Что должно быть задокументировано до отъезда технической команды?
Завод должен хранить утвержденные рабочие процедуры, последовательности запуска и остановки, требования к профилактическому обслуживанию, инструкции по смазке, электрическую и управляющую документацию, информацию о запасных частях, записи аварийных сигналов, рецептуры процесса или рекомендации по параметрам, а также записи контроля качества. Наиболее полезны документы, которые помогают сменной команде принимать безопасные, воспроизводимые решения при нормальной эксплуатации и устранении неисправностей.
Следующая:Больше нет контента
Рекомендуем
 Oct 15, 2026
Сколько обычно длится техническое обучение для завода по производству AAC?
Сколько обычно длится техническое обучение для завода по производству AAC? Узнайте о реалистичных сроках, рекомендациях по пусконаладке и ключевых этапах безопасного и стабильного производства AAC.
- Oct 14, 2026
Что должно включать планировочный отчёт для завода по производству AAC?
Что следует включить в планировочный отчёт для завода по производству AAC? Изучите рыночный спрос, производственные мощности, площадку, сырьё, инженерные коммуникации, затраты, соответствие требованиям и ключевые аспекты реализации.
- Oct 13, 2026
Может ли линия по производству экологичных строительных материалов использовать местные промышленные отходы?
Может ли линия по производству экологичных строительных материалов использовать местные промышленные отходы? Узнайте, как проверенные побочные продукты могут повысить устойчивость производства, контролировать затраты и обеспечивать надежное соответствие требованиям к качеству.