Cómo funciona una máquina para fabricar bloques de hormigón y por qué el curado sigue siendo importante
Un bloque de hormigón recién moldeado puede mantener su forma, pero eso no significa que esté listo para la construcción. El moldeo y el desarrollo de la resistencia son etapas distintas.
Una máquina para fabricar bloques de hormigón introduce una mezcla controlada en los moldes y luego la compacta mediante vibración, a menudo combinada con presión, para obtener formas y dimensiones uniformes.
La resistencia duradera se desarrolla después, cuando el cemento se hidrata bajo condiciones adecuadas de humedad y temperatura. Los ciclos de moldeo rápidos, por sí solos, no garantizan bloques duraderos ni una producción fiable.
Esta guía explica cómo interactúan el mezclado, la compactación, la manipulación y el curado, y qué controles permiten distinguir un proceso de fabricación productivo de uno que simplemente funciona con rapidez.
¿Qué hace realmente una máquina para fabricar bloques de hormigón?
La máquina da a la mezcla de hormigón la geometría prevista y consolida el material. No completa las reacciones químicas responsables de la resistencia de la unidad terminada.
La mayoría de las máquinas industriales para fabricar bloques y ladrillos de hormigón procesan hormigón relativamente seco. La mezcla debe compactarse eficazmente y, al mismo tiempo, ser lo bastante rígida como para conservar su forma después del desmoldeo.
Una línea de producción típica incluye almacenamiento de materiales, equipos de dosificación, una mezcladora, una máquina de moldeo, palés o tableros de producción, equipos de manipulación y una zona de curado designada.
Las configuraciones de las máquinas varían considerablemente. Algunas se basan principalmente en la vibración, mientras que otras combinan vibración controlada con presión hidráulica aplicada por un cabezal de prensado situado sobre el molde.
El término «máquina para fabricar ladrillos» puede referirse a equipos para producir ladrillos macizos, bloques huecos o adoquines. La capacidad real depende de la compatibilidad de los moldes, las especificaciones de la máquina y los métodos de manipulación.
Este proceso es distinto de la fabricación de ladrillos de arcilla cocida y de la producción de hormigón celular curado en autoclave. Estos productos utilizan materias primas, métodos de moldeo y procesos de endurecimiento diferentes.
¿Cómo se convierte la mezcla en un bloque uniforme?
La secuencia de producción comienza con la dosificación de cemento, áridos, agua y cualquier material suplementario o aditivo aprobado. La uniformidad de los ingredientes permite repetir los ajustes de la máquina con mayor precisión entre lotes.
La granulometría de los áridos es importante porque las partículas más pequeñas llenan los espacios entre las más grandes. Una granulometría adecuada favorece la compactación, mientras que un exceso de finos puede aumentar la demanda de agua y dificultar la alimentación.
La humedad de los áridos también modifica el contenido efectivo de agua. Un lote que contiene arena húmeda puede recibir más agua total de la prevista, a menos que se ajuste la cantidad de agua añadida.
El mezclado debe distribuir la humedad y el aglomerante por todo el lote. Las zonas secas, los grumos de cemento o la humedad desigual pueden generar puntos débiles, aunque el funcionamiento de la máquina parezca satisfactorio.
Después del mezclado, el material entra en una tolva de alimentación. Un cajón alimentador o un mecanismo equivalente lo distribuye por las cavidades del molde antes de la etapa principal de compactación.
Un llenado desigual puede crear diferencias de densidad entre unidades o dentro de una misma unidad. Por eso, una alimentación uniforme es tan importante como la capacidad de prensado anunciada de la máquina.
Por qué la vibración y la presión deben ajustarse a la mezcla
La vibración ayuda a reorganizar las partículas y reduce los huecos no deseados. Cuando se utiliza un cabezal de prensado, este contribuye a la consolidación y determina la altura final de la unidad durante el moldeo.
Una compactación insuficiente puede dejar demasiados huecos y bordes frágiles. Los ajustes de vibración inadecuados también pueden producir una consolidación desigual, incluso cuando el ciclo general parece normal.
Aumentar la vibración o la presión no siempre es mejor. Los ajustes deben adaptarse a la mezcla, las características de los áridos, la geometría del molde y el diseño de la máquina para lograr resultados uniformes.
La humedad influye mucho en este equilibrio. Una mezcla demasiado seca puede resistirse a la consolidación, mientras que un exceso de agua puede causar adherencias, deformaciones o dificultades para desmoldar las unidades.
Después de la compactación, se retira el molde o se libera la unidad de otro modo. Por lo general, las unidades recién moldeadas permanecen apoyadas sobre tableros de producción durante su manipulación inicial.
Estas unidades tienen resistencia en estado fresco: cohesión inicial suficiente para una manipulación controlada. La resistencia en estado fresco nunca debe considerarse una prueba de que se ha alcanzado la resistencia a compresión especificada o la durabilidad requerida.
¿Por qué es importante el curado después de que el bloque conserva su forma?
El cemento desarrolla sus propiedades aglomerantes mediante la hidratación, una reacción química con el agua. El curado mantiene las condiciones que permiten que esta reacción continúe después de que la máquina termina el moldeo.
Por lo tanto, el secado y el curado son procesos distintos. La pérdida rápida de humedad puede interrumpir la hidratación cerca de las superficies expuestas y dejar las unidades más débiles o vulnerables de lo que su aspecto sugiere.
Los bloques recién fabricados expuestos al viento, a la luz solar intensa o al aire seco pueden perder humedad rápidamente. La protección debe comenzar poco después del moldeo y mantenerse durante el período de curado especificado.
La temperatura también afecta al desarrollo de la resistencia. Las condiciones frías ralentizan la hidratación, mientras que la congelación puede dañar el hormigón vulnerable; el calor excesivo sin humedad suficiente puede acelerar un secado perjudicial.
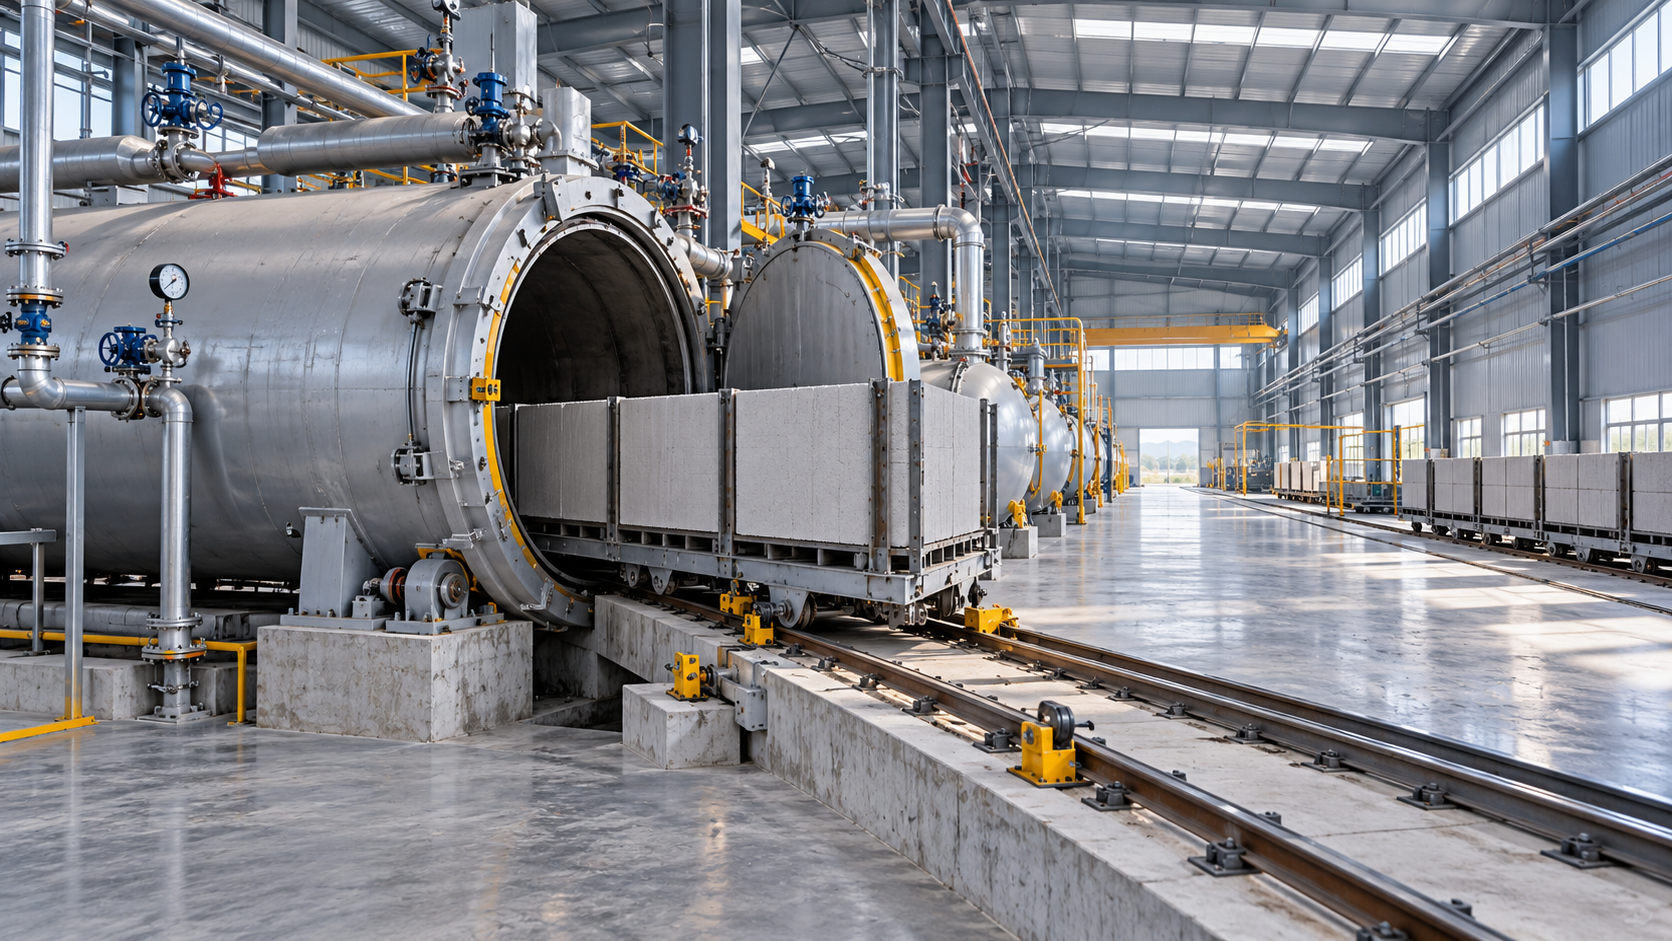
Según el sistema de producción, el curado puede realizarse en zonas de almacenamiento cubiertas, recintos húmedos, mediante aplicación controlada de humedad o en una cámara diseñada con temperatura y humedad reguladas.
El curado con vapor puede acelerar la resistencia inicial en sistemas diseñados adecuadamente. La velocidad de calentamiento, las condiciones de humedad, los períodos de mantenimiento y el enfriamiento deben controlarse, en lugar de limitarse a maximizar la temperatura.
Un curado cuidadosamente controlado mejora la uniformidad entre los lotes de producción. También ayuda a los fabricantes a diferenciar los problemas causados por el moldeo de los que surgen durante el almacenamiento y la manipulación.
¿Cuánto tiempo debe pasar antes de manipular o utilizar los bloques de hormigón?
No existe un tiempo de liberación universal. La respuesta depende del diseño de la mezcla, las características del cemento, la temperatura de curado, la geometría del producto, la resistencia requerida y la aplicación prevista.
Los 28 días son una edad de referencia habitual para especificar o informar la resistencia del hormigón. No constituyen una regla universal para el envío ni el momento en que se detiene la hidratación.
Conviene distinguir tres decisiones: mover las unidades recién moldeadas, apilar o transportar las unidades endurecidas y aceptar los productos para el uso previsto. Cada decisión requiere criterios de liberación adecuados.
El movimiento inicial depende de que haya suficiente resistencia en estado fresco y de que la manipulación sea cuidadosa. El apilado y el transporte posteriores requieren que la resistencia desarrollada sea suficiente para soportar las cargas e impactos reales.
La aceptación final debe ajustarse a la especificación del producto aplicable y a los resultados de los ensayos. Según el producto, los requisitos pueden incluir resistencia, dimensiones, absorción y el comportamiento de durabilidad pertinente.
Establezca los criterios de manipulación y despacho mediante ensayos de producción validados y pruebas representativas. La dureza superficial, un color más claro o un aspecto seco no permiten determinar de forma fiable si el producto está listo.
¿Qué controles de producción permiten detectar problemas a tiempo?
Un control de calidad eficaz comienza antes del moldeo. Registre las proporciones de los materiales, los ajustes por humedad de los áridos, el tiempo de mezclado y los ajustes pertinentes de la máquina para poder rastrear resultados inesperados.
Durante el moldeo, controle el llenado de los moldes, la altura de las unidades, la masa de las unidades frescas y los defectos visibles. Compare productos equivalentes, ya que las distintas geometrías requieren naturalmente valores objetivo diferentes.
La masa en estado fresco es un indicador útil de uniformidad cuando las dimensiones se mantienen estables. Una variación inesperada puede indicar cambios en la humedad, alimentación irregular o problemas de compactación que requieren más investigación.
Inspeccione también los tableros de producción y los equipos de transferencia. Los soportes deformados, los movimientos bruscos de los transportadores o las vibraciones excesivas durante el transporte pueden dañar unidades que se moldearon correctamente.
Mantenga la identificación de cada lote durante el curado y los ensayos. Sin trazabilidad, un resultado no conforme ofrece poca información sobre qué material, ajuste de la máquina o condición de curado debe corregirse.
Utilice el método de ensayo adecuado para el producto y el mercado. Los resultados de resistencia a compresión dependen de la preparación y el acondicionamiento de las probetas, sus dimensiones y los procedimientos de carga, por lo que la uniformidad es esencial.
¿Qué indican los defectos más comunes?
Los defectos suelen tener varias causas posibles. Investigue el proceso de forma secuencial, en lugar de suponer que cada esquina rota o resultado de baja resistencia exige una mayor fuerza de prensado.
Una investigación rigurosa modifica una variable pertinente cada vez, siempre que sea posible. Registre el resultado antes de aplicar nuevos ajustes a la producción habitual o a varios turnos.
Por qué la máquina más rápida quizá no produzca más bloques comercializables
La capacidad de la máquina describe solo una parte del rendimiento de producción. La producción comercializable también depende de la dosificación, el mezclado, el suministro de materiales, la circulación de los tableros, la manipulación, la capacidad de curado y las tasas de rechazo.
Un ciclo de moldeo corto aporta poco si la mezcladora no puede mantener el suministro o si la zona de curado no tiene capacidad para admitir una producción adicional en condiciones controladas.
Calcule la producción teórica multiplicando las unidades por ciclo por los ciclos por hora. Después, tenga en cuenta los cambios de producto, la limpieza, el mantenimiento, las interrupciones y las unidades rechazadas durante los controles de calidad.
El espacio de curado debe dimensionarse en función de la producción real y del tiempo que las unidades ocupan los tableros, estantes o cámaras. La falta de espacio puede fomentar el traslado o despacho prematuros.
Los equipos de dosificación también deben adaptarse a las necesidades reales de la línea. La planta de hormigón HZS25 (25 m³/h) de Hongfa es una opción que conviene evaluar al planificar el suministro de hormigón previo al moldeo.
Su capacidad indicada, por sí sola, no demuestra que sea adecuada para una línea de fabricación de bloques. Verifique que la mezcladora sea compatible con el hormigón seco previsto, los tiempos prácticos de dosificación y las disposiciones de descarga.
¿Qué debería preguntar antes de comparar máquinas?
Empiece por el producto que desea fabricar: dimensiones, geometría maciza o hueca, requisitos de apariencia, norma aplicable y volumen diario de unidades aceptadas que necesita.
Pida a los proveedores que demuestren el rendimiento utilizando áridos locales representativos y una mezcla realista. Los resultados obtenidos con materiales diferentes o productos más sencillos quizá no sean directamente extrapolables.
Solicite pruebas que abarquen la uniformidad dimensional, la resistencia medida después de un curado definido, las tasas de rechazo y la producción sostenida. Una demostración breve no basta por sí sola para establecer el rendimiento habitual.
Aclare qué incluye el sistema propuesto: moldes, tableros de producción, dosificación, mezclado, transporte, soluciones de curado, asistencia para la instalación y formación de los operadores. Estos aspectos influyen en el coste y en la preparación para operar.
Examine también la disponibilidad de moldes, las piezas de desgaste, el acceso para el mantenimiento y las opciones de servicio local. Una producción fiable depende de que toda la línea funcione de forma uniforme a lo largo del tiempo.
Evalúe todo el proceso, desde el mezclado hasta la resistencia verificada
Una máquina para fabricar bloques de hormigón determina con qué uniformidad una mezcla adecuada se convierte en una unidad moldeada y compactada. El curado determina si esa unidad puede desarrollar las propiedades previstas.
Para realizar comparaciones significativas, evalúe el sistema de producción completo: materiales controlados, moldeo repetible, manipulación protegida, capacidad de curado suficiente y resultados de ensayos vinculados a lotes identificables.
La mejor decisión de compra u operación se basa en una producción comercializable verificada. Los ciclos rápidos son valiosos cuando los bloques resultantes cumplen de forma sistemática los requisitos de su aplicación.