Как работает бетонный кирпичный станок — и почему твердение по-прежнему важно
Свежесформованный бетонный кирпич может сохранять форму, но это не означает, что он уже готов к строительству. Формование и набор прочности — разные этапы.
Бетонный кирпичный станок подает в формы смесь с заданным составом, а затем уплотняет ее вибрацией, часто в сочетании с давлением, чтобы получить изделия стабильной формы и размеров.
Прочность развивается позднее, когда цемент гидратируется при подходящих условиях влажности и температуры. Один лишь быстрый цикл формования не гарантирует долговечности кирпича или стабильного объема выпускаемой продукции.
В этом руководстве объясняется, как взаимосвязаны смешивание, уплотнение, обращение с изделиями и твердение, а также какие проверки помогают отличить эффективный производственный процесс от процесса, который просто работает быстро.
Что именно делает бетонный кирпичный станок?
Станок придает бетонной смеси заданную геометрию и уплотняет материал. Однако он не завершает химические реакции, отвечающие за прочность готового изделия.
На большинстве промышленных станков для производства бетонного кирпича и блоков обрабатывают относительно жесткий бетон. Смесь должна хорошо уплотняться и при этом сохранять форму после распалубки.
Типичная производственная линия включает хранение материалов, дозирующее оборудование, смеситель, формовочный станок, производственные поддоны или плиты, оборудование для перемещения изделий и отведенную зону твердения.
Конфигурации станков существенно различаются. В одних основную роль играет вибрация, в других контролируемая вибрация сочетается с гидравлическим давлением, которое прессующая головка оказывает сверху на форму.
Термин «кирпичный станок» может обозначать оборудование для производства полнотелого кирпича, пустотелых блоков или элементов мощения. Фактические возможности зависят от совместимости форм, характеристик станка и схемы перемещения изделий.
Этот процесс отличается от производства обожженного керамического кирпича и автоклавного газобетона. Для этих изделий используются другие исходные материалы, способы формования и процессы твердения.
Как из смеси получается однородный кирпич?
Производственный цикл начинается с дозирования цемента, заполнителей, воды и любых разрешенных дополнительных материалов или добавок. Постоянство компонентов позволяет точнее воспроизводить настройки станка от замеса к замесу.
Важен гранулометрический состав заполнителя: мелкие частицы заполняют промежутки между крупными. Подходящий состав способствует уплотнению, тогда как избыток мелких частиц может повысить потребность в воде и затруднить подачу смеси.
Влажность заполнителя также влияет на фактическое содержание воды. Если в замесе используется влажный песок, общее количество воды может превысить заданное, если не скорректировать объем добавляемой воды.
При смешивании влага и вяжущее должны равномерно распределиться по всему замесу. Сухие участки, комки цемента или неравномерная влажность могут привести к образованию слабых зон, даже если станок работает исправно.
После смешивания материал поступает в загрузочный бункер. Подающий ящик или аналогичный механизм распределяет его по гнездам формы перед основным этапом уплотнения.
Неравномерное заполнение может привести к различиям в плотности между изделиями или внутри одного изделия. Поэтому равномерная подача смеси не менее важна, чем заявленная производительность прессования станка.
Почему вибрацию и давление нужно подбирать с учетом смеси
Вибрация помогает частицам перераспределиться и уменьшает нежелательные пустоты. При наличии прессующей головки она способствует уплотнению и задает конечную высоту изделия в процессе формования.
Недостаточное уплотнение может оставить слишком много пустот и привести к хрупким кромкам. Неподходящие настройки вибрации также могут вызвать неравномерное уплотнение, даже если цикл в целом выглядит нормальным.
Более интенсивная вибрация или большее давление не всегда дают лучший результат. Для стабильного качества настройки должны соответствовать смеси, характеристикам заполнителя, геометрии формы и конструкции станка.
Влажность существенно влияет на этот баланс. Слишком сухую смесь может быть трудно уплотнить, а избыток воды способен вызвать прилипание, деформацию или затруднить извлечение изделий из формы.
После уплотнения форма поднимается или изделие извлекается другим способом. На начальном этапе перемещения свежие изделия обычно остаются на производственных поддонах.
Такие изделия обладают ранней прочностью, достаточной для контролируемого перемещения. Ее нельзя считать подтверждением требуемой прочности на сжатие или долговечности.
Почему твердение важно после того, как кирпич приобрел форму?
Связующие свойства цемента развиваются в ходе гидратации — химической реакции с водой. Твердение поддерживает условия, позволяющие этой реакции продолжаться после завершения формования на станке.
Поэтому высыхание и твердение — разные процессы. Быстрая потеря влаги может прервать гидратацию у открытых поверхностей, из-за чего изделия окажутся слабее или уязвимее, чем можно предположить по их внешнему виду.
Свежий кирпич, находящийся на ветру, под сильным солнцем или в сухом воздухе, может быстро терять влагу. Защиту следует обеспечить сразу после формования и поддерживать в течение установленного периода твердения.
На набор прочности влияет и температура. В холодных условиях гидратация замедляется, а замерзание может повредить неокрепший бетон. Чрезмерный нагрев без достаточной влажности способен ускорить вредное высыхание.
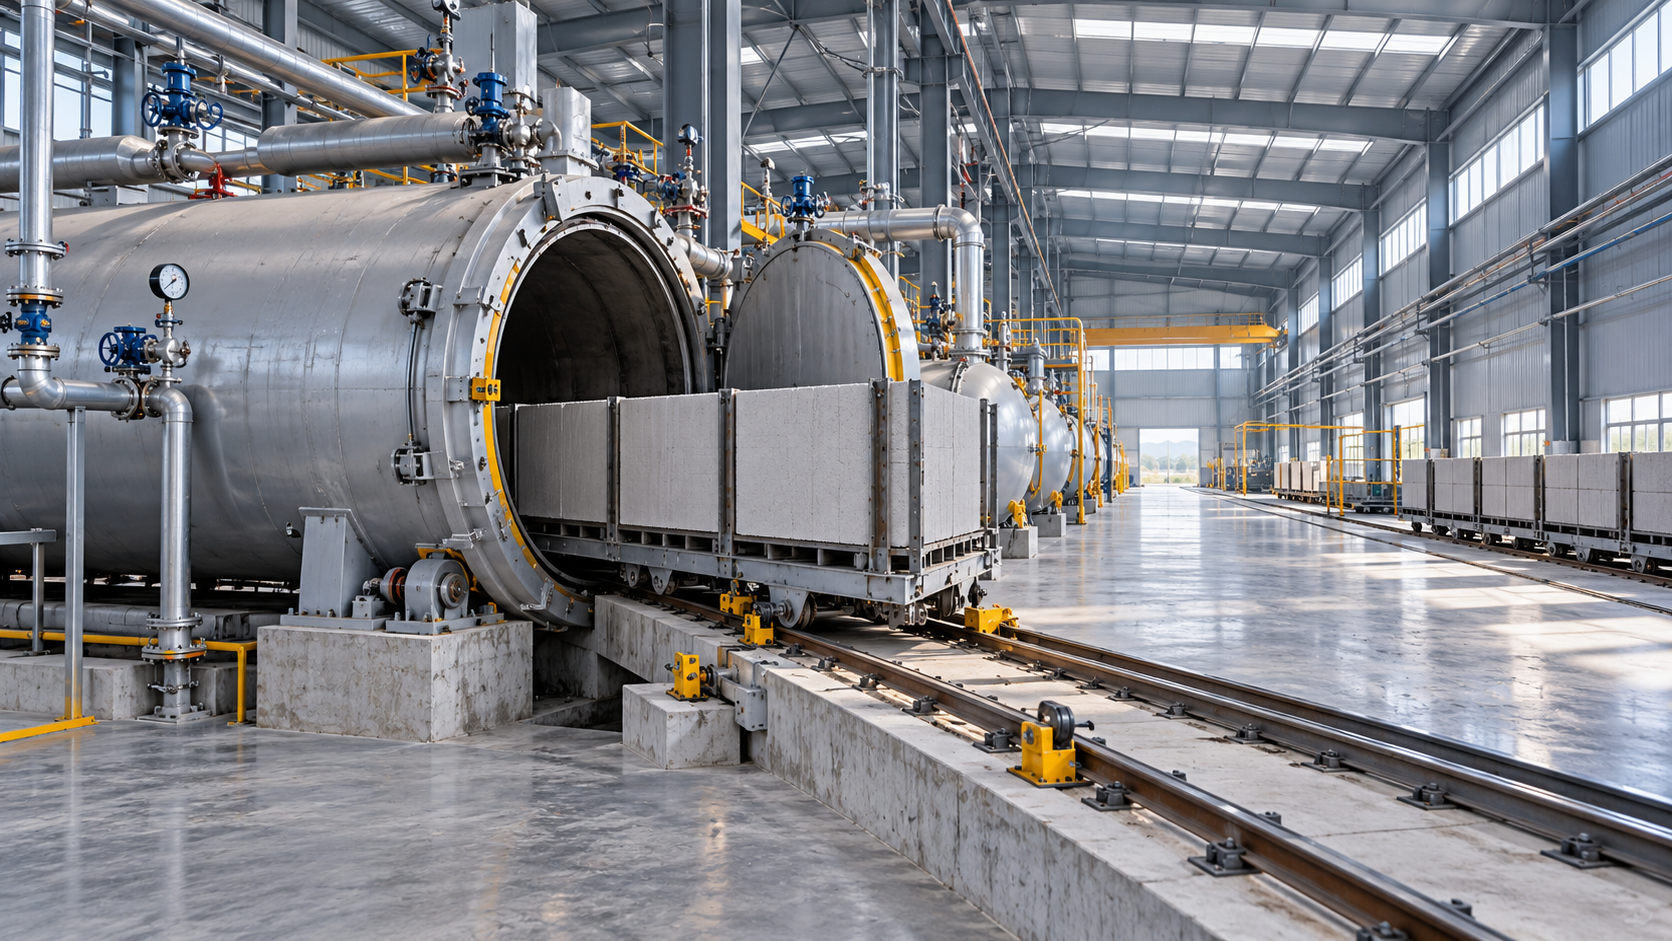
В зависимости от производственной системы твердение может проходить при хранении под укрытием, в камерах с высокой влажностью, при контролируемом увлажнении или в специальной камере с регулируемыми температурой и влажностью.
Пропаривание может ускорить набор ранней прочности в системах, предназначенных для такой обработки. Скорость нагрева, влажность, выдержку и охлаждение необходимо контролировать, а не просто стремиться к максимальной температуре.
Тщательно контролируемое твердение повышает однородность продукции между замесами. Оно также помогает производителям отделить проблемы формования от проблем, возникших при хранении и перемещении изделий.
Когда бетонные кирпичи можно перемещать или использовать?
Универсального срока нет. Он зависит от состава смеси, характеристик цемента, температуры твердения, геометрии изделия, требуемой прочности и предполагаемого применения.
28 суток — распространенный контрольный возраст для задания или указания прочности бетона. Это не универсальное правило отгрузки и не момент, когда гидратация прекращается.
Следует различать три решения: перемещение свежих изделий, штабелирование или перевозку затвердевших изделий и приемку продукции для предполагаемого применения. Для каждого из этих этапов нужны соответствующие критерии.
Первичное перемещение возможно при достаточной ранней прочности и бережном обращении. Для последующего штабелирования и транспортировки требуется прочность, достаточная для выдерживания фактических нагрузок и ударов.
Окончательную приемку следует проводить в соответствии с применимой спецификацией на продукцию и результатами испытаний. В зависимости от изделия требования могут включать прочность, размеры, водопоглощение и соответствующие показатели долговечности.
Критерии перемещения и отгрузки следует устанавливать на основе проверенных производственных испытаний и репрезентативного контроля. Твердость поверхности, более светлый цвет или сухой внешний вид не позволяют надежно определить готовность изделия.
Какие производственные проверки помогают выявить проблемы на раннем этапе?
Эффективный контроль качества начинается до формования. Фиксируйте пропорции материалов, корректировки влажности заполнителя, время смешивания и соответствующие настройки станка — это позволит установить причины неожиданных результатов.
Во время формования контролируйте заполнение формы, высоту изделий, массу свежих изделий и видимые дефекты. Сравнивайте изделия одинакового типа, поскольку для изделий разной геометрии естественным образом требуются разные целевые значения.
При стабильных размерах масса свежего изделия служит полезным показателем однородности. Неожиданные отклонения могут указывать на изменение влажности, неравномерную подачу или проблемы с уплотнением, требующие дальнейшего изучения.
Проверяйте также производственные поддоны и оборудование для перемещения. Деформированные опоры, резкие движения конвейера или чрезмерная вибрация при транспортировке могут повредить изделия, сформованные без дефектов.
Сохраняйте идентификацию замесов на всех этапах твердения и испытаний. Без прослеживаемости неудовлетворительный результат мало подскажет, какие материалы, настройки станка или условия твердения следует скорректировать.
Используйте метод испытаний, подходящий для изделия и рынка. Результаты испытаний на сжатие зависят от подготовки и кондиционирования образцов, их размеров и процедуры нагружения, поэтому последовательность проведения испытаний имеет ключевое значение.
О чем говорят типичные дефекты?
У дефектов часто бывает несколько возможных причин. Проверяйте процесс последовательно, а не исходите из того, что каждый сколотый угол или низкий показатель прочности требует увеличения усилия прессования.
При возможности в ходе анализа изменяйте только одну значимую переменную за раз. Зафиксируйте результат, прежде чем применять новые настройки в обычном производстве или сразу на нескольких сменах.
Почему самый быстрый станок не обязательно дает больше товарного кирпича
Производительность станка отражает лишь часть показателей производства. Объем товарной продукции также зависит от дозирования, смешивания, подачи материалов, оборота поддонов, перемещения изделий, мощности зоны твердения и доли брака.
Короткий цикл формования мало помогает, если смеситель не может обеспечить стабильную подачу или зона твердения не вмещает дополнительную продукцию в контролируемых условиях.
Расчетную производительность можно оценить, умножив количество изделий за цикл на число циклов в час. Затем следует учесть смену продукции, очистку, техническое обслуживание, простои и изделия, отбраковываемые при проверках качества.
Вместимость зоны твердения следует рассчитывать с учетом фактического объема производства и времени, в течение которого изделия занимают поддоны, стеллажи или камеры. Недостаток места может привести к преждевременному перемещению или отгрузке изделий.
Дозирующее оборудование также должно соответствовать реальным потребностям линии. Бетоносмесительная установка Hongfa HZS25 (25 м³/ч) — один из вариантов, который можно рассмотреть при планировании подачи бетона на предшествующем этапе.
Указанная производительность сама по себе не подтверждает пригодность установки для линии по производству кирпича. Проверьте совместимость смесителя с предполагаемым жестким бетоном, фактическую продолжительность замеса и условия выгрузки.
Что следует выяснить перед сравнением станков?
Начните с продукции, которую планируете выпускать: размеры, полнотелая или пустотелая форма, требования к внешнему виду, применимый стандарт и необходимое суточное количество изделий, прошедших приемку.
Попросите поставщиков продемонстрировать работу оборудования на характерных для вашего региона заполнителях и реалистичной смеси. Результаты, полученные на других материалах или более простых изделиях, могут оказаться неприменимыми.
Запросите подтверждающие данные о стабильности размеров, измеренной прочности после заданного твердения, доле брака и продолжительной производительности. Краткая демонстрация сама по себе не позволяет оценить обычные рабочие показатели.
Уточните состав предлагаемой системы: формы, производственные поддоны, дозирование, смешивание, конвейерное оборудование, средства твердения, поддержка при монтаже и обучение операторов. Эти границы влияют на стоимость и готовность оборудования к работе.
Также изучите наличие форм, изнашиваемых деталей, удобство доступа для обслуживания и возможности местного сервисного обслуживания. Стабильное производство зависит от бесперебойной работы всей линии в течение длительного времени.
Оценивайте весь процесс — от смешивания до подтвержденной прочности
Бетонный кирпичный станок определяет, насколько стабильно подходящая смесь превращается в сформованное и уплотненное изделие. Твердение определяет, сможет ли оно приобрести требуемые свойства.
Для корректного сравнения оценивайте всю производственную систему: контролируемые материалы, воспроизводимое формование, защищенное перемещение, достаточную мощность для твердения и результаты испытаний, связанные с идентифицируемыми замесами.
Наиболее обоснованное решение о покупке или эксплуатации основывается на подтвержденном объеме товарной продукции. Быстрые циклы ценны тогда, когда полученные кирпичи стабильно соответствуют требованиям к их применению.