Como funciona uma máquina de blocos de concreto — e por que a cura continua sendo importante
Um bloco de concreto recém-moldado pode manter sua forma, mas isso não significa que esteja pronto para a construção. A moldagem e o desenvolvimento da resistência são etapas distintas.
Uma máquina de blocos de concreto alimenta os moldes com uma mistura controlada e, em seguida, compacta-a por vibração, muitas vezes combinada com pressão, para produzir formatos e dimensões uniformes.
A resistência duradoura se desenvolve depois, à medida que o cimento se hidrata sob condições adequadas de umidade e temperatura. Ciclos rápidos de moldagem, por si só, não garantem blocos duráveis nem uma produção confiável.
Este guia explica como a mistura, a compactação, o manuseio e a cura atuam em conjunto, e quais verificações ajudam a distinguir um processo de fabricação produtivo de um processo que apenas funciona rapidamente.
O que uma máquina de blocos de concreto realmente faz?
A máquina dá à mistura de concreto a geometria desejada e consolida o material. Ela não completa as reações químicas responsáveis pela resistência da unidade acabada.
A maioria das máquinas industriais para blocos e tijolos de concreto processa concreto relativamente seco. A mistura precisa ser compactada de forma eficaz e, ao mesmo tempo, permanecer rígida o suficiente para manter a forma após a desmoldagem.
Uma linha de produção típica inclui armazenamento de materiais, equipamentos de dosagem, um misturador, uma máquina de moldagem, paletes ou placas de produção, equipamentos de manuseio e uma área de cura designada.
As configurações das máquinas variam consideravelmente. Algumas dependem principalmente da vibração, enquanto outras combinam vibração controlada com pressão hidráulica aplicada por um cabeçote de prensagem acima do molde.
O termo “máquina de tijolos” pode designar equipamentos para tijolos maciços, blocos ocos ou peças para pavimentação. A capacidade efetiva depende dos moldes compatíveis, das especificações da máquina e das soluções de manuseio.
Esse processo difere da fabricação de tijolos de argila cozida e da produção de concreto celular autoclavado. Esses produtos utilizam matérias-primas, métodos de moldagem e processos de endurecimento diferentes.
Como a mistura se transforma em um bloco uniforme?
A sequência de produção começa com a dosagem de cimento, agregados, água e quaisquer materiais suplementares ou aditivos aprovados. Ingredientes consistentes tornam os ajustes da máquina mais repetíveis entre os lotes.
A granulometria dos agregados é importante porque as partículas menores preenchem os espaços entre as maiores. Uma granulometria adequada favorece a compactação, enquanto o excesso de finos pode aumentar a demanda por água e dificultar a alimentação.
A umidade dos agregados também altera o teor efetivo de água. Um lote que contém areia úmida pode receber mais água total do que o previsto, a menos que a quantidade de água adicionada seja ajustada.
A mistura precisa distribuir a umidade e o aglomerante por todo o lote. Bolsões secos, aglomerados de cimento ou umidade desigual podem gerar áreas frágeis, mesmo quando o funcionamento da máquina parece satisfatório.
Após a mistura, o material entra em uma tremonha de alimentação. Uma gaveta alimentadora ou mecanismo semelhante distribui-o pelas cavidades do molde antes da etapa principal de compactação.
O enchimento desigual pode gerar diferenças de densidade entre as unidades ou dentro de uma mesma unidade. Por isso, a alimentação uniforme é tão importante quanto a capacidade de prensagem anunciada para a máquina.
Por que a vibração e a pressão precisam ser adequadas à mistura
A vibração ajuda as partículas a se rearranjarem e reduz os vazios indesejados. Quando se utiliza um cabeçote de prensagem, ele auxilia a consolidação e determina a altura final da unidade durante a moldagem.
A compactação insuficiente pode deixar vazios em excesso e bordas frágeis. Ajustes de vibração inadequados também podem causar consolidação desigual, mesmo quando o ciclo geral parece normal.
Mais vibração ou pressão não é automaticamente melhor. Os ajustes precisam ser adequados à mistura, às características dos agregados, à geometria do molde e ao projeto da máquina para alcançar resultados uniformes.
A umidade afeta fortemente esse equilíbrio. Uma mistura excessivamente seca pode resistir à consolidação, enquanto água em excesso pode causar aderência, deformação ou dificuldade para retirar as unidades dos moldes.
Após a compactação, o molde é levantado ou a unidade é liberada de outra forma. Em geral, as unidades recém-moldadas permanecem apoiadas em placas de produção durante o manuseio inicial.
Essas unidades possuem resistência a verde: coesão inicial suficiente para permitir o manuseio controlado. A resistência a verde nunca deve ser considerada prova de que a resistência à compressão ou a durabilidade especificadas foram alcançadas.
Por que a cura é importante depois que o bloco mantém sua forma?
O cimento desenvolve propriedades aglomerantes por meio da hidratação, uma reação química com a água. A cura mantém as condições necessárias para que essa reação continue após a máquina concluir a moldagem.
A secagem e a cura são, portanto, processos diferentes. A perda rápida de umidade pode interromper a hidratação perto das superfícies expostas, deixando as unidades mais fracas ou vulneráveis do que sua aparência sugere.
Tijolos recém-moldados expostos ao vento, à luz solar intensa ou ao ar seco podem perder umidade rapidamente. A proteção deve começar logo após a moldagem e continuar durante o período de cura especificado.
A temperatura também afeta o desenvolvimento da resistência. Condições frias retardam a hidratação, enquanto o congelamento pode danificar o concreto vulnerável; calor excessivo sem umidade adequada pode acelerar a secagem prejudicial.
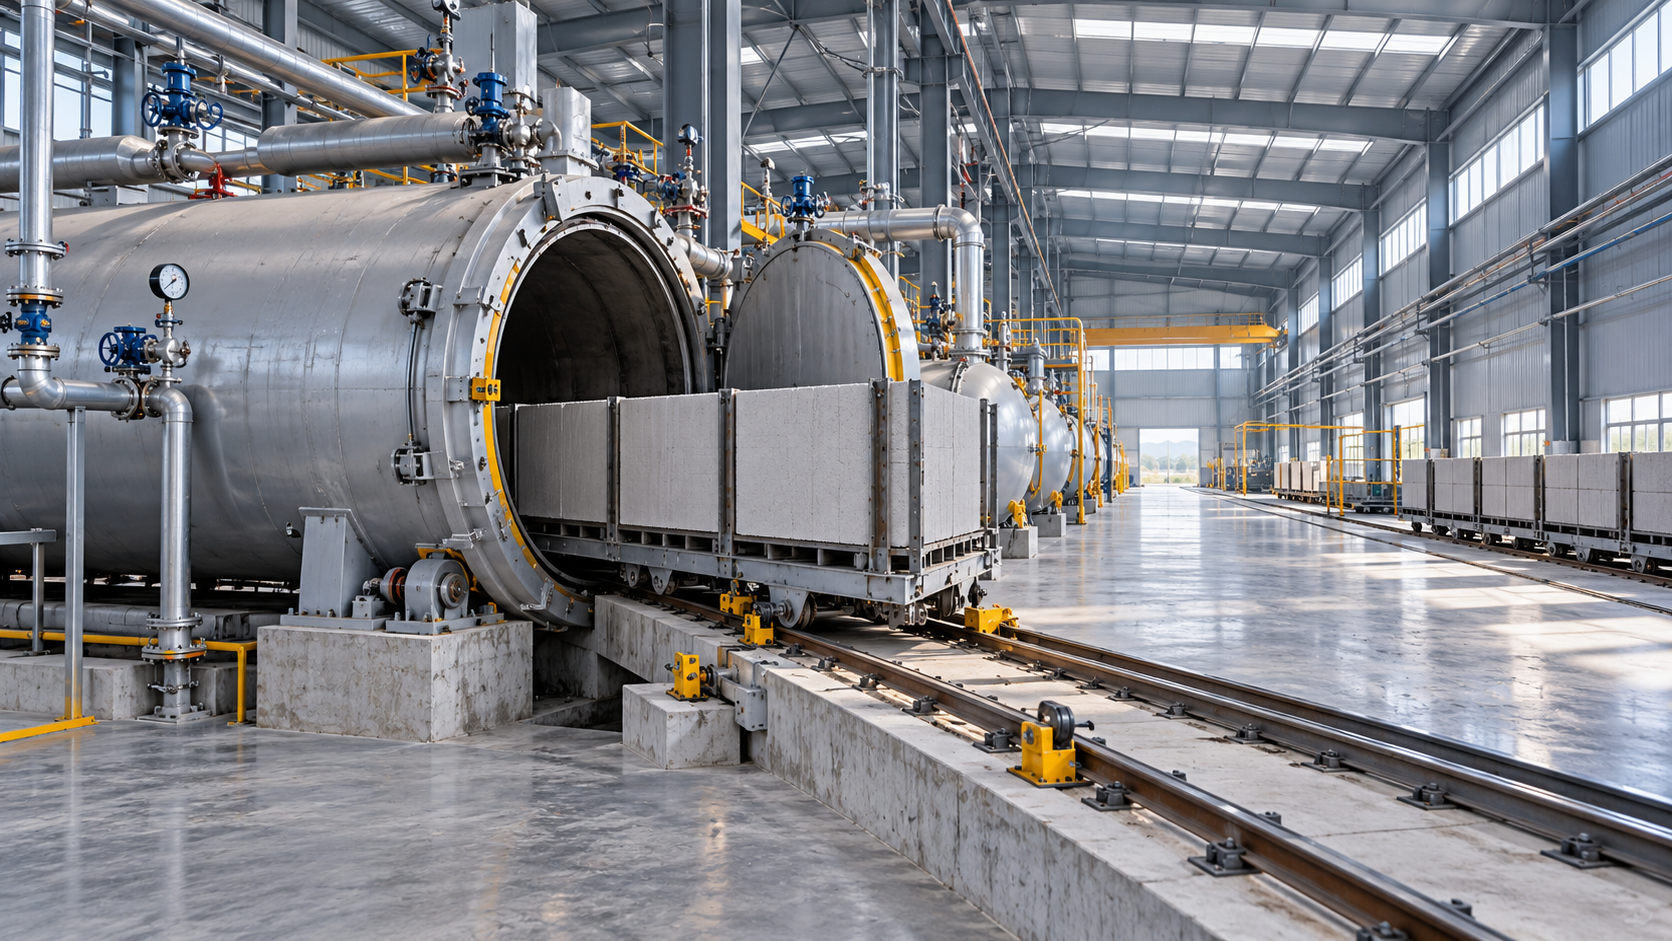
Dependendo do sistema de produção, a cura pode envolver armazenamento coberto, recintos úmidos, aplicação controlada de umidade ou uma câmara projetada com temperatura e umidade reguladas.
A cura a vapor pode acelerar o desenvolvimento inicial da resistência em sistemas projetados adequadamente. As taxas de aquecimento, as condições de umidade, os períodos de manutenção e o resfriamento precisam ser controlados, em vez de simplesmente se maximizar a temperatura.
Uma cura cuidadosamente controlada melhora a uniformidade entre os lotes de produção. Também ajuda os fabricantes a diferenciar problemas causados pela moldagem daqueles introduzidos durante o armazenamento e o manuseio.
Quanto tempo até os blocos de concreto poderem ser manuseados ou utilizados?
Não existe um prazo universal para a liberação. A resposta depende do projeto da mistura, das características do cimento, da temperatura de cura, da geometria do produto, da resistência exigida e da aplicação prevista.
Vinte e oito dias é uma idade de referência comum para especificar ou informar a resistência do concreto. Não é uma regra universal para expedição nem o momento em que a hidratação para.
Diferencie três decisões: movimentar unidades recém-moldadas, empilhar ou transportar unidades endurecidas e aprovar os produtos para o uso previsto. Cada decisão exige critérios de liberação adequados.
A movimentação inicial depende de resistência a verde suficiente e de um manuseio cuidadoso. O empilhamento e o transporte posteriores exigem resistência desenvolvida suficiente para suportar as cargas e os impactos reais.
A aprovação final deve seguir a especificação de produto aplicável e os resultados dos ensaios. Dependendo do produto, os requisitos podem incluir resistência, dimensões, absorção e desempenho de durabilidade pertinente.
Estabeleça critérios de manuseio e expedição por meio de testes de produção validados e ensaios representativos. A dureza da superfície, a cor mais clara ou a aparência seca não permitem determinar a prontidão de forma confiável.
Quais verificações de produção revelam problemas precocemente?
Um controle de qualidade eficaz começa antes da moldagem. Registre as proporções dos materiais, os ajustes de umidade dos agregados, o tempo de mistura e os ajustes pertinentes da máquina, para que resultados inesperados possam ser rastreados.
Durante a moldagem, monitore o enchimento dos moldes, a altura das unidades, a massa das unidades recém-moldadas e os defeitos visíveis. Compare produtos equivalentes, pois geometrias diferentes naturalmente exigem valores-alvo diferentes.
A massa da unidade recém-moldada é um indicador útil de uniformidade quando as dimensões permanecem estáveis. Variações inesperadas podem indicar mudanças de umidade, alimentação inconsistente ou problemas de compactação que exigem investigação adicional.
Inspecione também as placas de produção e os equipamentos de transferência. Suportes deformados, movimentos bruscos dos transportadores ou vibração excessiva durante o transporte podem danificar unidades que foram moldadas corretamente.
Mantenha a identificação dos lotes durante a cura e os ensaios. Sem rastreabilidade, um resultado reprovado oferece pouca orientação sobre qual material, ajuste da máquina ou condição de cura precisa ser corrigido.
Utilize o método de ensaio adequado ao produto e ao mercado. Os resultados de resistência à compressão dependem da preparação e do condicionamento das amostras, das dimensões e dos procedimentos de carregamento, o que torna a uniformidade essencial.
O que os defeitos comuns indicam?
Os defeitos costumam ter várias causas possíveis. Investigue o processo em sequência, em vez de presumir que todo canto quebrado ou resultado de baixa resistência exige maior força de prensagem.
Quando viável, uma investigação bem conduzida altera uma variável pertinente por vez. Registre o resultado antes de adotar novos ajustes na produção de rotina ou em vários turnos.
Por que a máquina mais rápida pode não produzir a maior quantidade de blocos comercializáveis
A capacidade da máquina descreve apenas parte do desempenho da produção. A quantidade de produtos comercializáveis também depende da dosagem, da mistura, do fornecimento de materiais, da circulação das placas, do manuseio, da capacidade de cura e dos índices de rejeição.
Um ciclo de moldagem curto oferece benefícios limitados quando o misturador não consegue manter o fornecimento ou a área de cura não comporta o aumento da produção em condições controladas.
Estime a produção teórica multiplicando as unidades por ciclo pelo número de ciclos por hora. Em seguida, leve em conta as trocas de produto, a limpeza, a manutenção, as interrupções e as unidades rejeitadas nas verificações de qualidade.
O espaço de cura deve ser dimensionado com base na produção efetiva e no tempo durante o qual as unidades ocupam placas, estantes ou câmaras. Espaço insuficiente pode incentivar a movimentação ou a expedição prematuras.
Os equipamentos de dosagem também precisam atender às necessidades reais da linha. A Central de Concreto HZS25 (25 m³/h) da Hongfa é uma opção a considerar no planejamento do fornecimento de concreto a montante.
A capacidade indicada, por si só, não comprova a adequação à linha de blocos. Verifique a compatibilidade do misturador com o concreto seco previsto, o tempo prático dos lotes e as soluções de descarga.
O que perguntar antes de comparar máquinas?
Comece pelo produto que pretende fabricar: dimensões, formato maciço ou oco, requisitos de aparência, norma aplicável e volume diário necessário de unidades aprovadas.
Peça aos fornecedores que demonstrem o desempenho utilizando agregados locais representativos e uma mistura realista. Os resultados obtidos com materiais diferentes ou produtos mais simples podem não ser diretamente aplicáveis.
Solicite evidências sobre a uniformidade dimensional, a resistência medida após um período de cura definido, os índices de rejeição e a produção sustentada. Uma breve demonstração, por si só, não comprova o desempenho operacional normal.
Esclareça o que está incluído no sistema proposto: moldes, placas de produção, dosagem, mistura, transporte, soluções de cura, suporte à instalação e treinamento dos operadores. Esses limites afetam o custo e a prontidão operacional.
Examine também a disponibilidade de moldes, as peças sujeitas a desgaste, o acesso para manutenção e as opções de assistência técnica local. Uma produção confiável depende do funcionamento uniforme de toda a linha ao longo do tempo.
Avalie o processo completo, da mistura à resistência verificada
Uma máquina de blocos de concreto determina o grau de uniformidade com que uma mistura adequada se transforma em uma unidade moldada e compactada. A cura determina se essa unidade consegue desenvolver as propriedades previstas.
Para fazer comparações relevantes, avalie o sistema de produção completo: materiais controlados, moldagem repetível, manuseio protegido, capacidade de cura adequada e resultados de ensaios vinculados a lotes identificáveis.
A melhor decisão de compra ou operação se baseia em uma produção comercializável verificada. Ciclos rápidos são valiosos quando os blocos resultantes atendem consistentemente aos requisitos da aplicação prevista.