Qual linha de produção de blocos de concreto atende à sua capacidade de produção planejada
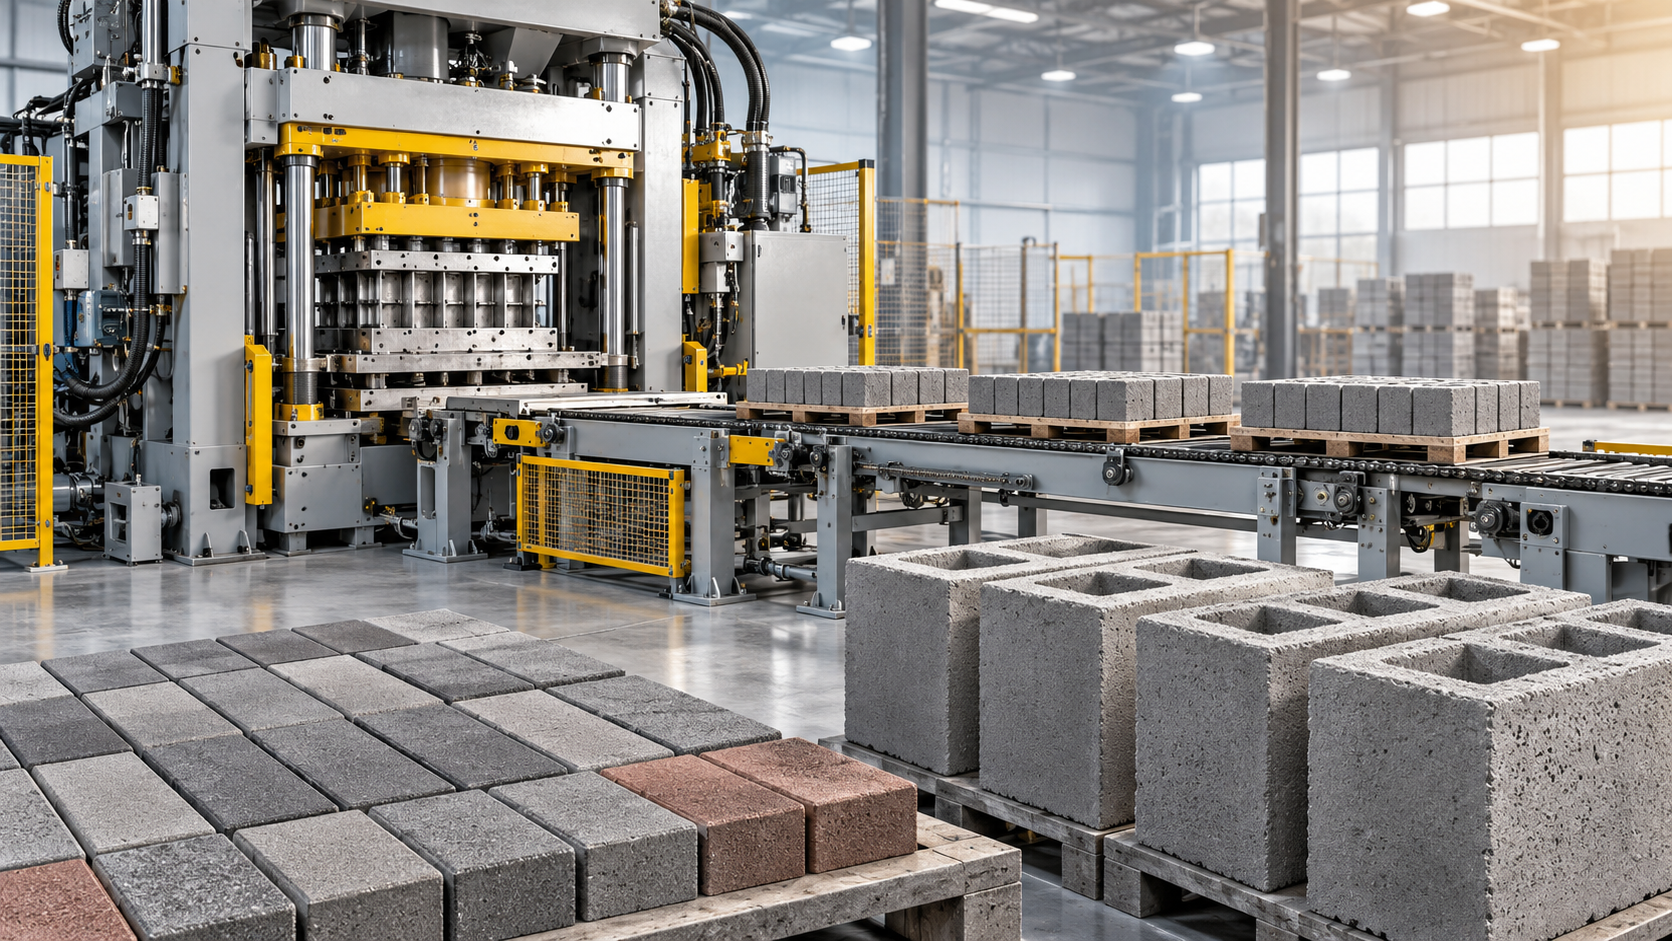
Comece pela produção que deve sair do pátio como blocos comercializáveis, e não pela capacidade teórica indicada para uma única máquina. Uma linha de produção de blocos de concreto é uma cadeia: manuseio de agregados, dosagem, mistura, moldagem de blocos, transferência, cura e manuseio do produto acabado. A linha atende à capacidade planejada somente quando cada etapa consegue sustentar o volume diário necessário sem obrigar a máquina de blocos a esperar ou permitir o acúmulo de blocos verdes antes da cura.
A capacidade deve, portanto, ser expressa nos produtos que realmente serão vendidos: dimensões dos blocos, espessura das paredes, índice de vazios, classe de resistência e programação diária de produção. Uma linha classificada por peças por ciclo pode parecer altamente produtiva, mas produzir uma área de parede ou volume de concreto muito menor do que outro modelo com uma configuração de molde diferente. Compare a produção em metros quadrados de parede, metros cúbicos de blocos acabados ou a quantidade exata de blocos exigida pelo mix de vendas. Em seguida, inclua a proporção esperada de cada tipo de bloco, em vez de calcular com base em uma única unidade padrão favorável.
Comece pela produção líquida diária necessária
A produção planejada é frequentemente indicada como uma meta diária, enquanto os dados do equipamento são apresentados por ciclo de moldagem ou por hora. A conversão entre eles exige premissas operacionais realistas. Um turno inclui reposição de matérias-primas, troca de moldes, limpeza de rotina, pequenos ajustes, atrasos na circulação de paletes, blocos verdes rejeitados e manutenção programada. Esses fatores fazem parte da produção normal, e não de eventos excepcionais.
Primeiro, determine a quantidade de blocos acabados aceitáveis necessária em cada dia de trabalho. Em seguida, divida-a pelas horas operacionais planejadas, considerando o tempo destinado às atividades que não produzem blocos. O resultado é a necessidade líquida por hora. Uma linha deve ter margem de produção prática suficiente para atingir esse valor durante a operação normal, e não apenas em condições ideais, com um único molde e fornecimento ininterrupto de material.
Por exemplo, um projeto centrado em um tamanho comum de bloco vazado possui um perfil de capacidade diferente de um projeto que alterna entre blocos vazados, blocos maciços, pavimentos, meios-fios e unidades especiais. Produtos menores podem aumentar o número de peças por ciclo, mas podem elevar o trabalho de empilhamento, separação e manuseio. Unidades maciças pesadas consomem mais concreto por posição de palete e podem limitar a cura e o transporte antes que a prensa atinja seu limite nominal de moldagem.
Utilize o tempo de ciclo como um valor do sistema
O ciclo de moldagem inclui o enchimento do molde, vibração, compactação, desmolde e transferência para o próximo palete. Sua duração varia conforme a consistência da mistura, a geometria do bloco, a exigência de compactação e a condição do molde e do sistema de vibração. Um ciclo curto informado só é útil se o misturador puder fornecer concreto homogêneo no mesmo ritmo e se o transportador a jusante tiver um palete disponível no ponto de descarga.
Calcule a capacidade com base no tempo de ciclo esperado para os produtos mais importantes, e não no produto mais rápido de um catálogo. Quando forem produzidos diversos produtos, calcule cada um separadamente e combine os resultados de acordo com a proporção de produção esperada. Isso revela se a gama planejada exige uma prensa de maior capacidade, conjuntos de moldes adicionais, mais posições de cura ou simplesmente uma programação de produção melhor.
A máquina de blocos não é toda a linha de produção
Uma prensa pode ter capacidade excessiva enquanto o restante da linha permanece subdimensionado. A planta resultante ainda não atingirá sua meta de produção, mas a causa poderá ser confundida com um problema da máquina. A compatibilização da capacidade deve acompanhar o fluxo de materiais, desde a entrada de agregados até os pacotes acabados.
O misturador merece atenção especial porque determina tanto a vazão quanto a consistência dos blocos. Um misturador maior não é automaticamente melhor se o tamanho do seu lote não estiver alinhado à demanda de concreto da prensa. O excesso de concreto pode permanecer parado e perder sua condição de umidade prevista; concreto insuficiente força paradas repetidas da prensa. O objetivo é obter um ritmo de dosagem e mistura que abasteça a tremonha de forma contínua, mantendo controle de ajuste suficiente para alterações na umidade dos agregados.
A umidade do material é especialmente influente no concreto semisseco. Uma mistura apenas ligeiramente mais úmida pode alimentar e compactar de forma diferente, afetando a altura do bloco, a definição das arestas, a estabilidade no desmolde e a resistência verde. Uma linha com pesagem automática, mas com controle de umidade deficiente, pode apresentar produção inconsistente. Quando areia local, pó de pedra, agregado reciclado ou materiais cimentícios variam entre entregas, a separação no armazenamento e a medição de umidade podem ser tão importantes quanto a produção nominal da prensa principal.
Ajuste o nível de automação ao volume e à variabilidade dos produtos
O manuseio manual pode ser viável em níveis de produção menores e estáveis, nos quais as mudanças de produto são limitadas e há espaço disponível para uma movimentação organizada dos paletes. À medida que o volume planejado aumenta, a transferência manual repetida introduz atrasos difíceis de perceber em um cálculo de capacidade nominal. Ela também aumenta a probabilidade de danos aos blocos frescos, empilhamento inconsistente e congestionamento em torno da área de cura.
Configurações semiautomáticas geralmente são adequadas para operações que necessitam de dosagem e moldagem confiáveis, mas mantêm controle manual sobre determinadas tarefas de manuseio ou embalagem. Esse layout pode ser prático quando as trocas de produto são frequentes, desde que o acesso ao redor do molde, da rota dos paletes e do equipamento de transferência permaneça desobstruído. O tempo necessário para substituir um molde e redefinir as configurações de alimentação deve ser incluído no plano de produção; não deve ser tratado como tempo perdido fora do planejamento de capacidade.
A automação mais elevada torna-se mais relevante quando são planejadas produção contínua, operação em múltiplos turnos ou sistemas de cura de alta densidade. A lógica dos transportadores, a circulação de paletes, a cubagem automática e a cura controlada podem reduzir restrições de manuseio rotineiro, mas também aumentam a necessidade de manutenção coordenada e comissionamento preciso. Uma linha automatizada de difícil acesso para limpeza ou substituição de moldes pode perder mais capacidade prática do que uma linha mais simples projetada em torno da programação real de produtos.
A capacidade de cura frequentemente define o limite real
Blocos recém-moldados exigem condições de cura protegidas e tempo de permanência suficiente antes do manuseio, empilhamento ou expedição. O método de cura afeta a área de piso, a configuração dos racks, a quantidade de paletes, a demanda de energia e o arranjo de transporte necessários para sustentar determinada produção diária. Uma seção de moldagem que produz mais paletes do que o sistema de cura consegue receber criará imediatamente um gargalo, mesmo que todos os equipamentos a montante estejam corretamente dimensionados.
Estime o número de paletes produzidos durante cada período operacional e multiplique-o pelo período de permanência necessário para a cura. Acrescente uma margem prática para o retorno de paletes, a segregação de produtos e o fato de que as salas ou racks de cura nem sempre são carregados e descarregados em um padrão perfeitamente contínuo. Sistemas de racks densos utilizam o espaço de forma eficiente, mas dependem de equipamentos de transferência confiáveis e de uma rota livre para remover o produto curado. A cura em pátio aberto exige mais área e está mais exposta a variações relacionadas ao clima.
A cura também está ligada à qualidade do produto. Se os blocos forem movimentados antes que sua resistência verde seja adequada, podem aumentar as quinas lascadas, as paredes internas trincadas e as faces deformadas, mesmo que a prensa esteja produzindo na taxa planejada. Aumentar a vibração ou o teor de cimento para compensar o manuseio inadequado raramente é uma solução sólida de capacidade. A melhor resposta é alinhar a resistência de desmolde, o tempo de transferência e a disponibilidade de cura.
Escolha a capacidade em torno do produto dominante e depois teste as exceções
O produto dominante deve definir a configuração principal da linha, pois consome a maior parte do tempo de produção e determina o padrão usual de molde, palete e cura. No entanto, as exceções revelam se a configuração é realmente flexível. Avalie como uma mudança de unidades de alvenaria vazadas para blocos maciços afeta a demanda de concreto, as configurações da prensa, o tempo de ciclo, o carregamento dos paletes e o espaço de cura. Verifique se pavimentos ou meios-fios exigem diferentes arranjos de camada de face, manuseio de pigmentos, controle de superfície ou equipamentos de manuseio secundário.
A geometria do molde influencia mais do que a contagem de produção. Paredes internas finas, vazios profundos, divisórias estreitas e padrões detalhados de superfície impõem diferentes exigências de enchimento e compactação. Um molde que produz muitas unidades por ciclo pode não ser adequado para um produto de alta resistência com geometria exigente. A questão relevante é se a prensa pode encher e compactar repetidamente esse molde com a mistura prevista e, em seguida, desmoldar de forma limpa sem danificar o produto verde.
Confirme a interface de montagem do molde, as dimensões dos paletes e os requisitos de suporte antes de tratar múltiplos produtos como opções intercambiáveis. Uma ampla gama de produtos pode exigir armazenamento adicional de moldes, dispositivos de elevação, tempo de preparação e procedimentos de ajuste realizados por pessoal treinado. Essas necessidades de apoio podem afetar mais a produção utilizável do que a própria quantidade de moldes.
Preveja a expansão sem adquirir complexidade ociosa
Um plano de expansão é significativo quando identifica a restrição específica que provavelmente mudará: mais horas de trabalho, um segundo molde, maior demanda diária, uma zona de cura maior ou uma família de produtos separada. Cada caminho de expansão exige um investimento inicial diferente. Selecionar uma prensa com capacidade de moldagem de reserva só faz sentido quando a central de dosagem, o armazenamento de materiais, o estoque de paletes, o fornecimento elétrico, o espaço de cura e a rota de expedição também podem ser ampliados junto com ela.
Uma abordagem modular geralmente é apropriada quando a demanda é incerta. O layout inicial pode reservar espaço e interfaces para silos adicionais de agregados, uma configuração de cura maior, circulação extra de paletes ou uma unidade de cubagem a jusante. A linha atual permanece compatível com a demanda presente, enquanto as adições futuras não exigem a reconstrução de toda a rota de materiais.
Por outro lado, instalar automação avançada para uma programação de produção baixa e irregular pode gerar exposição evitável à manutenção. Sensores, transportadores, componentes hidráulicos, conjuntos de vibração e sistemas de controle exigem acesso, peças de reposição, calibração e inspeção planejada. A configuração mais produtiva é aquela que pode ser mantida em operação estável com a capacidade de manutenção disponível.
Compare as propostas com uma base operacional comum
Antes de selecionar uma Linha de Produção de Blocos de Concreto, solicite cada proposta no mesmo formato: tamanho do produto e cavidades do molde, tempo de ciclo estimado para esse produto, lotes por hora, volume de descarga do misturador, tamanho e quantidade de paletes, premissa de permanência para cura, rota de manuseio, utilidades instaladas e itens excluídos do escopo. Um valor de capacidade sem suas premissas de produto, ciclo e cura não pode ser comparado de forma confiável.
Preste atenção aos limites entre os pacotes. Os fornecedores de equipamentos podem definir a linha de forma diferente: uma cotação pode incluir dosagem, transportadores, paletes, racks de cura, cubagem e integração de controle, enquanto outra pode se concentrar na máquina de moldagem. Obras civis no local, fundações, drenagem, coleta de pó, distribuição elétrica, ar comprimido, abastecimento de água e acesso para comissionamento também afetam se a produção planejada poderá ser alcançada após a instalação.
Uma seleção prática deixa margem para variações rotineiras sem depender de operação constante em velocidade máxima. Quando o fluxo de materiais, o desempenho dos moldes, a capacidade de cura e o manuseio são equilibrados em torno do mix real de produtos, é mais provável que a linha forneça blocos consistentes no nível de produção que a operação foi planejada para sustentar.
Recomendar
 14/10/2026
Qual é a diferença entre uma máquina de tijolos de concreto e uma máquina de blocos?
Qual é a diferença entre uma máquina de tijolos de concreto e uma máquina de blocos? Compare produtos, moldes e produção, e encontre a solução certa para sua planta.
- 13/10/2026
Como escolher uma máquina de produção de painéis de parede com qualidade para exportação?
Como escolher uma máquina de produção de painéis de parede com qualidade para exportação? Explore os fatores essenciais para uma produção consistente, cura, automação, controle de qualidade e suporte do fornecedor.
- 12/10/2026
A certificação ISO é obrigatória para equipamentos de fabricação de blocos AAC?
A certificação ISO é obrigatória para equipamentos de fabricação de blocos AAC? Descubra os requisitos legais, os riscos dos fornecedores e as verificações inteligentes de conformidade antes de investir.