Какая линия по производству бетонных блоков соответствует вашей планируемой производительности
Начните с объема товарных блоков, который должен покидать площадку, а не с теоретической производительности, указанной для отдельной машины. Линия по производству бетонных блоков представляет собой цепочку: обработка заполнителей, дозирование, смешивание, формование блоков, перемещение, выдерживание и обработка готовой продукции. Линия соответствует плановой производительности только тогда, когда каждый этап способен поддерживать требуемый суточный объем, не вынуждая блок-машину простаивать и не допуская накопления сырых блоков перед выдерживанием.
Поэтому производительность следует выражать в продукции, которая будет фактически продаваться: размерах блоков, толщине стенок, коэффициенте пустотности, классе прочности и графике суточного производства. Линия, производительность которой указана в штуках за цикл, может выглядеть высокопроизводительной, но при этом выпускать значительно меньшую площадь стен или объем бетона, чем другая модель с иной компоновкой формы. Сравнивайте производительность в квадратных метрах стен, кубических метрах готовых блоков или точном количестве блоков, требуемом структурой продаж. Затем учитывайте ожидаемую долю каждого типа блоков, а не выполняйте расчет по одной наиболее выгодной стандартной единице.
Начните с требуемого чистого суточного выпуска
Плановый выпуск часто задается как суточная цель, тогда как данные оборудования указываются на цикл формования или в час. Их пересчет требует реалистичных эксплуатационных допущений. Смена включает пополнение сырья, замену форм, текущую очистку, незначительные регулировки, задержки циркуляции поддонов, брак сырых блоков и плановое техническое обслуживание. Это является частью нормального производства, а не исключительными событиями.
Сначала определите количество пригодных готовых блоков, необходимое в каждый рабочий день. Затем разделите его на плановое количество рабочих часов, учитывая время для операций, не создающих блоки. Результатом станет требуемая чистая часовая производительность. Линия должна иметь достаточный запас практической производительности для достижения этого показателя в нормальном режиме работы, а не только в идеальных условиях с одной формой и бесперебойной подачей материалов.
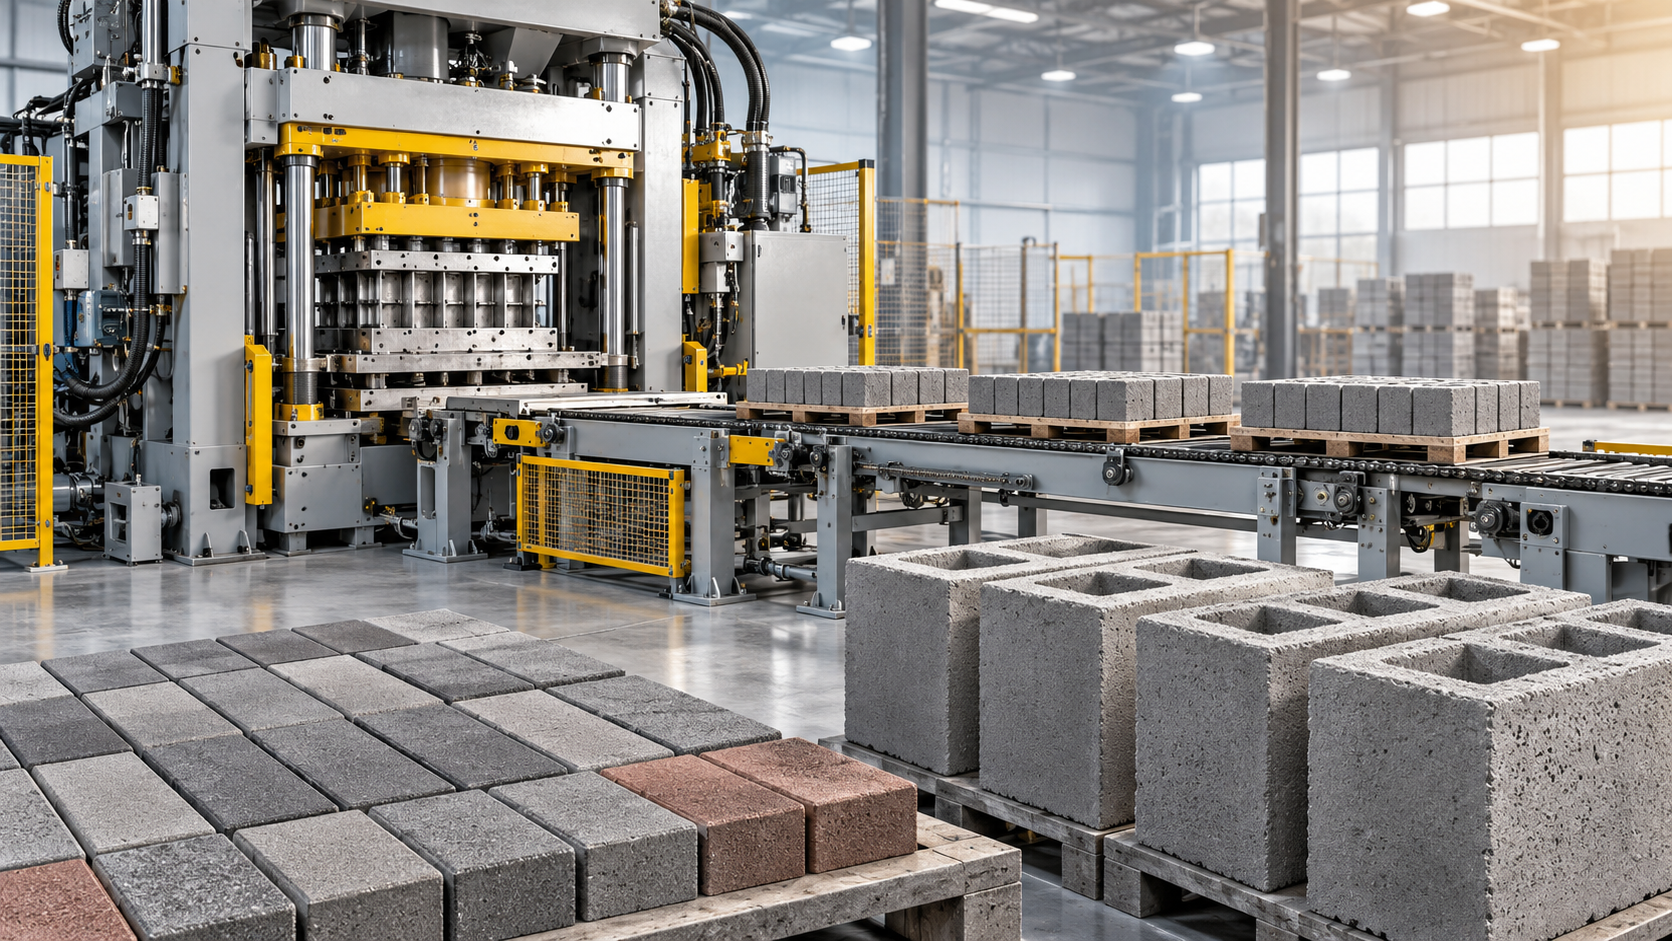
Например, проект, ориентированный на один распространенный размер пустотелого блока, имеет иной профиль производительности, чем проект с чередующимся выпуском пустотелых блоков, полнотелых блоков, брусчатки, бордюрных камней и специальных изделий. Изделия меньшего размера могут увеличить количество штук за цикл, но способны повысить объем работ по штабелированию, сортировке и перемещению. Тяжелые полнотелые изделия потребляют больше бетона на одну позицию поддона и могут ограничивать выдерживание и транспортировку еще до того, как пресс достигнет своей номинальной производительности формования.
Рассматривайте время цикла как системный показатель
Цикл формования включает заполнение формы, вибрацию, уплотнение, распалубку и перемещение на следующий поддон. Его продолжительность меняется в зависимости от консистенции смеси, геометрии блока, требований к уплотнению и состояния формы и вибрационной системы. Заявленный короткий цикл имеет значение только в том случае, если смеситель может подавать однородный бетон в том же ритме, а на выходной точке имеется свободный поддон на последующем конвейере.
Рассчитывайте производительность по ожидаемому времени цикла для наиболее важных изделий, а не по самому быстрому продукту в каталоге. Если будут производиться несколько видов изделий, рассчитывайте каждое отдельно и объединяйте результаты в соответствии с ожидаемой производственной долей. Это показывает, требуется ли для запланированного ассортимента более производительный пресс, дополнительные комплекты форм, больше мест для выдерживания или просто более эффективный производственный график.
Блок-машина — не вся производственная линия
Пресс может быть избыточно производительным, в то время как остальная часть линии остается недостаточно производительной. В результате предприятие все равно не достигнет целевого выпуска, но причину могут ошибочно принять за проблему машины. Согласование производительности должно следовать потоку материала от поступающего заполнителя до готовых пакетов продукции.
Смеситель заслуживает особого внимания, поскольку он определяет как пропускную способность, так и стабильность качества блоков. Более крупный смеситель не всегда лучше, если размер его замеса не соответствует потребности пресса в бетоне. Излишек бетона может оставаться без движения и терять заданное состояние влажности; недостаток бетона вызывает повторные остановки пресса. Цель состоит в обеспечении такого ритма дозирования и смешивания, который стабильно подает смесь в бункер, сохраняя при этом достаточный контроль регулировки при изменениях влажности заполнителей.
Влажность материала особенно сильно влияет на полусухой бетон. Смесь, которая лишь немного более влажная, может иначе подаваться и уплотняться, что влияет на высоту блока, четкость кромок, стабильность распалубки и прочность сырца. Линия с автоматическим взвешиванием, но слабым контролем влажности может обеспечивать нестабильный выпуск. Когда местный песок, каменная мука, вторичный заполнитель или вяжущие материалы различаются от поставки к поставке, раздельное хранение и измерение влажности могут быть столь же важны, как номинальная производительность основного пресса.
Соотносите уровень автоматизации с объемом и изменчивостью продукции
Ручное перемещение может быть приемлемым при более низких стабильных объемах выпуска, когда изменения продукции ограничены и имеется пространство для упорядоченного перемещения поддонов. По мере роста планового объема повторяющиеся ручные операции создают задержки, которые трудно увидеть в расчете номинальной производительности. Это также повышает вероятность повреждения свежих блоков, неравномерного штабелирования и перегруженности зоны выдерживания.
Полуавтоматические решения часто подходят для производств, которым необходимо надежное дозирование и формование, но требуется сохранить ручное управление отдельными операциями перемещения или упаковки. Такая компоновка может быть практичной при частой смене изделий, при условии сохранения свободного доступа вокруг формы, маршрута поддонов и передаточного оборудования. Время, необходимое для замены формы и перенастройки параметров подачи, должно включаться в производственный план; его не следует считать потерянным временем вне планирования производительности.
Более высокий уровень автоматизации становится более актуальным при планировании непрерывного выпуска, многосменной работы или плотных систем выдерживания. Логика конвейеров, циркуляция поддонов, автоматическое пакетирование и контролируемое выдерживание могут снизить ограничения, связанные с текущими операциями перемещения, но также повышают потребность в скоординированном обслуживании и точной пусконаладке. Автоматизированная линия, к которой сложно получить доступ для очистки или замены форм, может терять больше практической производительности, чем более простая линия, спроектированная с учетом фактического графика выпуска продукции.
Производительность выдерживания часто устанавливает фактический предел
Свежесформованным блокам требуются защищенные условия выдерживания и достаточное время нахождения до перемещения, штабелирования или отгрузки. Метод выдерживания влияет на необходимую площадь пола, конфигурацию стеллажей, количество поддонов, потребность в энергии и организацию транспортировки для поддержания заданного суточного выпуска. Формовочный участок, производящий больше поддонов, чем может принять система выдерживания, немедленно создаст узкое место, даже если все оборудование на предшествующих этапах правильно подобрано по производительности.
Оцените количество поддонов, произведенных в течение каждого рабочего периода, и умножьте его на требуемый период выдерживания. Добавьте практический запас на возврат поддонов, разделение продукции и тот факт, что камеры или стеллажи выдерживания не всегда загружаются и разгружаются в идеально непрерывном режиме. Плотные стеллажные системы эффективно используют пространство, но зависят от надежного передаточного оборудования и четкого маршрута для удаления выдержанной продукции. Выдерживание на открытой площадке требует больше площади и сильнее подвержено изменениям, связанным с погодой.
Выдерживание также связано с качеством продукции. Если блоки перемещают до достижения достаточной прочности сырца, количество сколов углов, трещин в перегородках и деформаций лицевых поверхностей может увеличиться, даже если пресс работает с плановой производительностью. Увеличение вибрации или содержания цемента для компенсации неправильного обращения редко является обоснованным решением проблемы производительности. Лучший подход — согласовать прочность при распалубке, время перемещения и доступность выдерживания.
Выбирайте производительность по основному продукту, затем проверяйте исключения
Основной продукт должен определять базовую конфигурацию линии, поскольку на него приходится большая часть производственного времени и он определяет обычную схему формы, поддонов и выдерживания. Однако исключения показывают, действительно ли конфигурация является гибкой. Оцените, как переход от пустотелых кладочных изделий к полнотелым блокам влияет на потребность в бетоне, настройки пресса, время цикла, загрузку поддонов и пространство для выдерживания. Определите, требуются ли для брусчатки или бордюрных камней иные решения для лицевого слоя, работы с пигментами, контроля поверхности или вторичное оборудование для перемещения.
Геометрия формы влияет не только на количество выпускаемых изделий. Тонкие перегородки, глубокие пустоты, узкие разделительные стенки и детализированные рисунки поверхности предъявляют разные требования к заполнению и уплотнению. Форма, выпускающая много изделий за цикл, может не подходить для высокопрочного продукта со сложной геометрией. Существенный вопрос заключается в том, может ли пресс стабильно заполнять и уплотнять такую форму заданной смесью, а затем чисто распалубливать ее без повреждения сырого изделия.
Подтвердите интерфейс крепления формы, размеры поддонов и требования к опорам, прежде чем рассматривать несколько продуктов как взаимозаменяемые варианты. Широкий ассортимент продукции может потребовать дополнительного хранения форм, подъемных устройств, времени на переналадку и обученных процедур регулировки. Эти вспомогательные потребности могут влиять на полезный выпуск больше, чем само количество форм.
Предусматривайте расширение, не приобретая неиспользуемую сложность
План расширения имеет смысл, когда он определяет конкретное ограничение, которое, вероятно, изменится: больше рабочих часов, вторая форма, более высокий суточный спрос, увеличенная зона выдерживания или отдельная группа продукции. Каждый путь расширения требует различных первоначальных инвестиций. Выбор пресса с резервной производительностью формования оправдан только в том случае, если вместе с ним можно расширить дозировочный узел, хранение материалов, парк поддонов, электроснабжение, пространство для выдерживания и маршрут отгрузки.
Модульный подход часто уместен там, где спрос неопределен. Первоначальная компоновка может предусматривать пространство и интерфейсы для дополнительных бункеров заполнителей, более крупной системы выдерживания, дополнительной циркуляции поддонов или расположенного далее по линии узла пакетирования. Текущая линия остается согласованной с существующим спросом, а последующие дополнения не требуют перестройки всего маршрута материалов.
Напротив, установка сложной автоматизации для низкого и нерегулярного графика выпуска может создать излишнюю нагрузку на обслуживание. Датчики, конвейеры, гидравлические компоненты, вибрационные узлы и системы управления требуют доступа, запасных частей, калибровки и плановых проверок. Наиболее производительной является конфигурация, которую можно поддерживать в стабильной работе с имеющимися возможностями технического обслуживания.
Сравнивайте предложения на единой эксплуатационной основе
Перед выбором линии по производству бетонных блоков запросите каждое предложение в одинаковом формате: размер изделия и количество гнезд формы, расчетное время цикла для данного изделия, количество замесов в час, объем выгрузки смесителя, размер и количество поддонов, допущение по времени выдерживания, маршрут перемещения, установленные инженерные коммуникации и позиции, исключенные из объема поставки. Показатель производительности без допущений о продукте, цикле и выдерживании нельзя надежно сравнить.
Обращайте внимание на границы между комплектами поставки. Поставщики оборудования могут по-разному определять состав линии: одно коммерческое предложение может включать дозирование, конвейеры, поддоны, стеллажи выдерживания, пакетирование и интеграцию управления, тогда как другое может быть сосредоточено на формовочной машине. Строительные работы на площадке, фундаменты, дренаж, пылеулавливание, распределение электроэнергии, сжатый воздух, водоснабжение и доступ для пусконаладочных работ также влияют на возможность достижения планового выпуска после установки.
Практичный выбор предусматривает запас для обычных колебаний, не полагаясь на постоянную работу на максимальной скорости. Когда поток материалов, работа форм, производительность выдерживания и перемещение сбалансированы с учетом фактической структуры продукции, линия с большей вероятностью будет стабильно выпускать блоки на уровне производительности, для которого было запланировано производство.
Рекомендуем
 Oct 14, 2026
В чем разница между станком для производства бетонного кирпича и станком для производства блоков?
В чем разница между станком для производства бетонного кирпича и станком для производства блоков? Сравните изделия, формы, производительность и найдите подходящее решение для вашего предприятия.
- Oct 13, 2026
Как выбрать оборудование для производства стеновых панелей экспортного качества?
Как выбрать оборудование для производства стеновых панелей экспортного качества? Рассмотрите ключевые факторы, обеспечивающие стабильный выпуск продукции: выдерживание, автоматизацию, контроль качества и поддержку поставщика.
- Oct 12, 2026
Обязательна ли сертификация ISO для оборудования по производству газобетонных блоков?
Обязательна ли сертификация ISO для оборудования по производству газобетонных блоков? Узнайте о законодательных требованиях, рисках, связанных с поставщиками, и разумных проверках соответствия перед инвестированием.