Qué línea de producción de bloques de hormigón se adapta a su capacidad de producción prevista
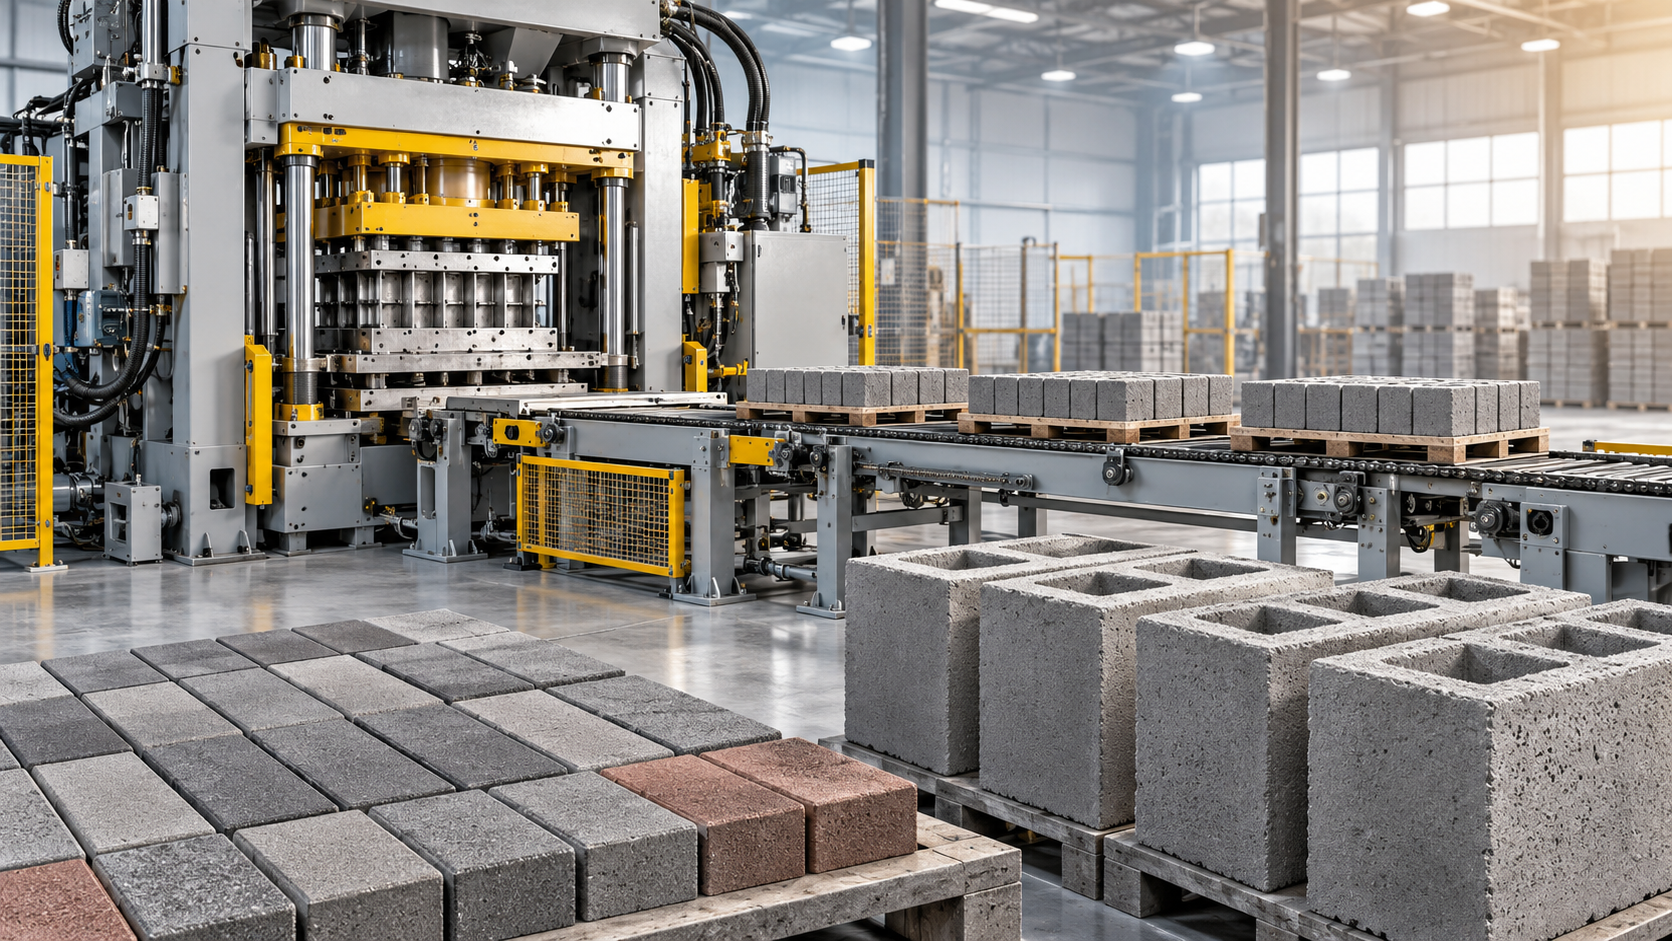
Comience por la producción que debe salir del patio como bloques aptos para la venta, no por la capacidad teórica indicada para una sola máquina. Una línea de producción de bloques de hormigón es una cadena: manipulación de áridos, dosificación, mezclado, conformado de bloques, transferencia, curado y manipulación del producto terminado. La línea se ajusta a la capacidad prevista solo cuando cada etapa puede mantener el volumen diario requerido sin obligar a la máquina de bloques a esperar ni permitir que los bloques frescos se acumulen antes del curado.
Por lo tanto, la capacidad debe expresarse en los productos que realmente se venderán: dimensiones de los bloques, espesor de pared, porcentaje de huecos, clase de resistencia y programa diario de producción. Una línea clasificada por piezas por ciclo puede parecer muy productiva y, sin embargo, producir mucha menos superficie de pared o volumen de hormigón que otro modelo con una disposición de moldes diferente. Compare la producción en metros cuadrados de pared, metros cúbicos de bloques terminados o el número exacto de bloques requerido por la combinación de ventas. A continuación, incluya la proporción esperada de cada tipo de bloque en lugar de calcular a partir de una única unidad estándar favorable.
Comience con la producción neta diaria requerida
La producción prevista suele expresarse como un objetivo diario, mientras que los datos del equipo se indican por ciclo de moldeo o por hora. La conversión entre ambos requiere supuestos operativos realistas. Un turno incluye reposición de materias primas, cambios de molde, limpieza rutinaria, pequeños ajustes, retrasos en la circulación de palés, bloques frescos rechazados y mantenimiento programado. Estas actividades forman parte de la producción normal y no son eventos excepcionales.
Primero determine la cantidad de bloques terminados aceptables necesaria cada día laborable. Después, divídala entre las horas de operación previstas, considerando el tiempo destinado a actividades que no producen bloques. El resultado es el requisito neto por hora. Una línea debe disponer de suficiente margen de producción práctica para alcanzar esa cifra durante el funcionamiento normal, y no solo en condiciones ideales con un molde y un suministro ininterrumpido de materiales.
Por ejemplo, un proyecto centrado en un tamaño común de bloque hueco tiene un perfil de capacidad diferente al de un proyecto que alterna entre bloques huecos, bloques macizos, adoquines, bordillos y unidades especiales. Los productos más pequeños pueden aumentar el número de piezas por ciclo, pero también pueden incrementar el trabajo de apilado, clasificación y manipulación. Las unidades macizas pesadas consumen más hormigón por posición de palé y pueden limitar el curado y el transporte antes de que la prensa alcance su límite nominal de moldeo.
Utilice el tiempo de ciclo como un valor del sistema
El ciclo de conformado incluye la alimentación del molde, la vibración, la compactación, el desmoldeo y la transferencia al siguiente palé. Su duración cambia según la consistencia de la mezcla, la geometría del bloque, la necesidad de compactación y el estado del molde y del sistema de vibración. Un ciclo corto declarado solo resulta útil si la mezcladora puede suministrar hormigón homogéneo al mismo ritmo y el transportador posterior dispone de un palé disponible en el punto de descarga.
Calcule la capacidad a partir del tiempo de ciclo esperado para los productos más importantes, no a partir del producto más rápido de un catálogo. Cuando se fabriquen varios productos, calcule cada uno por separado y combine los resultados según la proporción de producción prevista. Esto muestra si la gama planificada requiere una prensa de mayor capacidad, juegos de moldes adicionales, más posiciones de curado o simplemente un mejor programa de producción.
La máquina de bloques no es toda la línea de producción
Una prensa puede tener una capacidad excesiva mientras el resto de la línea sigue teniendo una capacidad insuficiente. La planta resultante seguirá sin alcanzar su objetivo de producción, pero la causa puede confundirse con un problema de la máquina. La adecuación de capacidades debe seguir el flujo de materiales desde la entrada de áridos hasta los paquetes terminados.
La mezcladora merece especial atención porque determina tanto el rendimiento como la uniformidad de los bloques. Una mezcladora más grande no es automáticamente mejor si el tamaño de su lote no se ajusta a la demanda de hormigón de la prensa. El exceso de hormigón puede permanecer detenido y perder su condición de humedad prevista; una cantidad insuficiente de hormigón obliga a paradas repetidas de la prensa. El objetivo es lograr un ritmo de dosificación y mezclado que alimente la tolva de forma constante, manteniendo al mismo tiempo suficiente control de ajuste para los cambios en la humedad de los áridos.
La humedad del material es especialmente influyente en el hormigón semiseco. Una mezcla que sea solo ligeramente más húmeda puede alimentarse y compactarse de forma diferente, afectando la altura del bloque, la definición de los bordes, la estabilidad durante el desmoldeo y la resistencia en verde. Una línea con pesaje automático pero un control deficiente de la humedad puede ofrecer una producción inconsistente. Cuando la arena local, el polvo de piedra, los áridos reciclados o los materiales cementantes varían entre entregas, la separación en almacenamiento y la medición de humedad pueden ser tan importantes como la producción nominal de la prensa principal.
Ajuste el nivel de automatización al volumen y a la variabilidad del producto
La manipulación manual puede ser viable en niveles de producción bajos y estables, donde los cambios de producto son limitados y existe espacio para un movimiento ordenado de los palés. A medida que aumenta el volumen previsto, la transferencia manual repetida introduce retrasos difíciles de detectar en un cálculo de capacidad nominal. También aumenta la probabilidad de daños en los bloques frescos, apilado inconsistente y congestión alrededor del área de curado.
Las configuraciones semiautomáticas suelen adaptarse a operaciones que necesitan una dosificación y un conformado fiables, pero conservan el control manual sobre determinadas tareas de manipulación o embalaje. Esta disposición puede ser práctica cuando los cambios de producto son frecuentes, siempre que el acceso alrededor del molde, la ruta de los palés y el equipo de transferencia permanezca despejado. El tiempo necesario para sustituir un molde y reajustar los parámetros de alimentación debe incluirse en el plan de producción; no debe considerarse como tiempo perdido fuera de la planificación de capacidad.
Una mayor automatización se vuelve más relevante cuando se prevén una producción continua, operación en varios turnos o sistemas de curado densos. La lógica de los transportadores, la circulación de palés, el cubado automático y el curado controlado pueden reducir las limitaciones de manipulación rutinaria, pero también incrementan la necesidad de mantenimiento coordinado y puesta en marcha precisa. Una línea automatizada de difícil acceso para limpieza o sustitución de moldes puede perder más capacidad práctica que una línea más sencilla diseñada en torno al programa real de productos.
La capacidad de curado suele establecer el límite real
Los bloques recién conformados requieren condiciones de curado protegidas y tiempo de permanencia suficiente antes de su manipulación, apilado o expedición. El método de curado afecta la superficie de suelo, la configuración de bastidores, la cantidad de palés, la demanda energética y la disposición del transporte necesarios para sostener una producción diaria determinada. Una sección de conformado que produzca más palés de los que el sistema de curado puede aceptar creará un cuello de botella inmediatamente, incluso si todo el equipo anterior está correctamente dimensionado.
Estime el número de palés producidos durante cada período operativo y multiplíquelo por el período de permanencia de curado requerido. Añada un margen práctico para el retorno de palés, la segregación de productos y el hecho de que las cámaras o bastidores de curado no siempre se cargan y descargan siguiendo un patrón perfectamente continuo. Los sistemas de bastidores densos utilizan el espacio de manera eficiente, pero dependen de equipos de transferencia fiables y de una ruta despejada para retirar el producto curado. El curado en patio abierto requiere más superficie y está más expuesto a variaciones relacionadas con el clima.
El curado también está vinculado a la calidad del producto. Si los bloques se mueven antes de que su resistencia en verde sea adecuada, pueden aumentar las esquinas desconchadas, los tabiques agrietados y las caras deformadas, incluso aunque la prensa produzca a la velocidad prevista. Aumentar la vibración o el contenido de cemento para compensar una manipulación deficiente rara vez es una solución adecuada de capacidad. La mejor respuesta es alinear la resistencia de desmoldeo, el tiempo de transferencia y la disponibilidad de curado.
Seleccione la capacidad en torno al producto dominante y luego evalúe las excepciones
El producto dominante debe definir la configuración básica de la línea porque consume la mayor parte del tiempo de producción y determina el molde, el palé y el patrón de curado habituales. Sin embargo, las excepciones revelan si la configuración es realmente flexible. Pregunte cómo afecta un cambio de unidades de mampostería huecas a bloques macizos a la demanda de hormigón, los ajustes de la prensa, el tiempo de ciclo, la carga de palés y el espacio de curado. Pregunte si los adoquines o bordillos requieren diferentes configuraciones de capa superficial, manipulación de pigmentos, control de superficie o equipos de manipulación secundarios.
La geometría del molde influye en algo más que el número de unidades producidas. Los tabiques delgados, los núcleos profundos, las particiones estrechas y los patrones de superficie detallados imponen diferentes exigencias de llenado y compactación. Un molde que produce muchas unidades por ciclo puede no ser adecuado para un producto de alta resistencia con una geometría exigente. La pregunta relevante es si la prensa puede llenar y compactar repetidamente ese molde con la mezcla prevista y, después, desmoldear limpiamente sin dañar el producto fresco.
Confirme la interfaz de montaje del molde, las dimensiones de los palés y los requisitos de soporte antes de considerar varios productos como opciones intercambiables. Una amplia gama de productos puede requerir almacenamiento adicional de moldes, medios de elevación, tiempo de preparación y procedimientos de ajuste realizados por personal capacitado. Estas necesidades de apoyo pueden afectar la producción utilizable más que el propio número de moldes.
Prevea la expansión sin adquirir complejidad no utilizada
Un plan de expansión es significativo cuando identifica la limitación específica que probablemente cambiará: más horas de trabajo, un segundo molde, mayor demanda diaria, una zona de curado más amplia o una familia de productos independiente. Cada vía de expansión requiere una inversión inicial diferente. Elegir una prensa con capacidad de conformado de reserva tiene sentido solo cuando la planta de dosificación, el almacenamiento de materiales, el inventario de palés, el suministro eléctrico, el espacio de curado y la ruta de expedición puedan ampliarse con ella.
Un enfoque modular suele ser adecuado cuando la demanda es incierta. La disposición inicial puede reservar espacio e interfaces para tolvas de áridos adicionales, una instalación de curado mayor, circulación adicional de palés o una unidad de cubado posterior. La línea actual permanece adaptada a la demanda presente, mientras que las incorporaciones posteriores no requieren reconstruir toda la ruta de materiales.
Por el contrario, instalar automatización avanzada para un programa de producción bajo e irregular puede generar una exposición evitable al mantenimiento. Los sensores, transportadores, componentes hidráulicos, conjuntos de vibración y sistemas de control requieren acceso, repuestos, calibración e inspección planificada. La configuración más productiva es aquella que puede mantenerse en operación estable con la capacidad de mantenimiento disponible.
Compare las propuestas sobre una base operativa común
Antes de seleccionar una línea de producción de bloques de hormigón, solicite cada propuesta en el mismo formato: tamaño del producto y cavidades del molde, tiempo de ciclo estimado para ese producto, lotes por hora, volumen de descarga de la mezcladora, tamaño y cantidad de palés, supuesto de permanencia de curado, ruta de manipulación, servicios instalados y elementos excluidos del alcance. Una cifra de capacidad sin sus supuestos de producto, ciclo y curado no puede compararse de forma fiable.
Preste atención a los límites entre paquetes. Los proveedores de equipos pueden definir la línea de manera diferente: una cotización puede incluir dosificación, transportadores, palés, bastidores de curado, cubado e integración de control, mientras que otra puede centrarse en la máquina de conformado. Las obras civiles del sitio, cimentaciones, drenaje, captación de polvo, distribución eléctrica, aire comprimido, suministro de agua y acceso para la puesta en marcha también afectan a si la producción prevista puede alcanzarse después de la instalación.
Una selección práctica deja margen para la variación rutinaria sin depender de una operación constante a velocidad máxima. Cuando el flujo de materiales, el rendimiento del molde, la capacidad de curado y la manipulación están equilibrados en torno a la combinación real de productos, es más probable que la línea proporcione bloques uniformes al nivel de producción para el que se planificó la operación.
Recomendar
 14-10-2026
¿Cuál es la diferencia entre una máquina para ladrillos de hormigón y una máquina para bloques?
¿Cuál es la diferencia entre una máquina para ladrillos de hormigón y una máquina para bloques? Compare productos, moldes, producción y encuentre la solución adecuada para su planta.
- 13-10-2026
¿Cómo elegir una máquina de producción de paneles de pared con calidad de exportación?
¿Cómo elegir una máquina de producción de paneles de pared con calidad de exportación? Explore los factores esenciales para una producción uniforme, el curado, la automatización, el control de calidad y el soporte del proveedor.
- 12-10-2026
¿Es obligatoria la certificación ISO para los equipos de fabricación de bloques de hormigón celular curado en autoclave (AAC)?
¿Es obligatorio que los equipos de fabricación de bloques AAC cuenten con certificación ISO? Descubra los requisitos legales, los riesgos de los proveedores y las verificaciones inteligentes de cumplimiento antes de invertir.