Como escolher uma máquina para fabricar blocos de pavimentação: espessura, resistência e produção
Como escolher uma máquina para blocos de pavimentação: espessura, resistência e produção
A seleção de uma máquina para blocos de pavimentação exige mais do que comparar os tempos de ciclo nominais. O verdadeiro desafio é adequar a espessura dos blocos, a resistência especificada e a produção contínua sem comprometer a consistência dimensional ou a confiabilidade da produção. A configuração do molde, o controle da vibração, os ajustes de compactação e as características da mistura de concreto influenciam a capacidade da máquina de atender a esses requisitos em condições reais de operação.
Uma máquina pode produzir uma amostra atraente e ainda assim ter dificuldade para repeti-la ao longo de um turno inteiro. Também pode atingir o tempo de ciclo anunciado com um produto mais fino e simples do que aquele que você pretende vender. Portanto, uma avaliação útil começa pelo bloco acabado e trabalha de trás para a frente, passando pela conformação, preparação dos materiais, movimentação e cura — não pelo maior valor de produção indicado na cotação.
Defina a gama de produtos antes de comparar as máquinas
Prepare uma lista de produtos que abranja dimensões, espessura, formato, acabamento superficial, requisitos de cor e participação prevista na produção. Inclua o produto mais exigente, mesmo que represente apenas uma pequena parte das vendas planejadas. Um formato de encaixe profundo ou uma face texturizada pode revelar limitações no enchimento e na desmoldagem que um bloco retangular simples não apresenta.
A espessura, por si só, não determina a adequação para aplicações em áreas de pedestres, estacionamentos ou tráfego intenso. O projeto do pavimento, a camada de assentamento, o suporte da base, as cargas e os requisitos locais também são importantes. O fornecedor do equipamento deve demonstrar a capacidade de fabricar a unidade especificada; essa demonstração não substitui o projeto de engenharia do pavimento.
Transforme a lista de produtos em alguns requisitos claros para a aquisição:
- Espessura mínima e máxima do produto acabado, com tolerâncias dimensionais.
- Ensaio de resistência exigido, limites de aceitação e idade de ensaio.
- Requisitos de superfície, bordas, absorção, abrasão ou resistência às intempéries, quando aplicáveis.
- Produção comercializável por turno para cada produto principal.
- Características dos agregados locais, serviços públicos disponíveis e condições de cura.
Evite especificar apenas “blocos de alta resistência”. Mercados diferentes utilizam métodos de ensaio e critérios de aceitação distintos. Por exemplo, a EN 1338 inclui requisitos de resistência à tração por fendilhamento, enquanto a ASTM C936/C936M inclui requisitos de resistência à compressão. Esses resultados não são intercambiáveis. Confirme a edição aplicável e a especificação do projeto antes de aprovar um ensaio de aceitação da máquina.
Verifique a capacidade de espessura utilizável, não apenas a altura do molde
A altura máxima de conformação indicada na cotação representa a capacidade mecânica, não necessariamente uma produção confiável nessa altura. Blocos mais espessos exigem mais material em cada cavidade e podem requerer outra sequência de enchimento e vibração. Unidades finas também apresentam dificuldades próprias: pequenas variações no enchimento podem representar uma parte significativa da espessura final.
Pergunte como a máquina controla a altura final e detecta enchimentos irregulares. Dependendo do projeto, os recursos relevantes podem incluir realimentação da posição da cabeça de prensagem, movimento ajustável da caixa de alimentação e etapas de vibração programáveis. A questão importante não é se esses recursos aparecem na ficha técnica, mas se os operadores conseguem utilizá-los para manter a consistência dos produtos.
Durante um teste, meça unidades de diferentes posições da placa de produção. As cavidades centrais e periféricas podem apresentar resultados diferentes devido à distribuição do material, às condições do molde ou à transmissão da vibração. A média de um lote pode ocultar um problema recorrente em uma das bordas.
As placas de produção também merecem atenção. Sua rigidez, planicidade, desgaste e compatibilidade com a máquina afetam o suporte durante a vibração e a movimentação. Uma demonstração bem-sucedida com placas novas não comprova um desempenho aceitável com placas muito desgastadas. Especifique o material e as condições da placa usados no ensaio de aceitação.
A resistência depende de um processo controlado, não de uma alegação de pressão
Os blocos de concreto para pavimentação geralmente são conformados com misturas de baixo abatimento, utilizando vibração e compactação. A pressão hidráulica faz parte desse processo, mas uma pressão nominal mais alta não comprova, por si só, maior resistência do produto acabado. A granulometria dos agregados, a umidade, os materiais cimentícios, a consistência do enchimento, a compactação e a cura contribuem para o resultado.
É aqui que uma comparação simples de especificações muitas vezes se torna enganosa. Duas máquinas podem indicar potência de motor e pressão hidráulica semelhantes, mas distribuir o material e transmitir a vibração de maneiras diferentes. Compare resultados obtidos com uma mistura e um regime de cura documentados, em vez de tratar a potência instalada como uma classificação de desempenho.
O controle da umidade é particularmente importante. Uma mistura demasiado seca pode encher mal ou deixar bordas vulneráveis; o excesso de umidade pode causar aderência ou deformação após a desmoldagem. A faixa de trabalho depende das matérias-primas e da geometria do produto. Solicite evidências de que o sistema de dosagem consegue considerar as variações de umidade dos agregados, especialmente quando a areia é armazenada ao ar livre.
Para um bloco de pavimentação de duas camadas, avalie separadamente o alimentador da camada superficial. A consistência da camada superficial, a compatibilidade dos materiais e o intervalo entre as camadas afetam a aparência e a aderência. Uma superfície limpa em uma única amostra não é suficiente: inspecione a uniformidade das camadas e realize os ensaios exigidos pela especificação do produto.
Não aprove a resistência com base na aparência logo após a desmoldagem. A estabilidade no estado verde é importante para a movimentação, mas a aceitação exige amostras curadas e ensaiadas em condições acordadas. Registre a mistura, a identificação das amostras, o histórico de cura, a idade de ensaio e o método de ensaio para que resultados insatisfatórios possam ser investigados, em vez de gerar discussões.
Converta o tempo de ciclo em produção comercializável por turno
O cálculo da produção teórica é simples:
Unidades por placa × ciclos por hora × horas de produção programadas.
A produção comercializável é menor sempre que há interrupções ou unidades reprovadas na inspeção. Para uma comparação transparente, separe o tempo de produção programado, a disponibilidade operacional, a velocidade real de operação e o rendimento de unidades aceitas. Verifique se o fornecedor já incluiu uma margem antes de aplicar outra redução.
Como cálculo hipotético, um molde que produz 12 unidades em um ciclo de 20 segundos gera 2.160 unidades por hora ininterrupta. Em oito horas programadas, são 17.280 unidades. Se as perdas operacionais combinadas e as rejeições reduzirem esse total em 20%, a produção comercializável será de 13.824 unidades. Esses números servem apenas para ilustrar o cálculo; não representam uma alegação de desempenho da máquina.
Para produtos de vários tamanhos, compare também os metros quadrados, além da quantidade de unidades. Calcule a área com base no módulo nominal de pavimentação acordado, considerando de forma consistente o espaçamento das juntas e o formato. Caso contrário, uma cotação baseada em unidades menores pode parecer mais produtiva simplesmente por indicar mais peças.
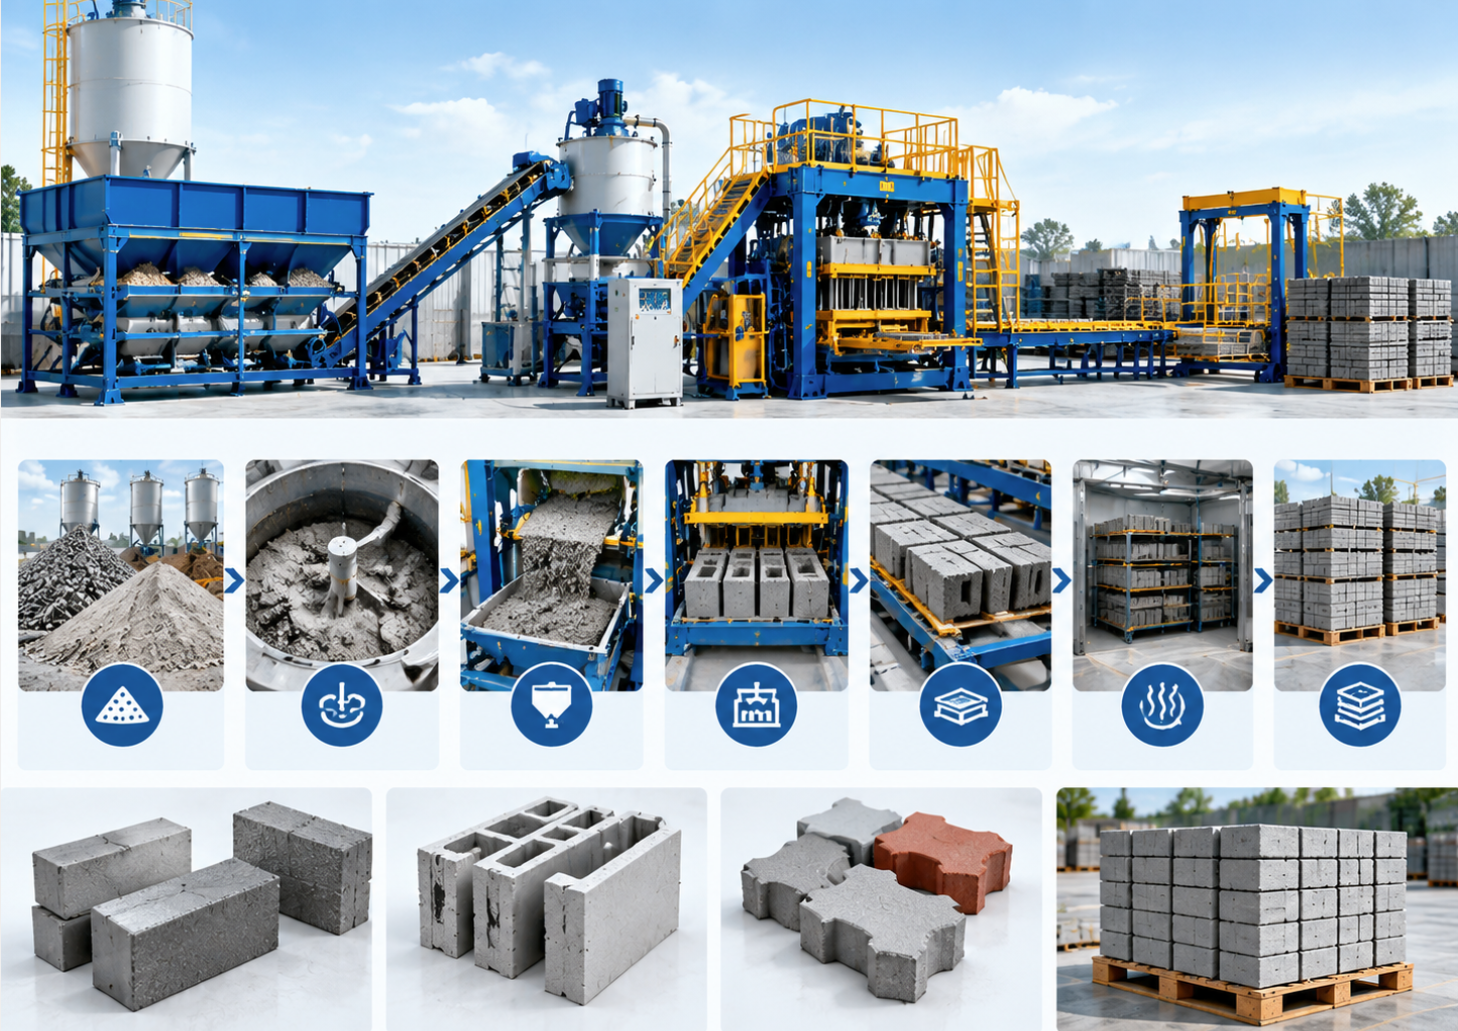
Em seguida, acompanhe o fluxo de materiais. A misturadora consegue abastecer cada lote a tempo? O elevador e o sistema de transferência conseguem liberar as placas sem atrasar a prensa? Há capacidade de cura suficiente? Os produtos curados podem ser empilhados em cubos e expedidos à mesma taxa contínua? Uma máquina de conformação mais rápida pouco acrescenta quando a capacidade de armazenamento a jusante já está esgotada.
Use o teste para revelar limitações
O teste mais útil com o fornecedor utiliza matérias-primas representativas da sua operação e uma geometria de produto exigente. Se não for viável transportar agregados, documente o material substituto e deixe a confirmação final para o comissionamento no local. Uma demonstração com materiais cuidadosamente selecionados pode não se repetir com a areia e os agregados britados locais.
Acorde o protocolo do teste antes de participar. Inclua a partida, um período estável de produção, amostragem em diferentes pontos da placa e a movimentação normal. Registre todas as interrupções e ajustes. Um teste curto pode verificar a capacidade básica de conformação, mas não deve ser apresentado como prova de disponibilidade durante um turno inteiro.
A seleção das amostras é importante. Colete amostras nos intervalos acordados, em vez de permitir que apenas as unidades com melhor aparência sejam enviadas ao laboratório. Mantenha a rastreabilidade entre cada amostra, os ajustes de produção e o lote. Inspecione cantos lascados e danos de movimentação, além dos resultados dimensionais; produtos frágeis no estado verde podem gerar perdas antes do início da cura.
Solicite também uma troca de molde acompanhada. Verifique o acesso, os requisitos de elevação, o alinhamento, a recuperação das receitas e a inspeção da primeira unidade. Uma fábrica com trocas frequentes de produto pode se beneficiar mais de trocas previsíveis do que de um ciclo nominal ligeiramente mais curto.
Avalie o fornecedor considerando todo o percurso de produção
A Shandong Hongfa Scientific Industrial & Trading Co., Ltd., fundada em 1990, fabrica máquinas para construção, incluindo equipamentos para a produção de blocos e centrais dosadoras de concreto. Essa combinação é relevante ao avaliar a interface entre a preparação da mistura e a conformação. Ainda assim, a amplitude da produção deve levar a perguntas técnicas mais específicas, e não substituir a verificação da configuração proposta.
Mantenha separadas as diferentes tecnologias de produto. Um item do portfólio como Tijolo de concreto celular autoclavado envolve outro sistema de materiais e outro processo de produção; não comprova que o mesmo equipamento possa fabricar blocos densos de concreto para pavimentação. Solicite desenhos, descrições do processo e referências pertinentes à máquina para blocos de pavimentação efetivamente oferecida.
Os detalhes do serviço merecem o mesmo rigor. Identifique os componentes hidráulicos e elétricos disponíveis localmente, as peças de controle proprietárias, os itens sujeitos ao desgaste do molde e os prazos previstos para o fornecimento de peças de reposição. Defina quem será responsável pelo comissionamento, treinamento dos operadores, diagnóstico remoto e suporte no local. Quando necessário, obtenha documentos de certificação atualizados, em vez de se basear em descrições históricas da empresa.
Inclua condições mensuráveis no contrato de compra
A comparação final deve relacionar cada máquina proposta a um produto, uma mistura, uma taxa de produção e um método de aceitação acordados. Especifique se a produção se refere a unidades moldadas, unidades curadas ou unidades comercializáveis aceitas. Defina os limites de rejeição, a amostragem dimensional, os ensaios de resistência, os serviços públicos necessários, o número de funcionários e a duração do teste de desempenho.
Separe a aceitação na fábrica da aceitação no local. Na fábrica, é possível verificar a montagem, os controles, os dispositivos de segurança e os testes de conformação; a linha instalada deve demonstrar sua operação com materiais locais e o sistema de cura acordado. Especifique o que ocorrerá se algum critério não for atendido, incluindo ajustes, novos ensaios e responsabilidade pelos custos de teste.
Escolha a máquina cujas evidências sejam coerentes: espessura repetível em toda a placa, propriedades em conformidade após a cura e produção contínua ao longo de toda a linha. Se uma cotação não conseguir demonstrar esses três resultados em condições definidas, solicite um teste melhor antes de se comprometer com o equipamento.
Recomendar
 28/10/2026
Planejamento de uma linha de máquinas para produção de painéis de parede em vários tamanhos
Planeje uma linha de máquinas para produção de painéis de parede em vários tamanhos. Explore ferramental, capacidade, cura e trocas para reduzir atrasos e tomar decisões de investimento em equipamentos mais acertadas.
 27/10/2026
Como funciona uma máquina de blocos de concreto — e por que a cura continua sendo importante
Saiba como uma máquina de blocos de concreto molda e compacta os blocos, por que a cura proporciona resistência duradoura e quais verificações de produção ajudam você a escolher equipamentos que garantam uma produção confiável e comercializável.
 26/10/2026
Máquina de fabricação de blocos vazados: como corrigir fissuras durante a desmoldagem
A máquina de fabricação de blocos vazados apresenta fissuras durante a desmoldagem? Saiba como verificar a umidade da mistura, a compactação, o atrito do molde e o suporte do palete para reduzir o desperdício e melhorar a qualidade dos blocos.