Quanto tempo costuma levar a instalação de uma fábrica de AAC?
Quanto tempo costuma levar a instalação de uma fábrica de AAC?
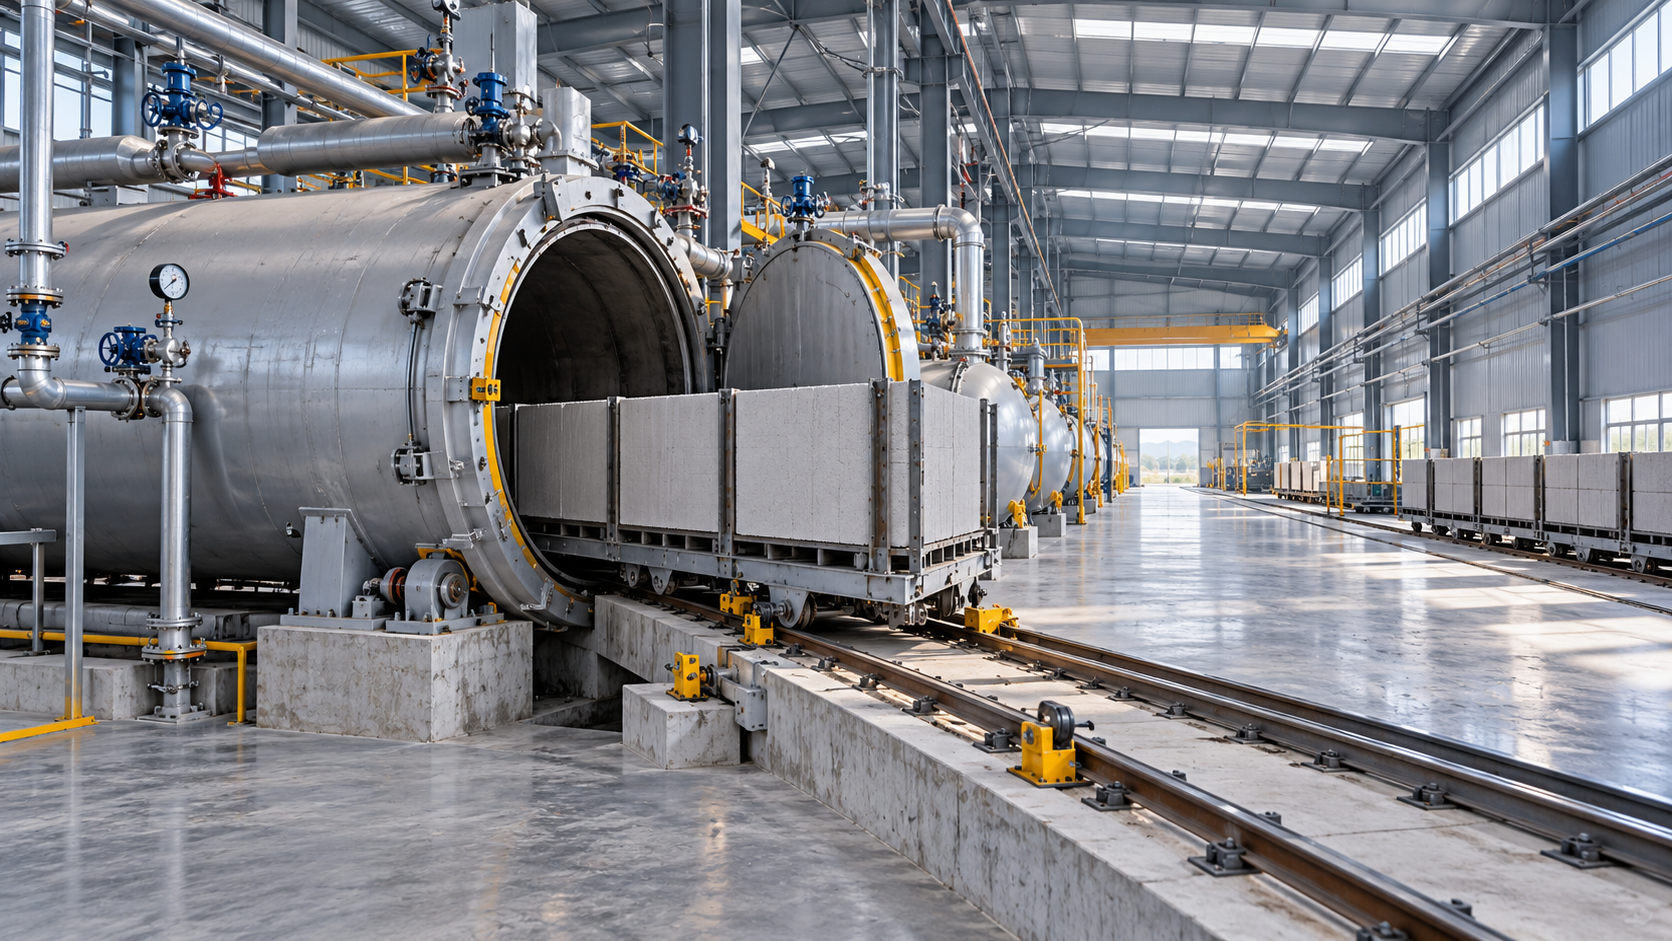
Quanto tempo costuma levar a instalação de uma fábrica de AAC — e quando a produção pode realmente começar? São perguntas diferentes. Uma fábrica de concreto celular autoclavado pode estar mecanicamente concluída e ainda aguardar vapor, aprovação de equipamentos sob pressão, verificações do sistema de controle ou uma formulação de mistura viável. Para os investidores, o cronograma útil vai além da montagem dos equipamentos: inclui a operação segura e a qualidade consistente dos blocos.
Para uma estimativa preliminar de orçamento, a equipe do projeto pode prever aproximadamente de dois a quatro meses para a instalação no local, após a conclusão das fundações e a disponibilização dos equipamentos, do acesso para içamento e dos serviços essenciais, seguidos de várias semanas para o comissionamento e os ajustes iniciais da produção. Trata-se de uma estimativa indicativa para planejamento, não de uma média verificada do setor nem de um compromisso do fornecedor. Projetos grandes, complexos ou mal preparados podem levar consideravelmente mais tempo.
A pergunta mais útil é: o que precisa estar concluído antes de cada etapa começar? Compreender essas dependências — e perguntar “O que inclui o comissionamento de uma fábrica de AAC?” — ajuda a evitar que uma data de conclusão mecânica se transforme em uma data irrealista para o lançamento comercial.
Defina a partir de quando começa a contagem do prazo de instalação
Uma estimativa de instalação tem pouco valor sem um ponto de partida definido. “Três meses” pode significar três meses após a chegada do primeiro embarque, após o desembaraço aduaneiro de todos os embarques ou após o fornecedor aceitar que o local está pronto. Essas condições podem resultar em datas de conclusão muito diferentes.
Mantenha o cronograma geral do projeto separado do cronograma de instalação. Engenharia, fabricação dos equipamentos, frete, desembaraço aduaneiro, obras civis e infraestrutura de serviços podem ocorrer antes da instalação ou em paralelo com ela. Esses itens não devem ser excluídos do plano de investimento apenas porque não estão incluídos na cotação dos equipamentos.
Um programa prático distingue quatro marcos:
- Local pronto: fundações, acessos, edifícios e interfaces de serviços acordadas estão prontos para os trabalhos com os equipamentos.
- Conclusão mecânica: os equipamentos e sistemas associados estão instalados, com registros de inspeção e itens pendentes documentados.
- Primeira produção: o material passou pelo processo e foram produzidos os primeiros blocos autoclavados.
- Aceitação de desempenho: a linha demonstrou a produção, a qualidade do produto e as condições operacionais acordadas.
O primeiro lote bem-sucedido é um sinal animador, mas não comprova uma produção comercial estável. A aceitação deve depender das condições de teste acordadas, e não de uma fotografia dos blocos acabados.
Como se organizam os trabalhos no local
Entrega das obras civis e posicionamento dos equipamentos
Antes do início da montagem, a equipe de instalação precisa verificar as dimensões e cotas das fundações, a posição dos chumbadores e as folgas para os equipamentos, comparando-as com os desenhos aprovados. As instalações subterrâneas e a drenagem também são importantes. Corrigir uma fundação mal posicionada depois da chegada de equipamentos pesados pode interromper várias frentes de trabalho ao mesmo tempo.
A sequência de entrega é tão importante quanto a data de entrega. Autoclaves, silos, moinhos quando especificados e conjuntos principais de movimentação precisam de condições adequadas para descarga e acesso para içamento. Se esses componentes chegarem depois que as estruturas ao redor restringirem o acesso, a equipe poderá precisar de um plano de içamento diferente ou de trabalhos temporários de desmontagem.
Montagem mecânica e alinhamento
A instalação normalmente abrange a preparação das matérias-primas, a dosagem e a mistura, a movimentação dos moldes, as instalações de pré-cura, os equipamentos de corte, as autoclaves e a movimentação dos produtos acabados. O escopo exato depende do processo selecionado e do nível de automação. O alinhamento dos trilhos, as posições de transferência e o deslocamento dos moldes exigem atenção especial: uma pequena diferença pode causar interrupções repetidas quando a produção começar.
Alguns trabalhos podem ser realizados em paralelo, mas há limites. Aumentar o número de trabalhadores não compensará fundações ausentes, guindastes indisponíveis ou desenhos de instalação incompletos. Um cronograma confiável do fornecedor deve indicar quais atividades podem ocorrer em paralelo e quais precisam aguardar uma inspeção ou entrega de etapa anterior.
Integração elétrica, dos controles e dos serviços
A instalação de cabos, as conexões de instrumentos, as verificações dos painéis de controle, a tubulação e as ligações aos serviços costumam prosseguir em paralelo à montagem mecânica. No entanto, os testes integrados exigem que esses sistemas estejam suficientemente concluídos para operar com segurança. O fato de um misturador funcionar em modo local ainda não comprova que a sequência de dosagem, os sinais de pesagem, os alarmes e a movimentação subsequente funcionem em conjunto.
A disponibilidade de vapor é especialmente importante. A caldeira, o tratamento de água, os sistemas de condensado e a rede de distribuição precisam atender ao programa de operação acordado para as autoclaves. Ter uma caldeira no local não significa dispor de um fornecimento de vapor comissionado.
O que inclui o comissionamento de uma fábrica de AAC?
O comissionamento verifica se a fábrica instalada pode operar com segurança e produzir o produto pretendido nas condições acordadas. Ele conecta a instalação mecânica ao desempenho do processo. O contrato deve especificar quem fornece os materiais para o comissionamento, os serviços, os operadores, os ensaios laboratoriais e o suporte especializado.
Verificações pré-partida e testes sem carga
Antes de introduzir materiais de produção, a equipe verifica as condições da instalação, a lubrificação, o sentido de rotação dos motores, as proteções, as paradas de emergência, os sinais dos instrumentos e as sequências de operação. Os sistemas de pesagem e os sensores pertinentes precisam ser calibrados ou verificados. Os testes de cada equipamento são seguidos por testes coordenados dos sistemas interligados.
As funções de segurança exigem verificação documentada, especialmente no que diz respeito às portas das autoclaves, à indicação de pressão e aos intertravamentos associados. Os equipamentos sob pressão devem passar pelas inspeções e aprovações exigidas na jurisdição de destino. A presença do fornecedor não substitui a autorização local, e a aprovação legal nunca deve ser tratada como um detalhe final opcional.
Testes com materiais e ajustes do processo
A produção de AAC depende do comportamento das matérias-primas reais, não apenas das configurações dos equipamentos. As características da areia ou das cinzas volantes, a reatividade da cal, as propriedades do cimento, a dosagem de alumínio e as condições da água podem afetar o comportamento da pasta, a expansão, a resistência do material verde, a prontidão para o corte e o produto acabado.
Durante os testes, a equipe de processo ajusta a formulação aprovada e os parâmetros de operação dentro dos limites de projeto da fábrica. As verificações podem incluir a consistência da pasta, a temperatura de moldagem, o comportamento da expansão, o tempo de pré-cura, as condições de corte e o desempenho do ciclo da autoclave. O objetivo é obter lotes consistentes, não um único lote que por acaso pareça aceitável.
Por isso, as matérias-primas representativas devem estar disponíveis antes do comissionamento com materiais. A mudança da fonte de matérias-primas logo em seguida pode exigir novos ajustes e reduzir o valor dos resultados dos testes originais.
Ensaios do produto, treinamento e aceitação
Os blocos acabados precisam ser avaliados de acordo com a especificação acordada para o produto e os requisitos aplicáveis do mercado. As verificações pertinentes podem incluir dimensões, densidade seca e resistência à compressão. Os procedimentos de amostragem e condicionamento, os métodos de ensaio e as modalidades de apresentação dos resultados devem ser acordados antecipadamente; uma inspeção visual, por si só, não comprova a conformidade.
O treinamento dos operadores deve fazer parte do comissionamento, e não ocorrer depois dele. Sob supervisão, a equipe de operação deve praticar partidas normais, paradas controladas, resposta a alarmes, limpeza e manutenção de rotina. A transferência da fábrica deve incluir documentação operacional, requisitos de manutenção, informações sobre peças de reposição, registros de ensaios e uma lista clara dos itens pendentes.
O que costuma atrasar a data de início?
Os atrasos mais prejudiciais costumam ocorrer nas interfaces entre empreiteiros. O fornecedor dos equipamentos pode concluir seu escopo enquanto o empreiteiro elétrico ainda aguarda a ligação permanente de energia. O empreiteiro das obras civis pode liberar o edifício enquanto as vias de acesso continuam inadequadas para entregas pesadas. Cada parte pode parecer estar dentro do cronograma, embora a fábrica como um todo não esteja.
A capacidade também afeta o programa, mas a produção anual, por si só, é um indicador pouco útil para o planejamento. O número de autoclaves, a configuração da preparação de materiais, o sistema de movimentação, o escopo da automação e os recursos de instalação fornecem uma visão mais útil. Uma linha menor em um local com condições difíceis pode levar mais tempo para ser instalada do que uma linha maior em um local bem preparado.
Outros riscos exigem atenção antecipada:
- Embarques incompletos: a ausência de controles ou componentes de conexão pode impedir os testes mesmo quando as máquinas principais já estão instaladas.
- Alterações tardias no projeto: revisões do layout podem afetar fundações, trajetos de tubulação, comprimentos de cabos e folgas de acesso.
- Disponibilidade para inspeções: os exames exigidos podem depender da agenda de terceiros e da documentação técnica completa.
- Equipe operacional insuficiente: o comissionamento não consegue estabelecer uma operação confiável por turnos se apenas uma pequena equipe temporária receber treinamento.
A solução não é simplesmente acrescentar contingências a todas as etapas. Identifique as dependências críticas, designe um responsável para cada uma e faça uma revisão antes do embarque. Reserve margem no cronograma para incertezas reais, especialmente aprovações e estabilização do processo.
Transforme a estimativa do fornecedor em um cronograma de projeto utilizável
Solicite um cronograma baseado no seu layout e escopo, em vez de aceitar um prazo de instalação de um folheto genérico. Ele deve especificar o calendário de trabalho previsto, a supervisão do fornecedor, a mão de obra fornecida localmente, os equipamentos de içamento, as datas de disponibilidade dos serviços e as responsabilidades pelas inspeções. Todas as premissas relativas aos trabalhos em paralelo devem estar claras.
Para a aceitação de desempenho, defina a composição do produto, as condições das matérias-primas, as horas de operação, o método de medição e o tratamento das paradas. A capacidade nominal não é um critério de aceitação completo. Sem uma base de teste acordada, comprador e fornecedor podem interpretar de maneira diferente a mesma produção.
A Shandong Hongfa Scientific Industrial & Trading Co., Ltd., fundada em 1990, fabrica máquinas para construção, incluindo linhas de produção de AAC, equipamentos para fabricação de blocos e centrais de dosagem de concreto. Ao discutir um projeto com a Hongfa, o foco útil é a integração entre a engenharia dos equipamentos e as obras civis, os serviços, a supervisão da instalação e o suporte ao processo. O escopo de fabricação deve se traduzir em interfaces claras para o projeto — não em uma promessa sem respaldo de um prazo de início universal.
Antes de se comprometer com o início da produção, solicite três datas distintas: conclusão mecânica, primeira produção de teste e aceitação de desempenho. Verifique os pré-requisitos de cada uma. Um cronograma é confiável quando explica o que precisa estar pronto, quem é responsável e como a conclusão será demonstrada — não apenas a rapidez com que as máquinas podem ser montadas.
Recomendar
 27/10/2026
Como funciona uma máquina de blocos de concreto — e por que a cura continua sendo importante
Saiba como uma máquina de blocos de concreto molda e compacta os blocos, por que a cura proporciona resistência duradoura e quais verificações de produção ajudam você a escolher equipamentos que garantam uma produção confiável e comercializável.
- 26/10/2026
Máquina de fabricação de blocos vazados: como corrigir fissuras durante a desmoldagem
A máquina de fabricação de blocos vazados apresenta fissuras durante a desmoldagem? Saiba como verificar a umidade da mistura, a compactação, o atrito do molde e o suporte do palete para reduzir o desperdício e melhorar a qualidade dos blocos.
 27/10/2026
Quanto tempo costuma levar a instalação de uma fábrica de AAC?
O que inclui o comissionamento de uma fábrica de AAC? Conheça os prazos de instalação, as verificações de segurança, os testes de materiais e os marcos de aceitação para planejar uma partida mais tranquila e evitar atrasos dispendiosos.