O que deve incluir o comissionamento de uma central AAC?
O comissionamento de uma fábrica de concreto celular autoclavado (AAC) deve demonstrar que toda a linha de produção consegue transformar, com segurança e de forma repetível, as matérias-primas acordadas em produtos comercializáveis de concreto celular autoclavado. As verificações de rotação dos equipamentos e a produção bem-sucedida do primeiro lote são etapas necessárias, mas não comprovam que a produção está pronta para começar.
O escopo do comissionamento deve abranger as verificações mecânicas e elétricas, a disponibilidade dos serviços auxiliares, a calibração da dosagem, os testes de processo, o desempenho de corte, a segurança da autoclave e o controle da cura, os ensaios do produto acabado e a transferência operacional. A aceitação deve depender de resultados documentados em condições definidas — e não apenas de as máquinas estarem funcionando.
Defina os critérios de aceitação antes do início dos testes de produção
O plano de comissionamento precisa distinguir claramente entre a conclusão da instalação, a autorização para operar, a estabilização do processo e a aceitação de desempenho. Reunir essas etapas em um único certificado de “comissionamento concluído” pode ocultar problemas de qualidade ou segurança ainda não resolvidos por trás de um projeto aparentemente finalizado.
Antes do início dos testes, o fornecedor dos equipamentos e o proprietário da fábrica devem acordar:
- Os produtos a serem demonstrados, incluindo dimensões, classes de densidade e resistência exigida.
- As especificações das matérias-primas e as variações permitidas durante os testes.
- Os serviços auxiliares disponíveis no limite da fábrica, incluindo as condições do vapor, o fornecimento de energia elétrica, a água e o ar comprimido.
- Os métodos de medição, os procedimentos de amostragem e a duração dos testes.
- As responsabilidades por ajustes, ensaios laboratoriais, consumíveis e novos testes.
- Os defeitos que impedem a operação ou a aceitação e a forma de concluir os trabalhos pendentes.
A capacidade também precisa ser definida explicitamente. A produção do misturador, o volume da massa fresca, a capacidade de processamento da autoclave e o volume de produto acabado comercializável não são equivalentes. Uma linha pode atingir sua taxa nominal de moldagem e, ainda assim, perder uma parte substancial da produção devido a danos de corte, defeitos de cura ou blocos rejeitados. Os critérios de aceitação de desempenho devem especificar qual produção é garantida e como serão contabilizadas as paradas e as rejeições.
Verifique se a fábrica instalada está pronta para operar de forma controlada
As verificações de conclusão mecânica devem acompanhar o fluxo de materiais, desde o recebimento e a preparação até a dosagem, a moldagem, o corte, a autoclavagem e o manuseio do produto acabado. O objetivo é identificar, antes da entrada dos materiais na linha, condições que possam causar lesões, danos aos equipamentos, contaminação ou instabilidade do processo.
As verificações devem incluir o alinhamento dos equipamentos, as condições das fundações e fixações, a lubrificação, os suportes das tubulações, o alinhamento das esteiras, as condições dos moldes, o posicionamento dos carros de transferência e o acesso para inspeção e manutenção. Os equipamentos de corte exigem atenção especial ao alinhamento e aos sistemas de tensionamento dos fios, bem como à relação entre o posicionamento da massa e as dimensões do produto acabado.
A verificação elétrica deve confirmar o sentido correto de rotação dos motores, a identificação dos instrumentos, o aterramento, as funções de proteção e a comunicação entre os dispositivos de campo e o sistema de controle. Os botões de parada de emergência, as proteções, as permissões de operação e os intertravamentos devem ser testados funcionalmente, e não aceitos apenas com base nos desenhos. Os testes devem seguir procedimentos aprovados e ser realizados por pessoal competente.
O desempenho dos serviços auxiliares deve ser verificado em condições representativas de demanda. Uma pressão adequada no coletor de vapor em repouso não demonstra que o sistema consegue abastecer um ciclo de autoclave enquanto outros usuários estão operando. Limitações semelhantes aplicam-se à capacidade de ar comprimido, ao fornecimento de água, à remoção de condensado e à carga elétrica.
A coleta de poeira, a drenagem, os sistemas de retorno de lama e as medidas de limpeza e organização também fazem parte do comissionamento. Uma falha nesses sistemas pode interromper a produção mesmo quando as principais máquinas do processo funcionam corretamente.
Qual deve ser a precisão de um sistema de dosagem de AAC?
Não existe uma única tolerância de dosagem que possa ser aplicada com responsabilidade a todas as fábricas de AAC. A precisão necessária depende da receita, da quantidade de cada ingrediente, do comportamento dos materiais, do equipamento de dosagem e da sensibilidade demonstrada do produto. Os limites de aceitação devem diferenciar os principais ingredientes minerais, a água e as pequenas adições, como o agente expansor à base de alumínio.
Uma tolerância percentual sem uma referência definida é incompleta. É preciso especificar se o percentual se refere à quantidade-alvo do lote, à capacidade de escala completa do instrumento ou a outra base. Uma especificação de balança expressa como percentual da capacidade de escala completa pode ser inadequada para uma pequena dosagem de ingrediente, mesmo que pareça precisa.
O comissionamento também deve distinguir a calibração dos instrumentos do desempenho real da dosagem:
Sempre que possível, os testes de dosagem dinâmica devem utilizar os materiais reais e abranger a faixa operacional prevista. O atraso no corte do alimentador, o material ainda em movimento, o vazamento de válvulas, a formação de pontes e a vibração podem causar erros que não aparecem durante a calibração estática. As conexões flexíveis e as tubulações conectadas não devem exercer forças que distorçam a pesagem.
Para ingredientes em forma de lama, a precisão da massa úmida é apenas parte do requisito. Se a concentração de sólidos variar, o mesmo peso de lama fornecerá quantidades diferentes de sólidos minerais e água. A lama reciclada acrescenta outra variável, pois sua concentração e condição podem mudar conforme a atividade de produção. O método de controle da receita deve levar essas mudanças em conta com medições validadas.
Pequenas adições de agente expansor exigem atenção especial à faixa de pesagem útil, à consistência da preparação, ao comportamento da suspensão e à transferência completa. Pesar corretamente uma suspensão não garante que a quantidade ativa prevista chegue ao misturador se houver sedimentação ou resíduos.
O critério prático de aceitação é, portanto, uma combinação de medição calibrada, dosagem repetível, condições controladas dos ingredientes e resultados estáveis do produto. A precisão declarada pelo fornecedor deve ser verificada nos tamanhos de lote efetivamente utilizados na fábrica, e não aceita exclusivamente com base na ficha técnica do instrumento.
Estabeleça uma faixa operacional viável antes de aumentar a produção
O comissionamento de uma fábrica de AAC envolve tanto a verificação dos equipamentos quanto o desenvolvimento do processo dentro dos limites acordados para as matérias-primas. As características da areia ou das cinzas volantes, a reatividade da cal, as propriedades do cimento, o equilíbrio de sulfatos, a temperatura da água e as condições da lama reciclada podem afetar a expansão e o desenvolvimento inicial da resistência.
Os testes de referência devem caracterizar as propriedades relevantes para o processo selecionado. Em um processo à base de areia, a moagem e a preparação da lama devem ser verificadas em relação à finura e à concentração exigidas. Quando se utilizam cinzas volantes, é preciso considerar suas variações físicas e químicas relevantes. A adequação da cal não pode ser avaliada apenas pelo peso recebido; seu comportamento de reação influencia o tempo e a temperatura do processo.
Durante os testes de moldagem, os registros devem relacionar cada lote às quantidades de ingredientes, às condições da lama, à sequência e ao tempo de mistura, à temperatura de descarga, à identificação do molde e ao comportamento observado durante a expansão. Isso permite distinguir um problema de dosagem de um problema relacionado às matérias-primas ou ao controle de temperatura.
A pré-cura deve produzir uma massa com resistência suficiente para desmoldagem e corte sem deformação excessiva, rasgos ou colapso. Um tempo de espera fixo não é evidência suficiente de que a massa está pronta, pois a temperatura e a reatividade dos materiais influenciam o desenvolvimento da resistência. A fábrica precisa de um método definido e repetível para determinar a prontidão para o corte, respaldado pelos resultados dos testes.
Alterar várias variáveis da receita e do processo ao mesmo tempo dificulta a investigação de problemas. Ajustes controlados, com registro da justificativa e do resultado, fornecem uma base mais confiável para estabelecer a faixa operacional.
Teste o corte, as transferências e a reciclagem como uma única operação integrada
A aceitação do corte deve avaliar toda a massa e a geometria dos produtos acabados, e não apenas algumas peças sem danos. As verificações relevantes incluem a consistência dimensional, a esquadria, as condições da superfície, os danos nas bordas, o arrasto dos fios e os defeitos introduzidos durante a rotação ou a transferência.
Um problema dimensional pode ter origem em uma etapa anterior. A firmeza desigual da massa, a deformação do molde, o posicionamento incorreto ou as condições inadequadas de pré-cura podem parecer uma falha da máquina de corte. Os registros de comissionamento devem permitir que os defeitos sejam rastreados até a massa e o lote, em vez de serem atribuídos automaticamente às regulagens dos fios.
Os equipamentos de transferência devem demonstrar movimentação confiável no ritmo de produção previsto. Uma linha que só funciona com intervenções manuais frequentes não demonstrou a mesma capacidade operacional que uma linha automática integrada.
A recuperação dos resíduos de corte também deve estar em funcionamento durante testes representativos. A reciclagem altera o equilíbrio entre água e sólidos; excluí-la pode fazer com que os testes iniciais pareçam estáveis, sem comprovar a receita normal de produção.
Mantenha a aprovação de segurança da autoclave separada da otimização da cura
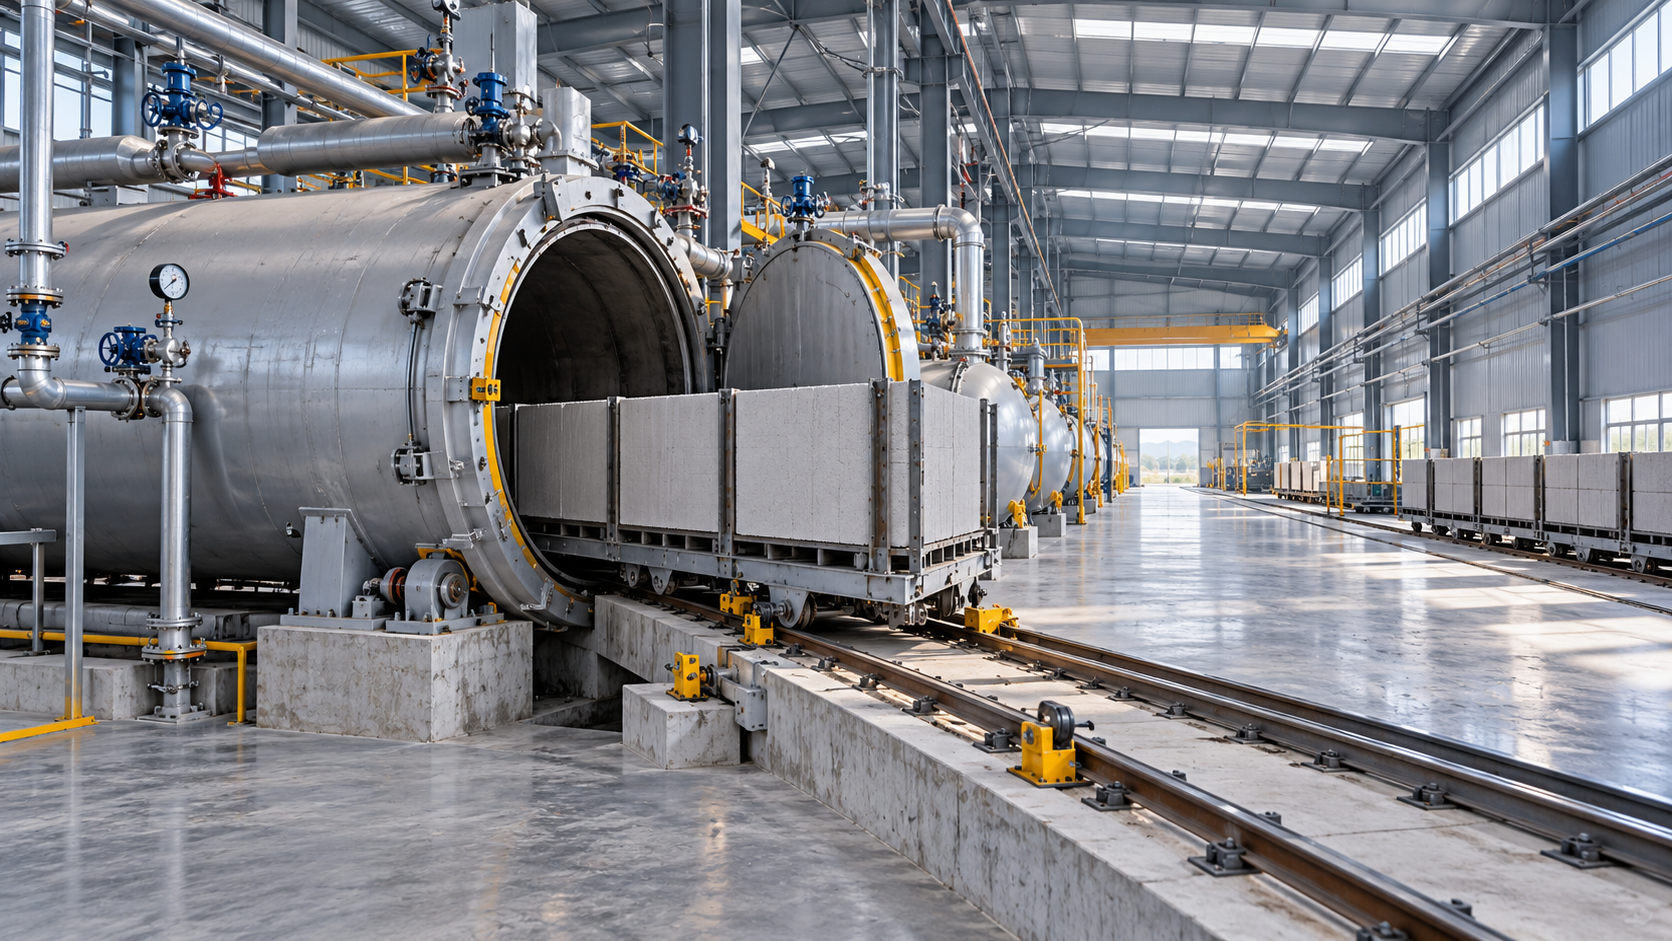
Uma autoclave é um sistema pressurizado, e a cura bem-sucedida do produto não comprova que o equipamento é seguro ou está legalmente autorizado para operação. As inspeções exigidas, a documentação do sistema pressurizado, os dispositivos de proteção, a autorização de operação e a competência do pessoal devem atender às normas aplicáveis no local da instalação.
O comissionamento deve verificar os intertravamentos das portas e os relacionados à pressão, a documentação dos dispositivos de segurança, a instrumentação, as instalações de vapor e condensado e os procedimentos operacionais aprovados. As verificações críticas para a segurança devem seguir os requisitos do fabricante do vaso e os procedimentos legais aplicáveis. A pressão por cumprir o cronograma não justifica contornar as funções de proteção.
Em seguida, os testes de processo devem determinar se o ciclo de cura é adequado ao produto e à configuração real de carregamento. Os perfis registrados de pressão e temperatura, os recursos de remoção de ar, o comportamento do condensado e a distribuição da carga ajudam a avaliar se as condições de cura especificadas são alcançadas de maneira consistente.
O fato de um controlador atingir o valor definido não demonstra, por si só, um tratamento uniforme em toda a carga. A amostragem do produto deve abranger posições relevantes dentro da autoclave, especialmente quando os resultados dos testes indicarem diferenças. O fornecimento de vapor e quaisquer sistemas de transferência de vapor também devem ser testados na sequência de produção prevista.
Comprove a qualidade e a capacidade de produção em condições representativas de operação
Uma massa aprovada ou uma carga de autoclave bem-sucedida demonstra viabilidade, não repetibilidade. Os testes de desempenho devem abranger um período de operação acordado, suficientemente longo para revelar as interações entre dosagem, pré-cura, corte, autoclavagem e manuseio. A duração deve refletir o processo e as obrigações contratuais, em vez de seguir um número universal arbitrário.
Os ensaios do produto acabado devem utilizar a norma aplicável ao produto e os métodos laboratoriais acordados. Dependendo do produto e da especificação, a aceitação pode incluir densidade seca, resistência à compressão, dimensões e outras propriedades exigidas. A idade do ensaio, o teor de umidade, a preparação dos corpos de prova e o local de amostragem devem ser definidos, pois afetam a comparabilidade dos resultados.
A densidade e a resistência devem ser avaliadas em conjunto. Atingir a resistência produzindo blocos com densidade significativamente maior não demonstra conformidade com a especificação de um produto de menor densidade.
O registro de desempenho deve conciliar o volume moldado, a produção curada, o volume comercializável, as rejeições, as paradas e o retrabalho. Se houver garantia de consumo de energia ou água, os limites da medição devem identificar os equipamentos incluídos, o consumo de partida, as condições do vapor e a base de cálculo da produção. Os resultados de testes com carga parcial não devem ser apresentados como comprovação de desempenho em capacidade total.
Transfira uma fábrica que possa operar sem a equipe de comissionamento
O treinamento deve abranger a operação de rotina, a partida e a parada, as condições anormais, a autorização de receitas, a amostragem, a manutenção e as responsabilidades de segurança. A competência é mais bem demonstrada por meio de tarefas supervisionadas e respostas a cenários definidos do que apenas por registros de presença.
O pacote de transferência deve conter desenhos conforme construído, manuais dos equipamentos, registros de calibração, resultados dos testes de segurança, receitas e faixas operacionais aprovadas, métodos laboratoriais, cronogramas de manutenção, informações sobre peças de reposição e cópias de segurança do sistema de controle. Os direitos de acesso ao software e a responsabilidade por alterações futuras devem estar claros.
Os itens pendentes devem ser registrados com sua relevância operacional, a parte responsável e os requisitos para sua conclusão. Defeitos críticos para a segurança não devem ser tratados como itens comuns de uma lista de pendências. Quando permitida, a aceitação condicional deve especificar exatamente quais obrigações de desempenho continuam em aberto.
Uma aprovação de comissionamento defensável baseia-se em evidências rastreáveis: a fábrica instalada é segura para operar, o processo funciona com as matérias-primas acordadas, o produto acabado atende à sua especificação e a produção exigida é repetível. São essas evidências — e não uma cerimônia de partida ou um único lote bem-sucedido — que demonstram que uma fábrica de AAC está pronta para produzir.
Recomendar
 27/10/2026
Como funciona uma máquina de blocos de concreto — e por que a cura continua sendo importante
Saiba como uma máquina de blocos de concreto molda e compacta os blocos, por que a cura proporciona resistência duradoura e quais verificações de produção ajudam você a escolher equipamentos que garantam uma produção confiável e comercializável.
- 26/10/2026
Máquina de fabricação de blocos vazados: como corrigir fissuras durante a desmoldagem
A máquina de fabricação de blocos vazados apresenta fissuras durante a desmoldagem? Saiba como verificar a umidade da mistura, a compactação, o atrito do molde e o suporte do palete para reduzir o desperdício e melhorar a qualidade dos blocos.
 27/10/2026
Quanto tempo costuma levar a instalação de uma fábrica de AAC?
O que inclui o comissionamento de uma fábrica de AAC? Conheça os prazos de instalação, as verificações de segurança, os testes de materiais e os marcos de aceitação para planejar uma partida mais tranquila e evitar atrasos dispendiosos.