O consumo de energia da linha automática de produção de AAC cai abaixo de 380 kWh/m³ somente após a estabilização completa aos 90 dias de operação?
O desempenho energético não é um jogo de espera — é um compromisso de engenharia
A questão não é hipotética:o consumo de energia de uma linha automática de produção de AAC cai abaixo de 380 kWh/m³ somente após a estabilização completa aos 90 dias de operação? Para os decisores empresariais que avaliam equipamentos de capital, não se trata apenas de especificações — trata-se de previsibilidade financeira, risco operacional e de saber se as alegações energéticas refletem o comportamento real desde a partida até o regime estável.
Muitos fornecedores citam “≤380 kWh/m³” como referência — mas raramente esclarecem *quando* esse valor se aplica. Alguns o baseiam em condições de laboratório ou em médias pós-comissionamento. Outros se apoiam em tendências extrapoladas após semanas de ajustes. Essa lacuna entre especificação e entrega é importante — especialmente quando o seu modelo de ROI pressupõe eficiência consistente desde o Dia 1.
Por que a premissa dos 90 dias persiste — e por que ela não deve ser o seu padrão
Os prazos de estabilização não são arbitrários. A produção de AAC envolve coordenação precisa entre dosagem de matérias-primas, mistura da polpa, ciclos de pressão da autoclave e precisão de corte. Pequenos atrasos térmicos na distribuição de vapor, desvios de calibração em medidores de vazão ou até variações na umidade ambiente podem elevar o consumo de energia durante a operação inicial. Em sistemas legados — ou naqueles construídos sem lógica de controle integrada — atingir um equilíbrio térmico estável frequentemente leva semanas.
Mas isso não significa que 90 dias sejam inevitáveis. Isso reflete uma escolha de projeto — não uma lei física. Sistemas projetados para resposta térmica imediata, feedback em circuito fechado nos subsistemas críticos e algoritmos de controle adaptativo podem convergir muito antes do terceiro mês. A diferença não está no que a linha *pode* fazer após a otimização, mas em quão rigorosamente sua arquitetura limita a variação desde o início.
O que realmente determina o comportamento energético no Dia 1
Três camadas interdependentes moldam o consumo de energia em tempo real:
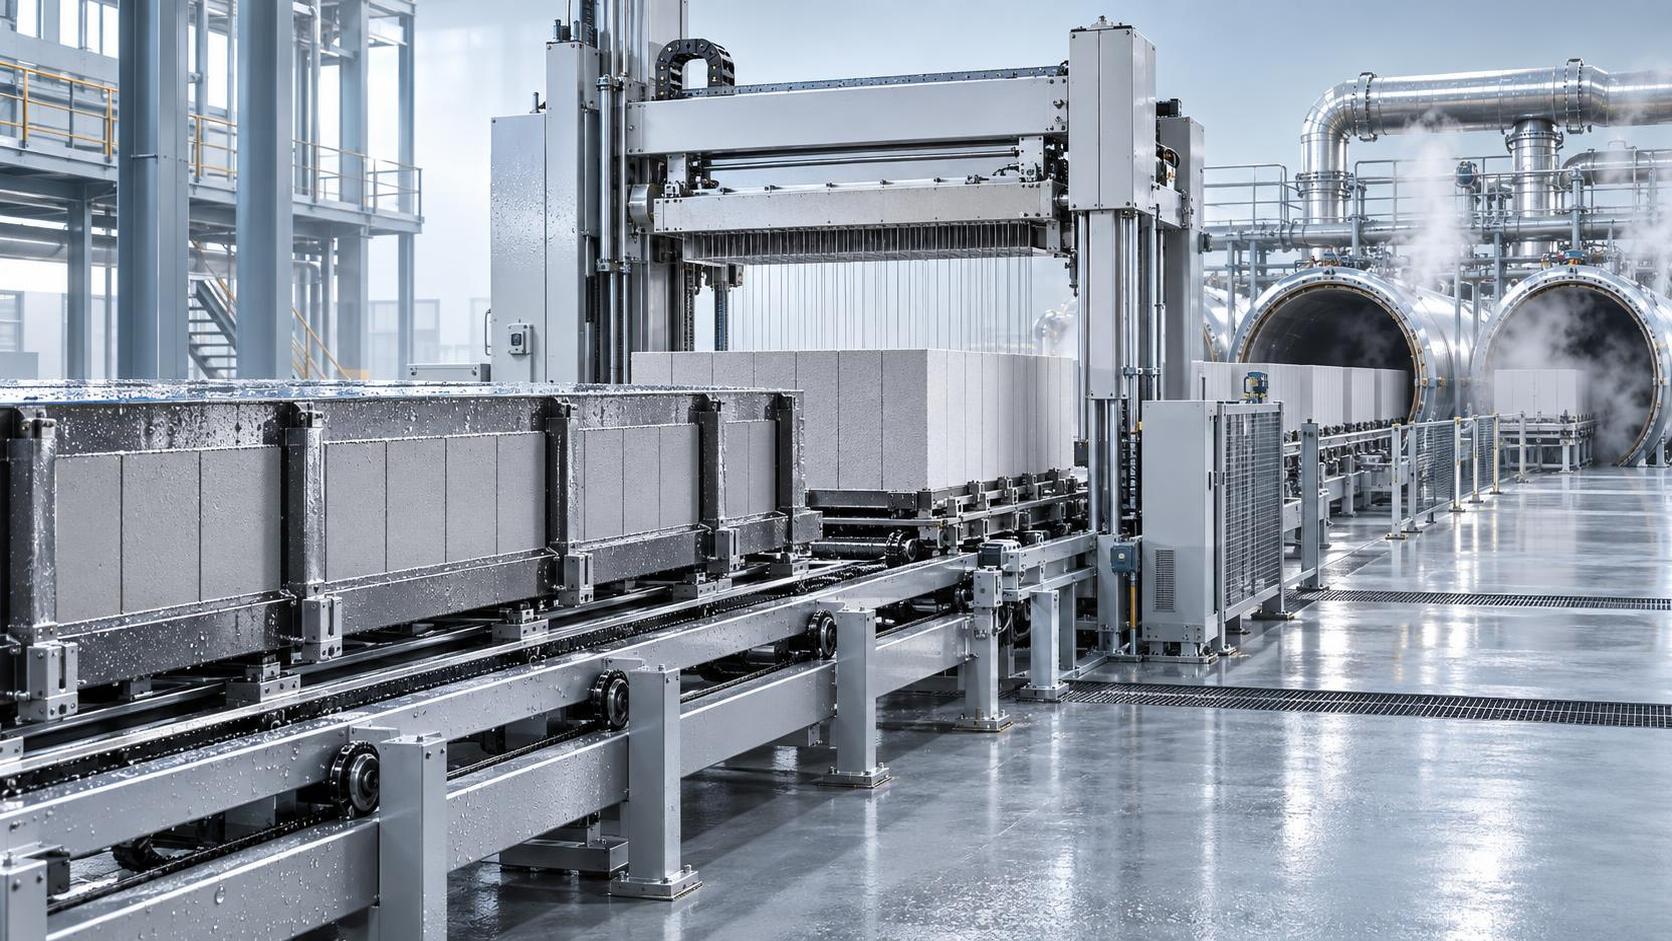
- Profundidade da integração térmica: Quanto calor residual da autoclavagem é recuperado e reutilizado — não apenas recirculado, mas ativamente direcionado para pré-aquecimento, cura ou alimentação da caldeira. A recuperação superficial agrega pouco; a reutilização em cascata e em múltiplos estágios reduz significativamente a demanda de vapor auxiliar.
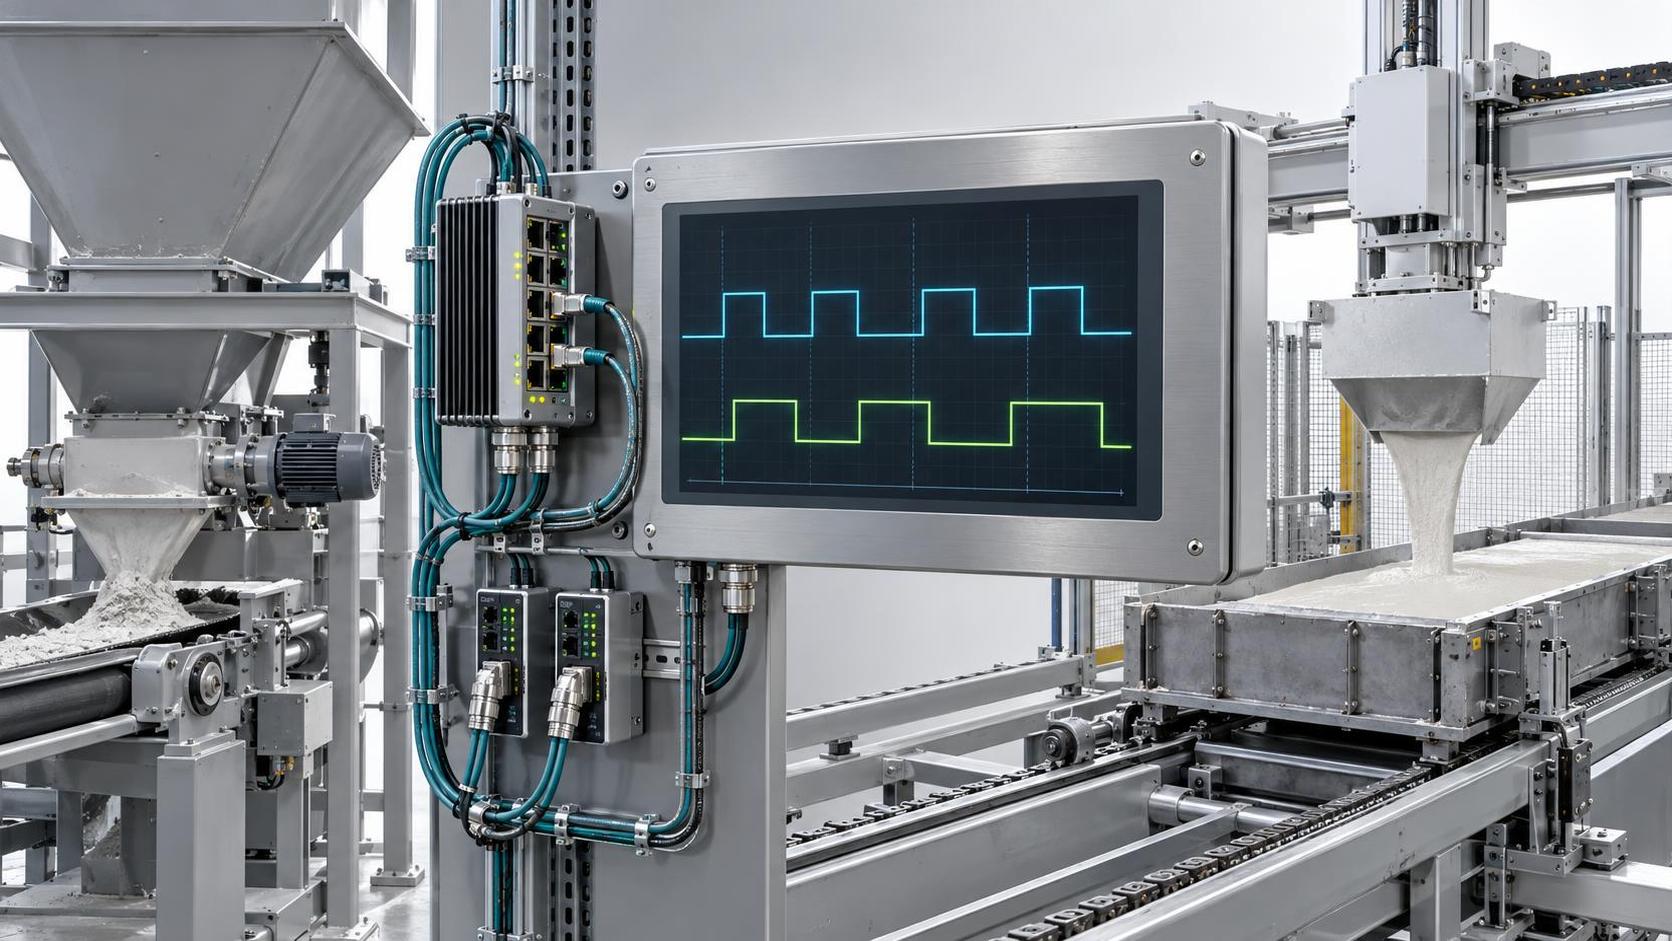
- Granularidade do controle: Se a lógica do PLC trata cada estação (mistura, vazamento, corte, empilhamento) como independente ou como nós de um único circuito coordenado. A verdadeira sincronização evita compensações excessivas — por exemplo, aumentar a pressão do vapor para compensar uma cura lenta, sobrecarregando então as bombas de retorno de condensado.
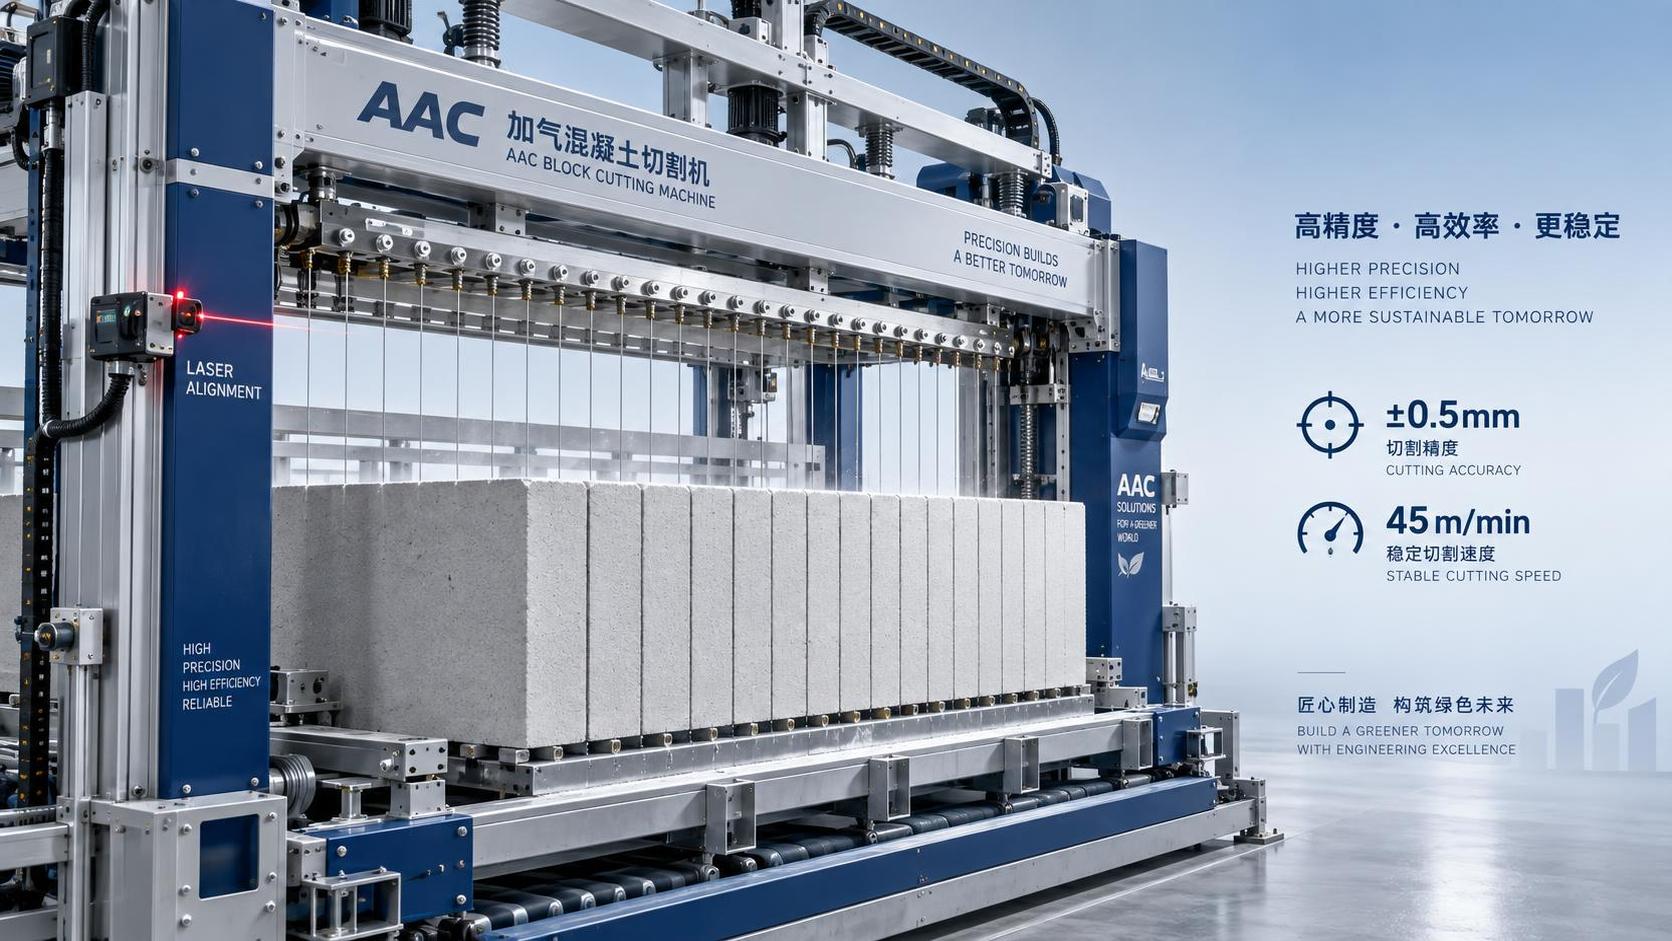
- Consistência mecânica: Precisão no enchimento dos moldes, uniformidade na densidade dos blocos verdes e repetibilidade nas tolerâncias de corte. Os desvios forçam correções posteriores — mais vapor, cura mais longa e retrabalho — que elevam os kWh/m³ sem aparecer em nenhum medidor de subsistema isolado.
Nenhum desses fatores são “correções pós-estabilização”. Eles estão incorporados ao layout mecânico, ao posicionamento dos sensores e à arquitetura dos algoritmos — decisões tomadas muito antes do início do comissionamento.
A abordagem da Hongfa: responsabilidade energética incorporada — não ajustada posteriormente
Desde 1990, a Shandong Hongfa Scientific Industrial & Trading Co., Ltd. trata o desempenho energético como um requisito de engenharia de primeira ordem — e não como uma nota de rodapé de marketing. Suas linhas automáticas de produção de AAC integram 28 patentes de invenção voltadas especificamente à eficiência térmica, incluindo balanceamento adaptativo da carga de vapor, compensação preditiva da temperatura da polpa e calibração de corte em tempo real baseada na densidade.
Essa base técnica possibilita algo mensurável: operação comprovada abaixo de 380 kWh/m³ em até 72 horas após o comissionamento em carga total — não após 90 dias. Não “em condições ideais”. Não “com intervenção do operador”. Sob parâmetros operacionais padrão, em múltiplas bases de produção que abrangem mais de 500 acres em Shandong e Guangxi, com mais de 1120 engenheiros e técnicos validando o desempenho em ambientes reais de fábrica.
Não se trata de perseguir um número. Trata-se de eliminar a incerteza associada à espera. Quando sua linha começa em 372 kWh/m³ no Dia 2 — e não em 410 kWh/m³ caindo lentamente em direção à meta — você garante previsibilidade de custos, reduz o risco de comissionamento e evita os custos ocultos de mão de obra e manutenção de uma partida prolongada.
O que verificar — e não apenas aceitar — nas alegações energéticas
Se você estiver comparando sistemas, olhe além do número principal. Solicite:
- Relatórios de teste que mostrem leituras de kWh/m³ registradas a cada hora por pelo menos 15 turnos consecutivos — não apenas médias diárias.
- Documentação das condições ambientais durante os testes (temperatura, umidade, teor de umidade das matérias-primas), pois o consumo de energia do AAC é sensível a ambos.
- Informação sobre se o valor reportado inclui cargas auxiliares: coleta de pó, geração de ar comprimido, acionamentos de transportadores — e não apenas motores de autoclave e misturador.
- Evidências de verificação por terceiros ou validação interna em relação a protocolos de medição alinhados à ISO 50001.
As linhas da Hongfa possuem certificação ISO 9001–2008 e passaram por validação em campo conforme as normas chinesas GB/T 11968–2020 para blocos de AAC — nas quais a intensidade energética é um parâmetro de qualidade definido, e não uma métrica opcional.
Nem todas as linhas de baixo consumo energético são construídas da mesma forma
Uma linha que atinge 375 kWh/m³ após 90 dias pode ser bem projetada — mas também indica onde ineficiências iniciais foram toleradas. Uma linha que atinge 378 kWh/m³ no Dia 3 revela algo diferente: que a inércia térmica foi minimizada, os circuitos de controle foram pré-ajustados com base na dinâmica real do processo e as tolerâncias mecânicas foram mantidas suficientemente rigorosas para evitar variabilidade que desperdiça energia em escala.
Essa distinção afeta mais do que as contas de eletricidade. Ela muda como você dimensiona a equipe do turno, como programa a manutenção e com que confiança informa prazos de entrega aos seus próprios clientes. Ela remodela todo o ritmo operacional — não apenas o medidor de energia.
Próximas etapas — antes de finalizar as especificações
Se sua avaliação atual depende de saber se o desempenho energético “se estabiliza” após três meses, pare. Em vez disso, pergunte: Quais escolhas de engenharia eliminam a necessidade desse período de espera? Qual fornecedor trata a energia não como um resultado posterior, mas como uma restrição incorporada ao projeto de cada subsistema?
Para os decisores que avaliam o impacto do CAPEX no longo prazo, a resposta não está apenas em brochuras ou fichas técnicas. Ela é confirmada por dados de campo documentados, lógica de projeto respaldada por patentes e escala de fabricação que valida a consistência — não apenas a promessa.
O trabalho da Shandong Hongfa — 46 patentes nacionais, um Instituto Nacional de Equipamentos para Materiais de Construção e Instituto de Pesquisa de Tecnologia, e décadas de iteração em linhas de produção — reflete um princípio consistente: a eficiência energética não deve ser conquistada com o tempo. Ela deve ser entregue.
Seguinte:Não há mais conteúdo
Recomendar
 25/09/2026
O consumo de energia da linha automática de produção de AAC cai abaixo de 380 kWh/m³ somente após a estabilização completa aos 90 dias de operação?
Consumo de energia da linha automática de produção de AAC abaixo de 380 kWh/m³ desde o Dia 2? Descubra como a eficiência projetada da Hongfa elimina a espera de 90 dias — comprovada, patenteada e testada em campo.
- 16/09/2026
Desafios de Integração de Linha de Produção Automática de AAC: Lacunas de Comunicação entre CLPs nas Unidades de Alimentação, Moldagem e Corte
Descubra como as lacunas de comunicação entre CLPs comprometem sua linha de produção automática de AAC — desafios de integração das unidades de alimentação, moldagem e corte, com soluções práticas.
- 17/09/2026
Quais especificações de precisão e velocidade de corte as máquinas de corte AAC de alta qualidade oferecem em fábricas de alto volume?
Especificações de precisão e velocidade da máquina de corte AAC reveladas: precisão de ±0.5 mm e corte contínuo a 45 m/min — projetada para fábricas AAC de alto volume em condições reais.