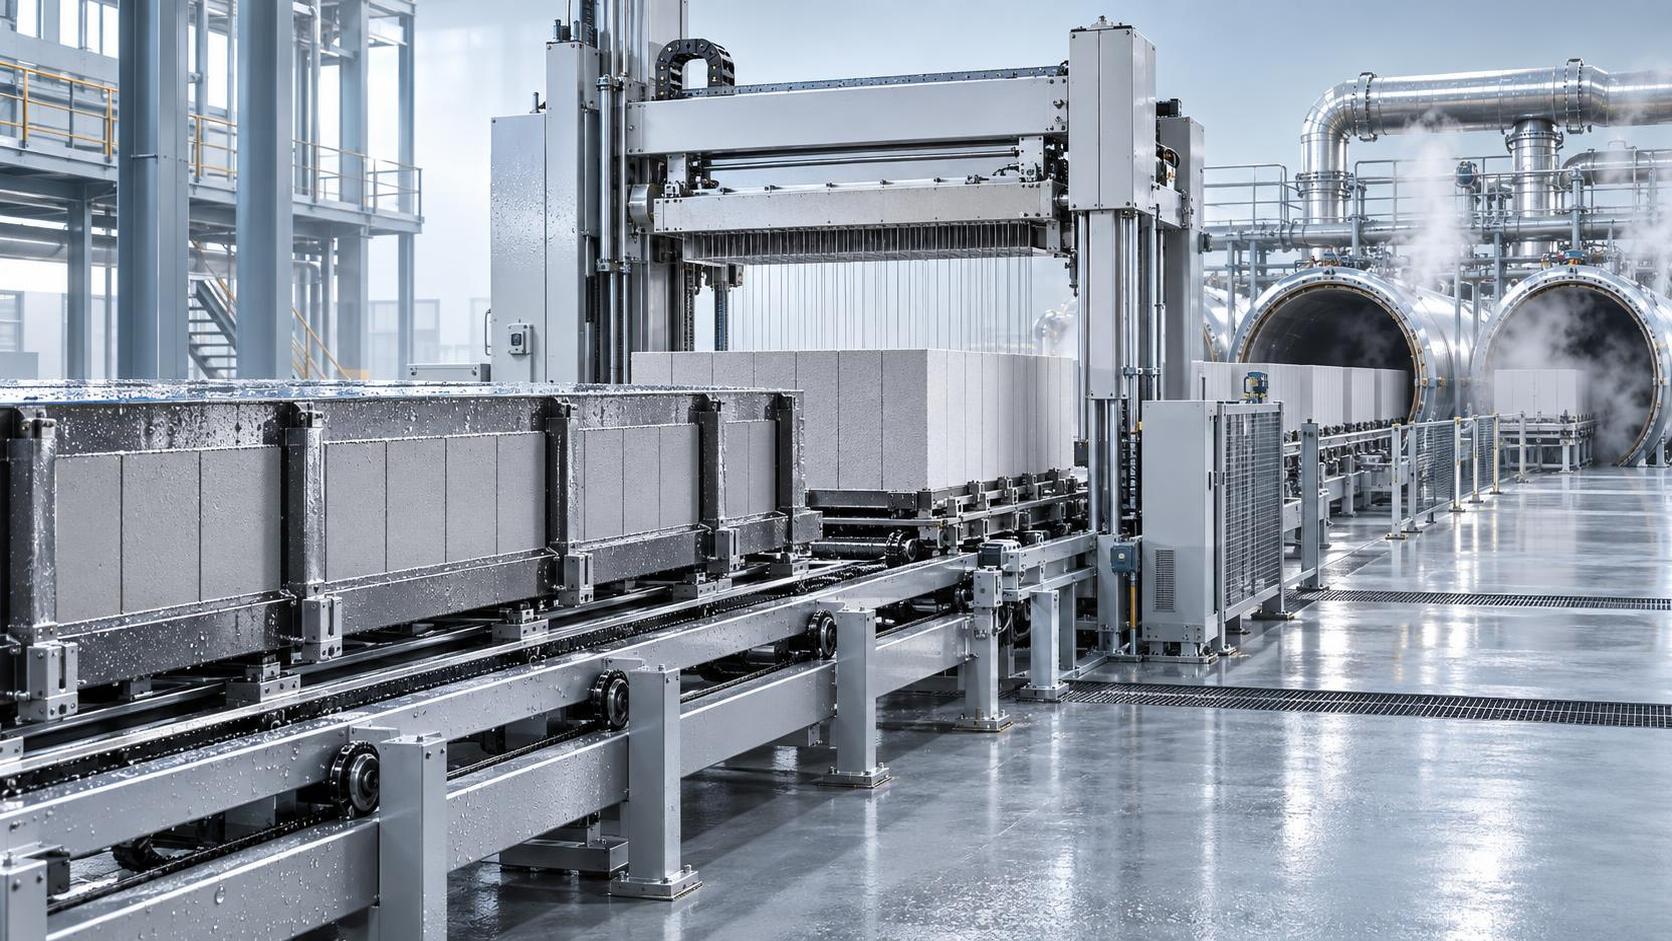
¿El consumo energético de la línea automática de producción de AAC baja de 380 kWh/m³ solo después de una estabilización completa a los 90 días de funcionamiento?
El rendimiento energético no es un juego de espera: es un compromiso de ingeniería
La pregunta no es hipotética:¿El consumo energético de una línea automática de producción de AAC baja de 380 kWh/m³ solo después de alcanzar la plena estabilización tras 90 días de operación? Para los responsables empresariales que evalúan equipos de capital, no se trata solo de especificaciones, sino de previsibilidad financiera, riesgo operativo y de si las afirmaciones energéticas reflejan el comportamiento real desde la puesta en marcha hasta el estado estable.
Muchos proveedores citan “≤380 kWh/m³” como referencia, pero rara vez aclaran *cuándo* se aplica esa cifra. Algunos la basan en condiciones de laboratorio o en promedios posteriores a la puesta en servicio. Otros se apoyan en tendencias extrapoladas tras semanas de ajustes. Esa diferencia entre la especificación y la entrega importa, especialmente cuando su modelo de ROI presupone una eficiencia constante desde el primer día.
Por qué persiste la hipótesis de los 90 días y por qué no debería ser su criterio predeterminado
Los plazos de estabilización no son arbitrarios. La producción de AAC implica una coordinación precisa entre la dosificación de materias primas, la mezcla de la suspensión, los ciclos de presión del autoclave y la precisión de corte. Un ligero retraso térmico en la distribución de vapor, una desviación de calibración en los caudalímetros o incluso cambios en la humedad ambiental pueden elevar el consumo energético durante la operación inicial. En sistemas heredados, o en aquellos construidos sin una lógica de control integrada, lograr un equilibrio térmico estable suele llevar semanas.
Pero eso no significa que 90 días sean inevitables. Refleja una decisión de diseño, no una ley física. Los sistemas diseñados para una respuesta térmica inmediata, con retroalimentación de circuito cerrado en los subsistemas críticos y algoritmos de control adaptativo pueden converger mucho antes del tercer mes. La diferencia no reside en lo que la línea *puede* hacer tras la optimización, sino en cuán estrictamente su arquitectura limita la variación desde el inicio.
Qué determina realmente el comportamiento energético desde el primer día
Tres capas interdependientes determinan el consumo energético en tiempo real:
- Profundidad de integración térmica: Cuánto calor residual del autoclave se recupera y reutiliza, no solo se recircula, sino que se redirige activamente al precalentamiento, curado o alimentación de caldera. La recuperación superficial aporta poco; la reutilización en cascada y por múltiples etapas reduce significativamente la demanda auxiliar de vapor.
- Granularidad del control: Si la lógica PLC trata cada estación (mezcla, vertido, corte, apilado) como independiente o como nodos de un único circuito coordinado. La verdadera sincronización evita la sobrecompensación; por ejemplo, aumentar la presión de vapor para compensar un curado lento, lo que luego sobrecarga las bombas de retorno de condensado.
- Consistencia mecánica: Precisión en el llenado de moldes, uniformidad en la densidad de los bloques verdes y repetibilidad en las tolerancias de corte. Las desviaciones fuerzan correcciones posteriores —más vapor, mayor tiempo de curado y retrabajo— que incrementan los kWh/m³ sin aparecer en el medidor de ningún subsistema individual.
Ninguno de estos elementos son “correcciones posteriores a la estabilización”. Están integrados en la disposición mecánica, la ubicación de los sensores y la arquitectura de los algoritmos: decisiones tomadas mucho antes de que comience la puesta en servicio.
El enfoque de Hongfa: responsabilidad energética integrada, no ajustada posteriormente
Desde 1990, Shandong Hongfa Scientific Industrial & Trading Co., Ltd. ha considerado el rendimiento energético como un requisito de ingeniería de primer orden, no como una nota de marketing. Sus líneas automáticas de producción de AAC integran 28 patentes de invención centradas específicamente en la eficiencia térmica, incluido el equilibrio adaptativo de carga de vapor, la compensación predictiva de la temperatura de la suspensión y la calibración de corte en tiempo real basada en la densidad.
Esta base técnica permite algo medible: una operación verificada por debajo de 380 kWh/m³ dentro de las 72 horas posteriores a la puesta en servicio a plena carga, no después de 90 días. No “en condiciones ideales”. No “con intervención del operario”. Bajo parámetros operativos estándar, en múltiples bases de producción que cubren más de 500 acres en Shandong y Guangxi, con más de 1120 ingenieros y técnicos que validan el rendimiento en entornos reales de planta.
No se trata de perseguir una cifra. Se trata de eliminar la incertidumbre que conlleva esperar. Cuando su línea comienza con 372 kWh/m³ el día 2, y no con 410 kWh/m³ descendiendo lentamente hacia el objetivo, asegura la previsibilidad de costes, reduce el riesgo de puesta en servicio y evita los costes ocultos de mano de obra y mantenimiento derivados de un arranque prolongado.
Qué verificar, no solo aceptar, en las afirmaciones energéticas
Si está comparando sistemas, mire más allá de la cifra principal. Solicite:
- Informes de ensayo que muestren lecturas de kWh/m³ registradas cada hora durante al menos 15 turnos consecutivos, no solo promedios diarios.
- Documentación de las condiciones ambientales durante las pruebas (temperatura, humedad y contenido de humedad de las materias primas), ya que el consumo energético del AAC es sensible a ambos factores.
- Si el valor informado incluye las cargas auxiliares: captación de polvo, generación de aire comprimido y accionamientos de transportadores, no solo los motores del autoclave y la mezcladora.
- Evidencia de verificación por terceros o validación interna conforme a protocolos de medición alineados con ISO 50001.
Las líneas de Hongfa cuentan con certificación ISO 9001–2008 y han sido validadas en campo conforme a las normas chinas GB/T 11968–2020 para bloques AAC, donde la intensidad energética es un parámetro de calidad definido, no una métrica opcional.
No todas las líneas de bajo consumo energético se construyen de la misma manera
Una línea que alcanza 375 kWh/m³ después de 90 días puede estar bien diseñada, pero también indica dónde se toleraron ineficiencias iniciales. Una línea que alcanza 378 kWh/m³ el día 3 comunica algo diferente: que se minimizó la inercia térmica, que los circuitos de control se preajustaron según la dinámica real del proceso y que las tolerancias mecánicas se mantuvieron lo suficientemente estrictas para evitar variabilidad que desperdicia energía a gran escala.
Esta distinción afecta más que las facturas de electricidad. Cambia la forma de asignar personal al turno, programar el mantenimiento y establecer con confianza los plazos de entrega para sus propios clientes. Reconfigura todo el ritmo operativo, no solo el medidor de energía.
Próximos pasos, antes de finalizar las especificaciones
Si su evaluación actual depende de si el rendimiento energético se “estabiliza” después de tres meses, deténgase. En su lugar, pregunte: ¿Qué decisiones de ingeniería eliminan la necesidad de ese período de espera? ¿Qué proveedor considera la energía no como un resultado posterior, sino como una restricción integrada en el diseño de cada subsistema?
Para los responsables de toma de decisiones que valoran el impacto de CAPEX a largo plazo, la respuesta no se encuentra solo en folletos o fichas técnicas. Se confirma mediante datos de campo documentados, lógica de diseño respaldada por patentes y una escala de fabricación que valida la consistencia, no solo la promesa.
El trabajo de Shandong Hongfa —46 patentes nacionales, un Instituto Nacional de Equipos y Tecnología de Materiales de Construcción, y décadas de iteración de líneas de producción— refleja un principio constante: la eficiencia energética no debería lograrse con el tiempo. Debería entregarse.
Siguiente:No hay más contenido
Recomendar
 25-09-2026
¿El consumo energético de la línea automática de producción de AAC baja de 380 kWh/m³ solo después de una estabilización completa a los 90 días de funcionamiento?
¿Consumo energético de la línea automática de producción de AAC inferior a 380 kWh/m³ desde el día 2? Descubra cómo la eficiencia diseñada de Hongfa elimina la espera de 90 días: verificada, respaldada por patentes y comprobada en campo.
- 16-09-2026
Desafíos de integración de líneas automáticas de producción de AAC: brechas de comunicación PLC entre las unidades de alimentación, vertido y corte
Descubra cómo las brechas de comunicación PLC interrumpen su línea automática de producción de AAC: se revelan los desafíos de integración de las unidades de alimentación, vertido y corte con soluciones aplicables.
- 17-09-2026
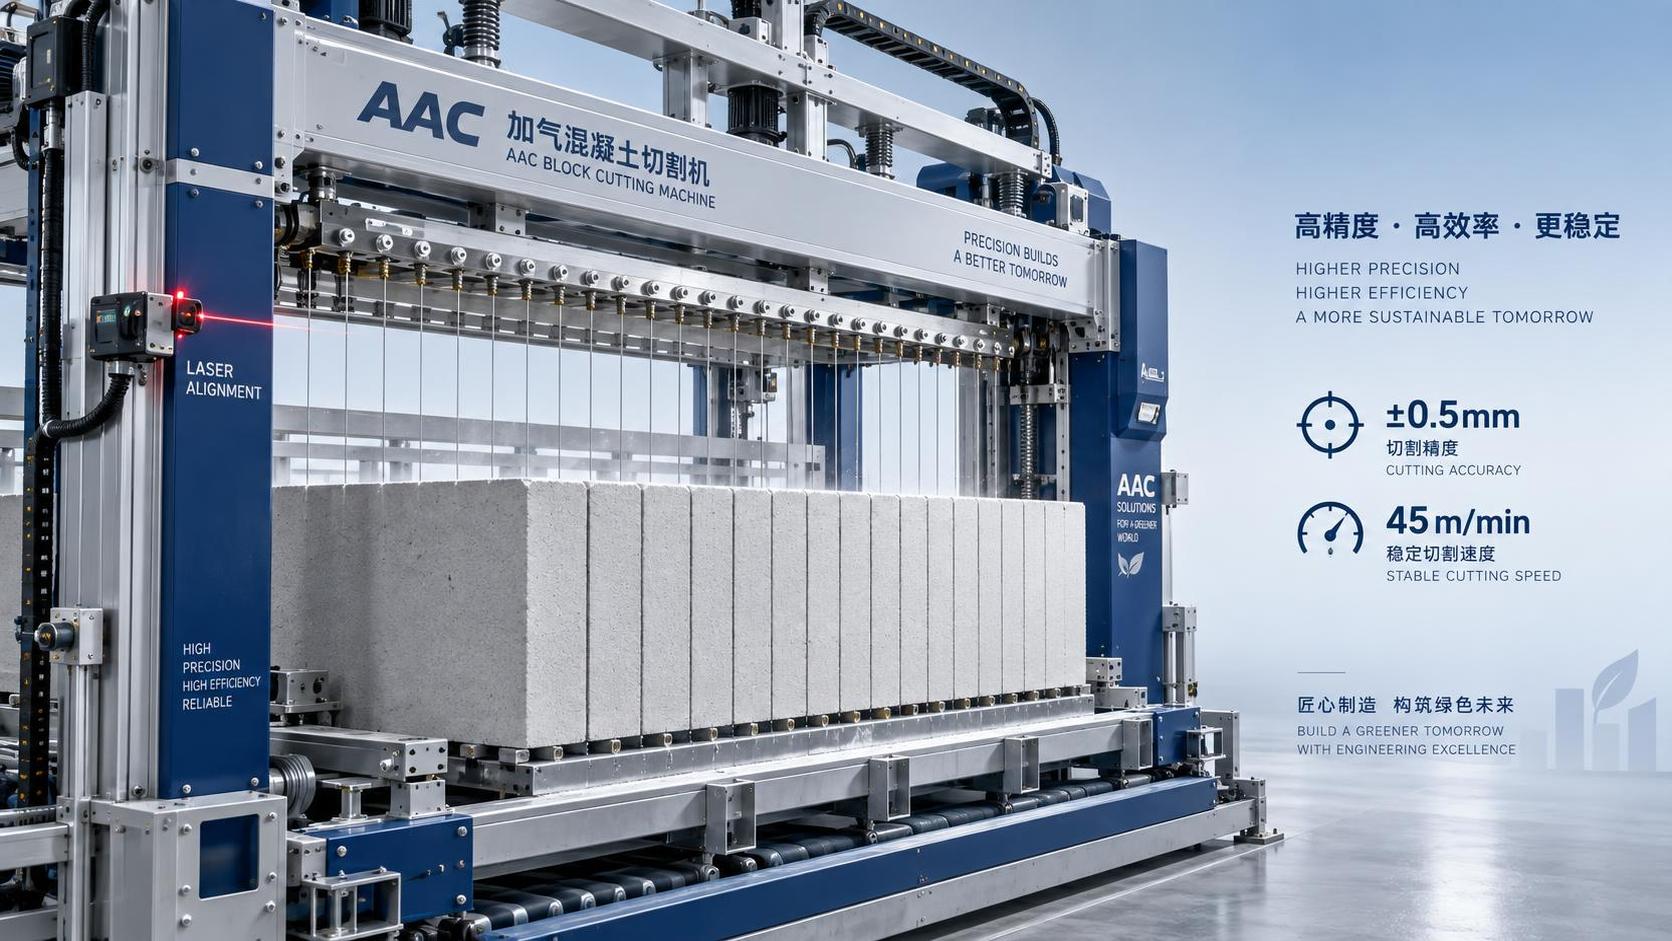
¿Qué especificaciones de precisión y velocidad de corte ofrecen las máquinas de corte AAC de primera categoría en plantas de alto volumen?
Especificaciones de precisión y velocidad de las máquinas de corte AAC: precisión de ±0.5 mm y corte continuo a 45 m/min, diseñadas para plantas AAC de alto volumen en condiciones reales.