Снижается ли энергопотребление автоматической линии по производству AAC ниже 380 кВт·ч/м³ только после полной стабилизации на 90-й день эксплуатации?
Энергоэффективность — это не игра в ожидание, а инженерное обязательство
Вопрос не является гипотетическим:снижается ли энергопотребление автоматической линии по производству AAC ниже 380 kWh/m³ только после полной стабилизации через 90 дней эксплуатации? Для лиц, принимающих решения на предприятии и оценивающих капитальное оборудование, речь идет не только о спецификациях — это вопрос финансовой предсказуемости, операционных рисков и того, отражают ли заявления об энергопотреблении реальное поведение оборудования от запуска до устойчивого режима.
Многие поставщики указывают «≤380 kWh/m³» как ориентир, но редко уточняют, *когда* применяется этот показатель. Некоторые основывают его на лабораторных условиях или средних значениях после ввода в эксплуатацию. Другие опираются на экстраполированные тенденции после нескольких недель наладки. Этот разрыв между спецификацией и фактической поставкой имеет значение, особенно если ваша модель ROI предполагает стабильную эффективность с Дня 1.
Почему предположение о 90 днях сохраняется — и почему оно не должно быть вашим стандартным подходом
Сроки стабилизации не случайны. Производство AAC требует точной координации дозирования сырья, смешивания шлама, циклов давления в автоклаве и точности резки. Небольшая тепловая задержка в распределении пара, дрейф калибровки расходомеров или даже изменения влажности окружающей среды могут увеличивать энергопотребление на раннем этапе эксплуатации. В устаревших системах или системах, построенных без интегрированной логики управления, достижение стабильного теплового баланса часто занимает недели.
Но это не означает, что 90 дней неизбежны. Это отражает проектное решение, а не физический закон. Системы, спроектированные для немедленной тепловой реакции, с обратной связью по замкнутому контуру между критическими подсистемами и адаптивными алгоритмами управления, могут выйти на режим значительно раньше третьего месяца. Различие заключается не в том, что линия *может* делать после оптимизации, а в том, насколько строго ее архитектура ограничивает отклонения с самого начала.
Что в действительности определяет энергопотребление в День 1
Три взаимозависимых уровня формируют энергопотребление в реальном времени:
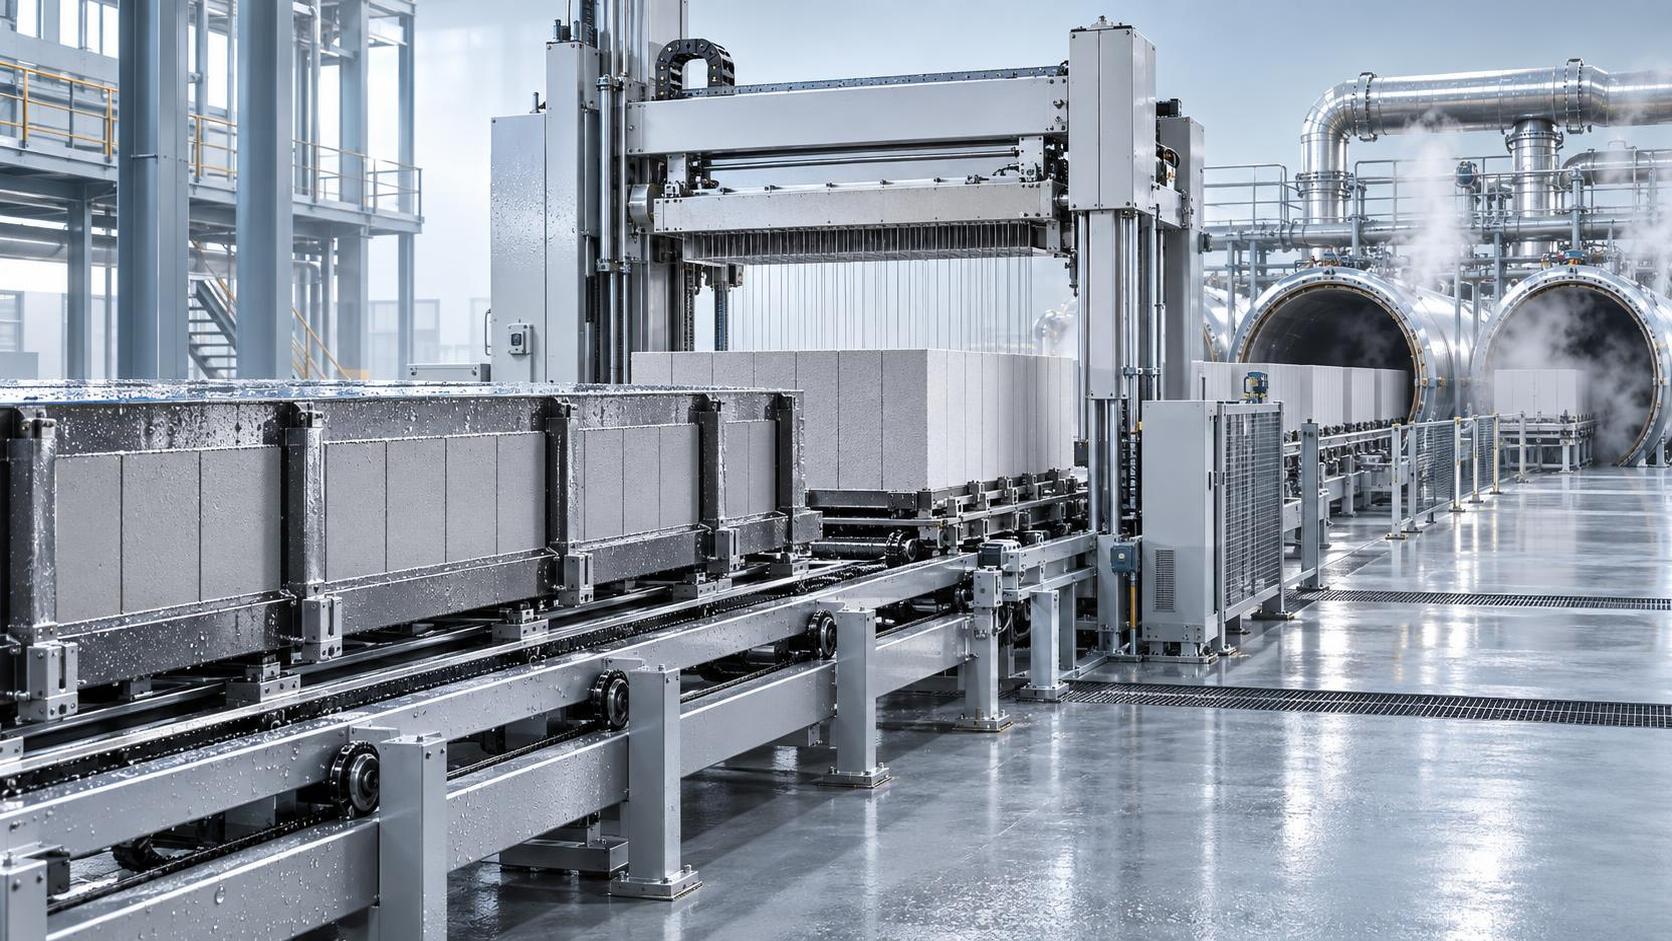
- Глубина тепловой интеграции: какая доля отходящего тепла автоклавирования рекуперируется и повторно используется — не просто рециркулируется, а активно направляется на предварительный нагрев, выдерживание или питание котла. Поверхностная рекуперация дает мало; каскадное многоступенчатое повторное использование значительно сокращает потребность во вспомогательном паре.
- Детализация управления: рассматривает ли логика PLC каждую станцию (смешивание, заливка, резка, штабелирование) как независимую либо как узлы единого скоординированного контура. Настоящая синхронизация предотвращает избыточную компенсацию — например, повышение давления пара для компенсации медленного твердения, которое затем перегружает насосы возврата конденсата.
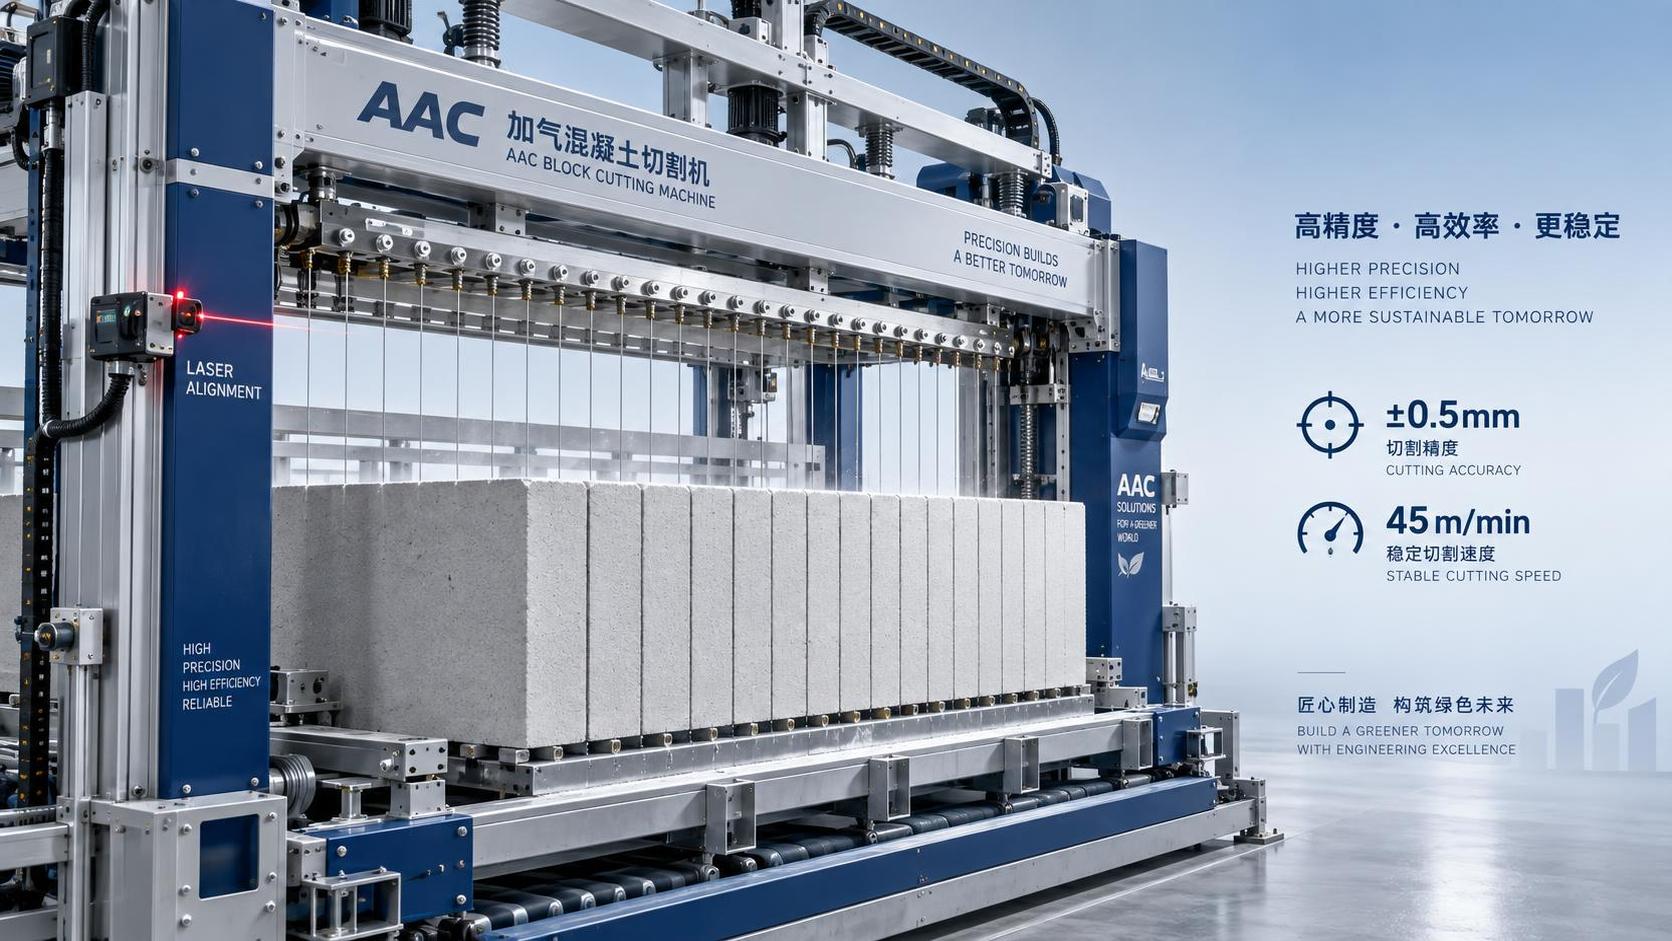
- Механическая стабильность: точность заполнения форм, однородность плотности сырого блока и повторяемость допусков при резке. Отклонения вызывают последующие корректировки — больше пара, более длительное выдерживание, доработку, — которые увеличивают kWh/m³, не отображаясь на счетчике ни одной отдельной подсистемы.
Ничто из этого не является «корректировкой после стабилизации». Эти элементы заложены в механической компоновке, размещении датчиков и архитектуре алгоритмов — решения, принимаемые задолго до начала пусконаладочных работ.
Подход Hongfa: ответственность за энергопотребление заложена в конструкцию, а не достигается настройкой
С 1990 года компания Shandong Hongfa Scientific Industrial & Trading Co., Ltd. рассматривает энергетические показатели как первоочередное инженерное требование, а не как маркетинговое примечание. Ее автоматические линии по производству AAC объединяют 28 патентов на изобретения, специально направленных на тепловую эффективность, включая адаптивное балансирование паровой нагрузки, прогнозную компенсацию температуры шлама и калибровку резки в реальном времени на основе плотности.
Эта техническая основа позволяет достичь измеримого результата: подтвержденной работы ниже 380 kWh/m³ в течение 72 часов после пусконаладки при полной нагрузке, а не через 90 дней. Не «в идеальных условиях». Не «при вмешательстве оператора». При стандартных рабочих параметрах, на нескольких производственных базах площадью более 500 acres в Шаньдуне и Гуанси, где более 1120 инженеров и технических специалистов подтверждают показатели в реальных условиях производства.
Речь не о погоне за цифрой. Речь об устранении неопределенности, связанной с ожиданием. Когда ваша линия начинает работать на уровне 372 kWh/m³ на День 2, а не на 410 kWh/m³ с медленным снижением к целевому значению, вы получаете предсказуемость затрат, снижаете риск пусконаладки и избегаете скрытых затрат на труд и техническое обслуживание при длительном выводе на проектный режим.
Что необходимо проверять, а не просто принимать, в заявлениях об энергопотреблении
Если вы сравниваете системы, смотрите дальше заявленного показателя. Запросите:
- Протоколы испытаний с показаниями kWh/m³, регистрируемыми ежечасно в течение как минимум 15 последовательных смен, а не только среднесуточные значения.
- Документацию об условиях окружающей среды во время испытаний (температура, влажность, содержание влаги в сырье), поскольку энергопотребление AAC чувствительно к обоим факторам.
- Уточнение, включает ли заявленное значение вспомогательные нагрузки: пылеулавливание, производство сжатого воздуха, приводы конвейеров, а не только двигатели автоклава и смесителя.
- Доказательства независимой проверки или внутренней валидации в соответствии с протоколами измерений, согласованными с ISO 50001.
Линии Hongfa имеют сертификацию ISO 9001–2008 и прошли полевую валидацию в соответствии с китайскими стандартами блоков AAC GB/T 11968–2020, где энергоемкость является установленным параметром качества, а не дополнительной метрикой.
Не все низкоэнергетические линии построены одинаково
Линия, достигающая 375 kWh/m³ через 90 дней, может быть хорошо спроектирована, но она также показывает, что первоначальные потери эффективности были допустимы. Линия, достигающая 378 kWh/m³ на День 3, говорит о другом: тепловая инерция была минимизирована, контуры управления были предварительно настроены с учетом реальной динамики процесса, а механические допуски соблюдались достаточно строго, чтобы предотвратить вариативность, приводящую к потерям энергии в масштабном производстве.
Это различие влияет не только на счета за электроэнергию. Оно меняет подход к комплектованию смены, планированию технического обслуживания и уверенности, с которой вы называете сроки поставки своим клиентам. Оно перестраивает весь операционный ритм, а не только показания счетчика энергии.
Следующие шаги — до окончательного утверждения спецификаций
Если ваша текущая оценка зависит от того, «стабилизируются» ли энергетические показатели через три месяца, остановитесь. Вместо этого спросите: какие инженерные решения устраняют необходимость в этом периоде ожидания? Какой поставщик рассматривает энергию не как результат post-hoc, а как ограничение, заложенное в проектирование каждой подсистемы?
Для лиц, принимающих решения и оценивающих долгосрочное влияние CAPEX, ответ нельзя найти только в брошюрах или спецификациях. Он подтверждается документированными полевыми данными, логикой проектирования, подкрепленной патентами, и масштабом производства, подтверждающим стабильность, а не только обещания.
Работа Shandong Hongfa — 46 национальных патентов, Национальный институт оборудования для строительных материалов и Научно-исследовательский институт технологий, а также десятилетия совершенствования производственных линий — отражает один неизменный принцип: энергоэффективность не должна достигаться со временем. Она должна быть обеспечена.
Следующая:Больше нет контента
Рекомендуем
 Sep 25, 2026
Снижается ли энергопотребление автоматической линии по производству AAC ниже 380 кВт·ч/м³ только после полной стабилизации на 90-й день эксплуатации?
Энергопотребление автоматической линии по производству AAC ниже 380 кВт·ч/м³ уже со 2-го дня? Узнайте, как инженерные решения Hongfa устраняют необходимость ждать 90 дней — подтверждено испытаниями, патентами и практической эксплуатацией.
- Sep 16, 2026
Проблемы интеграции автоматической линии производства AAC: пробелы в обмене данными PLC между узлами подачи, заливки и резки
Узнайте, как пробелы в обмене данными PLC нарушают работу вашей автоматической линии производства AAC: выявлены проблемы интеграции узлов подачи, заливки и резки, а также практические способы их устранения.
- Sep 17, 2026
Какие характеристики точности и скорости резки обеспечивают высококлассные станки для резки AAC на предприятиях с большими объемами производства?
Характеристики точности и скорости станка для резки AAC: точность ±0.5 mm и стабильная скорость резки 45 m/min — разработано для реальных высокопроизводительных предприятий AAC.