Какие характеристики оборудования для производства стеновых панелей способствуют эффективности сборного строительства?
Какие характеристики оборудования для производства стеновых панелей действительно имеют значение в сборном строительстве?
В характеристиках легко запутаться: линейная скорость, количество форм, марка ПЛК, энергопотребление. Но если вы бывали на площадке сборного производства, где панели поставляются с опозданием, деформируются при монтаже или требуют доработки на объекте, вы знаете: характеристики оборудования — не теория. Именно они определяют, уложитесь ли вы в график или будете объяснять причины его срыва.
Компания Shandong Hongfa производит оборудование для изготовления стеновых панелей уже более трёх десятилетий — не как отдельные установки, а как интегрированные звенья реальных процессов сборного производства. Их опыт не абстрактен. Он сформирован бетонными узлами, работающими круглосуточно в летнюю жару Гуанси, линиями по производству газобетона, адаптирующимися к региональной изменчивости заполнителей, и оборудованием для кварцевого камня, допускающим нулевое отклонение размеров на протяжении более 500 ежедневных циклов. Такой практический опыт меняет подход к чтению спецификаций.
Скорость — это не только производительность, но и стабильность под нагрузкой
Оборудование с заявленной производительностью «12 панелей/час» звучит впечатляюще — пока не окажется, что это верно лишь при идеальном составе смеси, температуре окружающей среды 18–25°C и отсутствии переналадки между толщинами 120 и 200 мм. На практике большинство подрядчиков по сборному строительству выполняют заказы со смешанными спецификациями: в одну смену — несущие стены, в следующую — фасадные панели со встроенной теплоизоляцией. Реальный показатель — не пиковая скорость, а устойчивое время цикла при различных конфигурациях.
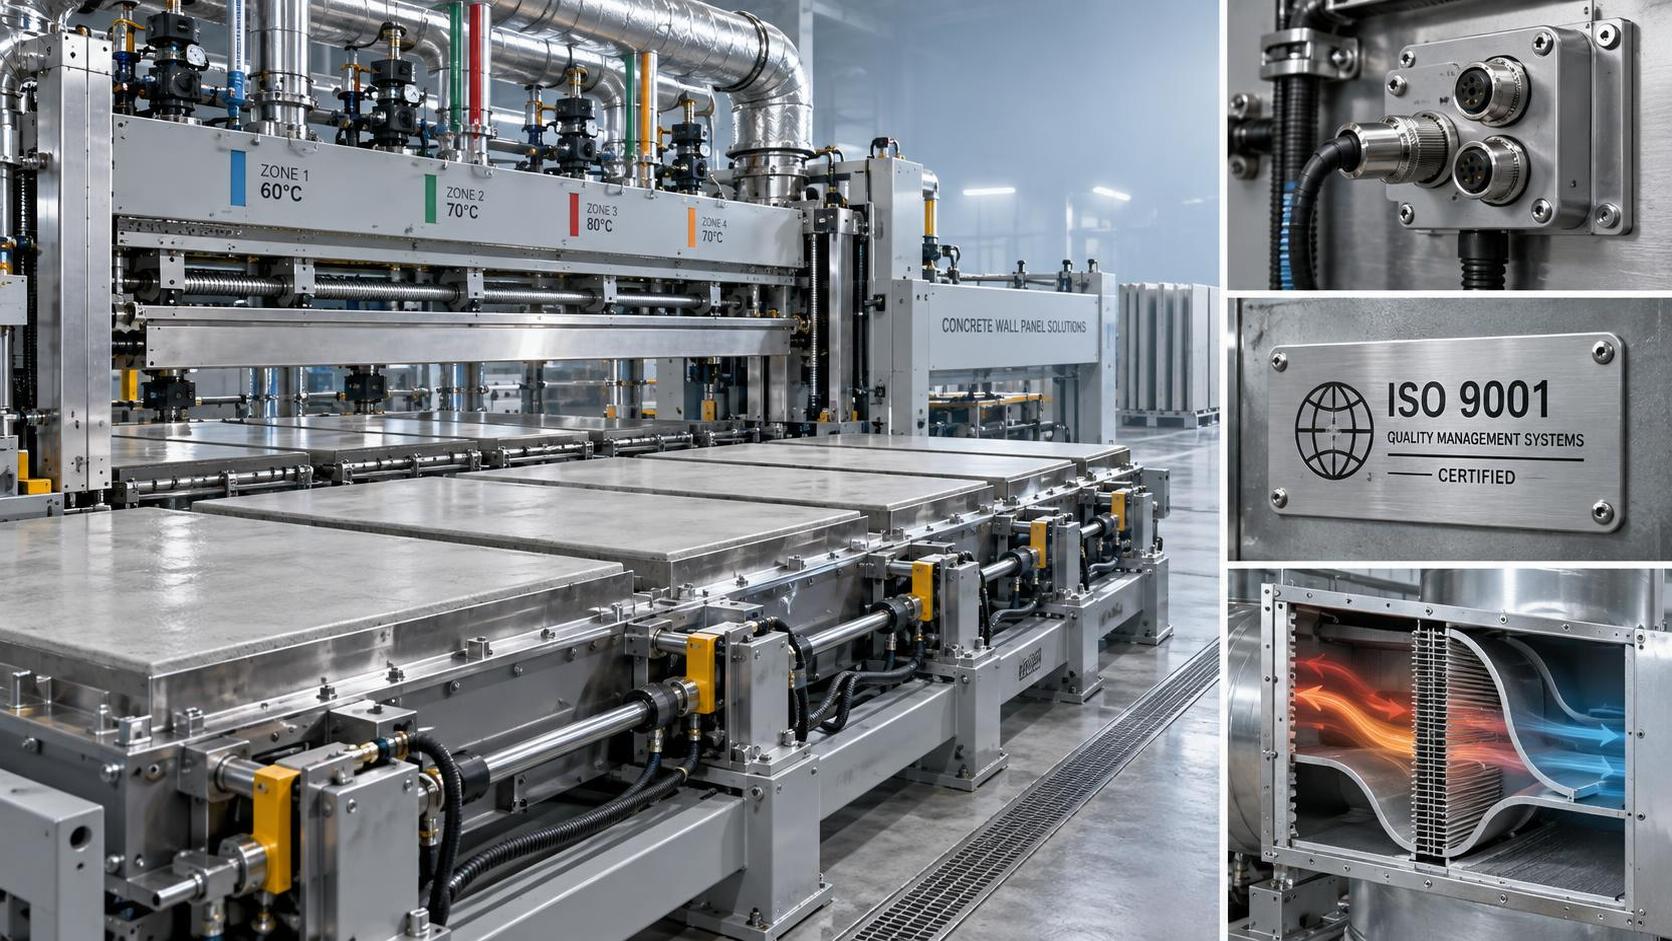
Например, оборудование Hongfa для производства стеновых панелей использует адаптивное гидравлическое зажимное устройство и многозонное терморегулирование — не только для более быстрого достижения требуемой прочности, но и для поддержания допуска ±0,8 мм при более чем 15 последовательных заливках, даже при смене типов панелей. Это не маркетинговая формулировка. Именно это позволяет заводу избежать ручной подкладки регулировочных прокладок на объекте — и поэтому их сертифицированный по ISO 9001-2008 процесс включает точечную систему контроля качества вплоть до партий отдельных полостей форм.
Автоматизация, которая работает *вместе* с персоналом, а не заменяет его
Сборное производство масштабируется не потому, что устанавливается больше роботов. Оно масштабируется потому, что требуется меньше людей для управления вариативностью — неоднородностью смеси, задержками твердения, смещением арматуры. Поэтому не ограничивайтесь заявлениями о «полной автоматизации». Вместо этого спросите: где по-прежнему важна оценка человека? И помогает ли оборудование сделать эту оценку быстрее, безопаснее или более воспроизводимой?
Системы Hongfa включают контуры обратной связи датчиков в трёх критических точках: контроль осадки смеси перед заливкой, регулирование амплитуды вибрации в реальном времени при уплотнении и картирование градиента влажности после распалубки. Ни одна из этих функций не заменяет квалифицированных операторов, однако они снижают зависимость только от визуальной и тактильной оценки. Это важно, когда персонал меняется между сменами или влажность колеблется от 45% до 85% с утра до вечера.
Энергоэффективность — это не только кВт·ч, но и бесперебойная работа и выход материала
Маркировка «низкое энергопотребление» мало что значит, если система нагрева не может поддерживать ±2°C по всей 30-метровой камере твердения или если вакуумное удаление воздуха падает ниже 92 кПа при изменении атмосферного давления. Экономия энергии исчезает, когда приходится компенсировать её более длительными циклами, повышенным содержанием цемента или дополнительной подачей пара.
Подход Hongfa рассматривает энергию как системное ограничение, а не как отдельный KPI. Их запатентованная система воздуховодов рекуперации тепла (один из 28 патентов на изобретения) направляет отработанный воздух из камер твердения обратно в зоны предварительного нагрева. Более того, их логика управления отдаёт приоритет *термической стабильности*, а не максимальной скорости: если понижение температуры окружающей среды угрожает гидратации внутреннего слоя, система удерживает время цикла, а не рискует вызвать микротрещины. Этот компромисс — небольшая задержка сегодня вместо брака завтра — и является реальной эффективностью.
Модульность, учитывающая реальные ограничения, а не только чертежи из каталога
Заводы сборного производства редко расширяются поэтапно с чистого листа. Они модернизируются. Добавляют мощности рядом с существующими бетонными узлами. Размещают новые линии на ограниченных площадках. Интегрируются с устаревшими MES-системами. «Модульное» оборудование, которому требуется свободное пространство 3 метра со всех сторон или отдельное питание 380V/50Hz, часто останавливается ещё до первой заливки.
Hongfa проектирует оборудование для интеграции, а не изоляции. Их машины для производства стеновых панелей используют стандартизированные монтажные интерфейсы, совместимые с распространёнными планировками бетонных узлов. Электрические шкафы соответствуют компоновкам IEC 61439-2, что упрощает интеграцию со SCADA сторонних производителей. И что особенно важно: их Национальный научно-исследовательский институт оборудования и технологий строительных материалов не только испытывает машины в лабораториях — он проверяет их с учётом реальных ограничений объектов: профилей колебаний напряжения от сельских подстанций, уровней проникновения пыли на внутренних карьерах и высоты крюка крана в существующих цехах.
Недооцениваемая характеристика: глубина сервиса, а не только часы обслуживания
Когда вибрационный двигатель выходит из строя в 3 часа ночи в пятницу, «поддержка 24/7» ничего не значит, если ближайший сертифицированный специалист находится в 400 км, а запасные части лежат на региональном складе без местного запаса. Графики сборного производства не останавливаются из-за логистики.
Hongfa располагает четырьмя производственными базами в Шаньдуне и Гуанси общей площадью более 500 акров, а штат насчитывает свыше 1120 инженеров и технических специалистов. Такое географическое распределение не случайно. Оно обеспечивает отправку в тот же день критически важных компонентов, таких как модули ПЛК, гидравлические коллекторы или датчики выравнивания форм, поскольку это не стандартные промышленные детали. Они откалиброваны для конкретных поколений оборудования и сопровождаются отслеживаемыми журналами калибровки, привязанными к серийному номеру каждой установки.
Ничто из этого не гарантирует идеальный результат. Деформация панелей всё ещё возможна. Ошибки в составе смеси всё ещё распространяются по процессу. Но когда спецификации отражают реальное поведение машин, а не только их номинальные параметры, вы перестаёте оптимизировать под буклеты и начинаете строить производство с учётом сроков.
Если ваша следующая линия сборного производства должна выпускать панели, которые монтируются ровно, предсказуемо твердеют и легко интегрируются в существующий рабочий процесс, — смотрите дальше ключевых цифр. Смотрите, где сохраняются допуски. Где не нарушается энергетический баланс. Где сервисная сеть начинается у ворот вашей площадки. Именно здесь оборудование для производства стеновых панелей для сборного строительства перестаёт быть просто оборудованием и становится инфраструктурой.
Рекомендуем
 Sep 16, 2026
Проблемы интеграции автоматической линии производства AAC: пробелы в обмене данными PLC между узлами подачи, заливки и резки
Узнайте, как пробелы в обмене данными PLC нарушают работу вашей автоматической линии производства AAC: выявлены проблемы интеграции узлов подачи, заливки и резки, а также практические способы их устранения.
- Sep 17, 2026
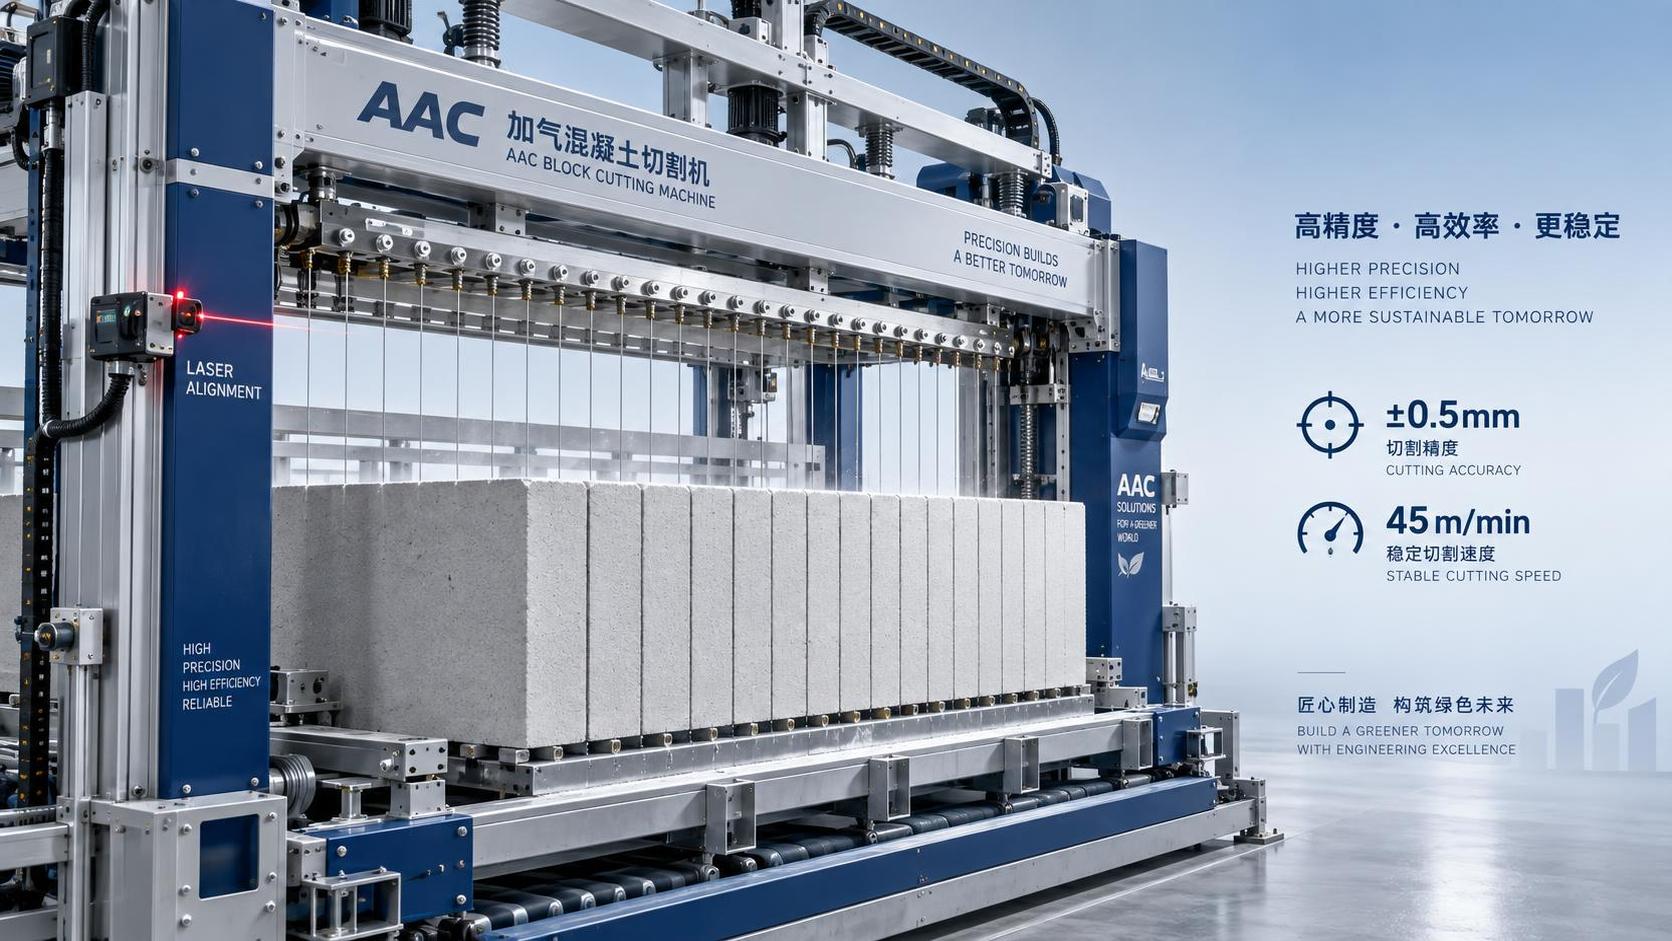
Какие характеристики точности и скорости резки обеспечивают высококлассные станки для резки AAC на предприятиях с большими объемами производства?
Характеристики точности и скорости станка для резки AAC: точность ±0.5 mm и стабильная скорость резки 45 m/min — разработано для реальных высокопроизводительных предприятий AAC.
- Sep 15, 2026
Какие характеристики оборудования для производства стеновых панелей способствуют эффективности сборного строительства?
Оборудование для производства стеновых панелей для сборного строительства: узнайте о характеристиках, обеспечивающих реальную эффективность — точность, адаптивность, бесперебойную работу и комплексную поддержку.