هل يمكن لآلة قطع واحدة التعامل مع ألواح AAC بأحجام مختلفة؟
نعم، يمكن لآلة قطع واحدة التعامل مع ألواح الخرسانة الخلوية المعالجة بالأوتوكلاف (AAC) بأحجام مختلفة، شريطة أن يستوعب نطاق القطع وترتيب الأسلاك ومعدات المناولة فيها الأبعاد المطلوبة. ويكمن الفرق المهم بين تغيير الأبعاد التي تستطيع الآلة قطعها فعليًا، وتغييرها بكفاءة وبشكل متكرر دون إتلاف حديد التسليح أو المادة غير المتصلبة بعد.
لذلك، فإن مرونة أحجام الألواح تعتمد على خط الإنتاج، وليس على آلة القطع وحدها. فقد تقبل الآلة عدة أنماط للقطع، لكن تغيير طول اللوح أو سمكه قد يتطلب أيضًا قفص تسليح مختلفًا، وإعادة ضبط مواضع الأسلاك، وإعداد وصفات قطع جديدة، وضبط معدات الفصل أو المعالجة أو التعبئة.
ماذا تعني «أحجام ألواح مختلفة» بالنسبة إلى آلة القطع؟
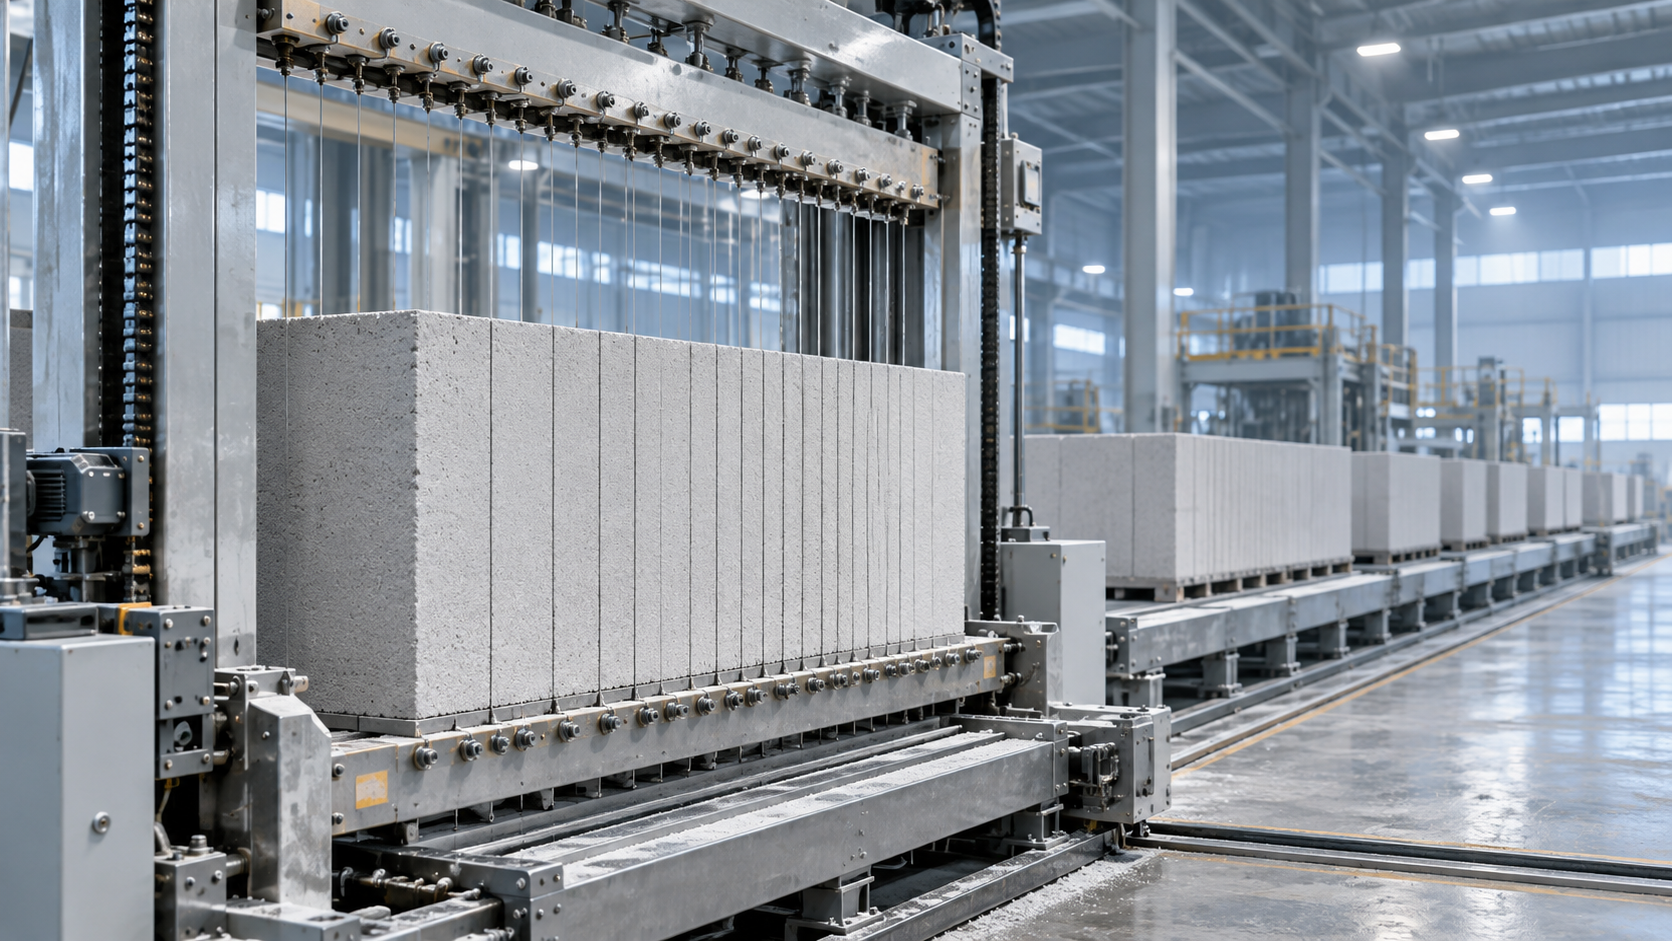
تُقطع كتلة AAC عادةً بعد أن تكتسب قدرًا كافيًا من القوة وهي في حالتها الخضراء للحفاظ على شكلها، وقبل المعالجة في الأوتوكلاف. وتُجري الأسلاك القطوع في الكتلة باتجاهات متناسقة، لتنتج وحدات منفردة تُعالج لاحقًا. وتعتمد الحركة الدقيقة للكتلة وإطار القطع والأسلاك على تصميم خط الإنتاج.
لا تتغير أبعاد الألواح كلها بالطريقة نفسها. فقد يتحكم التباعد بين الأسلاك المتوازية في أحد الأبعاد، بينما يعتمد بُعد آخر على موضع القطع العرضي أو طريقة إدخال الكتلة إلى نظام القطع. وقبل مقارنة الآلات، من المفيد ربط طول اللوح النهائي وعرضه وسمكه باتجاهات القطع الفعلية في كل خط مقترح. وقد تشير مصطلحات مثل «القطع الأفقي» و«القطع الرأسي» إلى ترتيبات فعلية مختلفة عندما تُمال الكتلة أثناء المناولة.
قد تتمكن الآلة من استيعاب نطاق من سماكات الألواح عبر تغيير مواضع الأسلاك، مثلًا، بينما يظل طول اللوح العملي مقيدًا بأبعاد الكتلة وترتيب القطع العرضي. وبالمثل، قد يتوافق لوح طويل مع الحد الأقصى المعلن لطول القطع في الآلة، لكنه يتجاوز سعة نظام النقل اللاحق. ولا يثبت بُعد أقصى واحد أن كل تركيبة من الطول والعرض والسمك قابلة للتنفيذ.
نطاق القطع يحدد الحد الخارجي
تتمثل نقطة البداية في حجم الكتلة القابل للاستخدام ومساحة القطع المسموح بها في الآلة. ويحددان كيفية ترتيب الألواح المطلوبة داخل الكتلة، بما يشمل أي مادة تُزال من الأعلى أو الجوانب أو الأطراف. ولا يتطابق حجم القالب الاسمي بالضرورة مع النطاق القابل للاستخدام للمنتج النهائي؛ إذ تؤثر سماحات التشذيب وحالة حواف الكتلة في الكمية المتاحة.
ينبغي أن يوضح مخطط القطع لكل حجم لوح مستهدف عدد الألواح الناتجة عن كل كتلة، وأن يحدد جميع الأجزاء المتبقية. وقد يكون المخطط ملائمًا من الناحية الهندسية، لكنه غير عملي إذا ترك كمية كبيرة من البقايا، أو تطلب قطعًا إضافيًا، أو جعل فصل الألواح صعبًا. وعلى العكس، قد يحقق حجمان من الألواح ملاءمةً للكتلة نفسها، لكن بمردود مختلف جدًا.
الأبعاد الدنيا لا تقل أهمية عن الأبعاد القصوى. فقد تكون الألواح الرفيعة أو الضيقة أكثر تأثرًا بانحراف الأسلاك والاهتزاز وأضرار المناولة. وقد يكون تباعد الأسلاك النظري في الآلة أصغر من الحد الذي يقبل المورد ضمانه للوح مسلح بطول معين. لذلك ينبغي تقييم النطاق المقبول باعتباره مزيجًا من الأبعاد وخصائص المادة وتصميم التسليح، لا باعتباره قيمًا دنيا وقصوى مستقلة.
ضبط الأسلاك يحدد مدى سهولة تغيير الأحجام
يمكن أن يتسم نظام القطع بالمرونة بطرق متعددة. تستخدم بعض الآلات حوامل أسلاك قابلة للضبط تُعاد مواضعها لتغيير النمط؛ بينما تستخدم آلات أخرى إطارات قابلة للتبديل أو أنظمة ضبط أكثر آلية. ويمكن لكل طريقة إنتاج أحجام متعددة، لكن الوقت والجهد اللازمين للتبديل بينها قد يختلفان كثيرًا.
من المفيد التمييز بيننطاق الضبط وإمكانية تغيير الإعداد. يصف نطاق الضبط المواضع التي يمكن ضبط الأسلاك عليها. أما إمكانية تغيير الإعداد فتشمل الخطوات اللازمة للوصول إلى الموضع المطلوب والتحقق منه واستئناف الإنتاج المستقر. وقد تشمل هذه الخطوات عزل الآلة، وتحريك الأسلاك أو استبدالها، وضبط الشد، والتحقق من المحاذاة، وتحميل وصفة تحكم، وفحص أولى الكتل المقطوعة.
لا يلغي الضبط الآلي جميع مهام تغيير الإعداد. فما زالت حالة الأسلاك وشدها ومحاذاة إطار القطع تؤثر في النتيجة. كما أن الضبط اليدوي لا يجعل خط الإنتاج غير مناسب بالضرورة؛ فقد يكون اقتصاديًا عندما تكون دفعات الإنتاج طويلة ولا يتغير جدول الأحجام إلا نادرًا. والمقارنة ذات الصلة هي بين وقت الإنتاج المتوقع فقدانه ومخاطر الجودة بالنسبة إلى مزيج المنتجات الفعلي.
على سبيل المثال، قد يقبل مصنع ينتج ألواحًا بسمك واحد لعدة أيام في كل مرة إجراء ضبط أطول. أما الخط المتوقع أن يتناوب بين السماكات خلال الوردية، فيتطلب تقييمًا أدق لسهولة الوصول إلى نقاط الضبط وقابلية تكرار النتائج وتوافر إطارات قطع مجهزة مسبقًا. وينبغي تعريف زمن التغيير بأنه الفترة من آخر كتلة مقبولة بالحجم الأول إلى أول كتلة مقبولة بالحجم التالي، لا بالوقت اللازم لتحريك الأسلاك فقط.
يغيّر التسليح اعتبارات التوافق
تحتوي ألواح AAC عادةً على تسليح فولاذي محمي من التآكل. ويجب وضع التسليح بحيث تُحافَظ على سماكة الغطاء الخرساني المحددة بعد القطع والمعالجة. والآلة القادرة على قطع نمط كتل غير مسلحة ليست مناسبة تلقائيًا لكل نمط من الألواح المسلحة.
عند تغيير أبعاد الألواح، قد يلزم أيضًا تغيير ترتيب قفص التسليح أو الشبكة. إذ يجب أن يتوافق طولها وعرضها وموضعها في القالب وخلوصها عن مستويات القطع المخطط لها مع مخطط القطع. وإذا تقاطع سلك مع التسليح في موضع غير مسموح به، فقد يتضرر السلك أو يتحرك القفص أو يُرفض المنتج. وحتى في حال عدم حدوث تلامس مباشر، قد يؤدي تحرك التسليح إلى عدم كفاية الغطاء أو تفاوت جودة الألواح.
لذلك، يُعد تجهيز التسليح في المراحل السابقة جزءًا من مرونة الأحجام. فقد يتطلب خط مصمم لهيئة قفص واحدة تجهيزات تحديد مواضع مختلفة أو ترتيبات قوالب أخرى. وينبغي لمورد آلة القطع ومورد نظام التسليح العمل انطلاقًا من رسومات الألواح نفسها وخطة القطع ذاتها، ولا سيما عند توريد المعدات من جهات منفصلة.
تضيف فتحات الألواح أو المكونات المدمجة أو أشكال الحواف الخاصة مستوى آخر من التعقيد. فقد تتطلب معالجة منفصلة أو أدوات مخصصة بدلًا من مجرد تغيير تباعد الأسلاك. ولا ينبغي افتراض أن نظام القطع القياسي ذي الأسلاك المستقيمة قادر على إنتاج جميع التفاصيل النهائية لمجرد أنه يستطيع قطع الأبعاد الإجمالية للوح.
تؤثر حالة الكتلة الخضراء في كل تغيير للحجم
تعتمد دقة القطع على وصول الكتلة إلى آلة القطع في حالة مناسبة. فإذا كانت لينة أكثر من اللازم، فقد تشوه الأسلاك وحركات المناولة المادة أو تؤثر في موضع التسليح. وإذا كانت صلبة أكثر من اللازم، فقد تزداد قوى القطع وتصبح الأسلاك أكثر عرضة للانحراف أو الانقطاع. وتعتمد الحالة المناسبة للعمل على الخلطة وإعدادات العملية وأبعاد الكتلة وتصميم المعدات.
لا يتطلب تغيير نمط القطع بالضرورة خلطة جديدة، لكن ينبغي التحقق من قدرة خط إنتاج الألواح ذات الأشكال الهندسية المختلفة اختلافًا كبيرًا على توفير قوة خضراء متسقة لهذه المنتجات. فالألواح الرفيعة، على سبيل المثال، تتيح هامشًا أقل لتشوهها أثناء الفصل والنقل. والاتساق مهم في الكتلة بأكملها وبين الدفعات: فوجود منطقة واحدة مقبولة لا يضمن قطع كل لوح وفصله بسلاسة.
كما يجب أن تواكب سعة المراحل السابقة معدل إمداد خط القطع المستهدف. ومن الأسئلة العملية: «كيف أختار السعة المناسبة لخلاط ملاط AAC؟» تبدأ الإجابة بحجم الملاط المطلوب لكل قالب، وزمن دورة الخلط، والفاصل الزمني المخطط لإخراج القوالب، مع مراعاة السعة القابلة للاستخدام للخلاط وبقية تسلسل الجرعات والصب. فكبر حجم الخلاط وحده لا يضمن زيادة الإنتاج إذا كان الصب أو الانتفاخ أو القطع أو المعالجة هو عنق الزجاجة. وبالمثل، قد تؤثر التغييرات المتكررة في حجم الكتلة أو القالب في كفاءة استخدام الخلاط.
سرعة القطع ليست هي إنتاجية خط الإنتاج
قد يذكر المورد زمن دورة القطع أو سعة الإنتاج الاسمية، لكن أيًا من الرقمين بمفرده لا يوضح الإنتاج عند تنفيذ جدول متنوع لأحجام الألواح. وتعتمد الإنتاجية الفعلية على عدد الألواح القابلة للاستخدام في كل كتلة، والزمن بين الكتل، وعمليات تغيير الإعداد، والمواد المرفوضة، وقيود المراحل اللاحقة.
يمكن لحساب تخطيطي بسيط أن يوضح الفرق. لنفترض أن مخطط القطع ينتج 20 لوحًا مقبولًا لكل كتلة، وأن الخط ينجز 10 كتل خلال فترة تشغيل. يبلغ الإنتاج النظري لهذه الفترة 200 لوح قبل احتساب الفاقد. وإذا أنتج حجم مختلف من الألواح 16 لوحًا لكل كتلة، فإن المعدل نفسه للكتل ينتج 160 لوحًا. لم تتباطأ الآلة، لكن عدد الألواح المنتجة تغير. وهذه الأرقام توضيحية وليست ادعاءات عن أداء المعدات.
غالبًا ما تكون المقارنات أوضح عند التعبير عن حجم الألواح النهائية إلى جانب عددها، لأن أحجام الألواح تختلف. وينبغي النظر إلى كلا المقياسين إلى جانب المساحة القابلة للاستخدام التي يحتاجها العملاء. ويجب أن يوضح أي حساب للسعة ما إذا كان يشمل فاقد التشذيب والتغييرات المخططة للإعداد وتوقفات الصيانة والألواح المرفوضة؛ وإلا فقد تستند عروض الأسعار التي تبدو قابلة للمقارنة إلى افتراضات مختلفة.
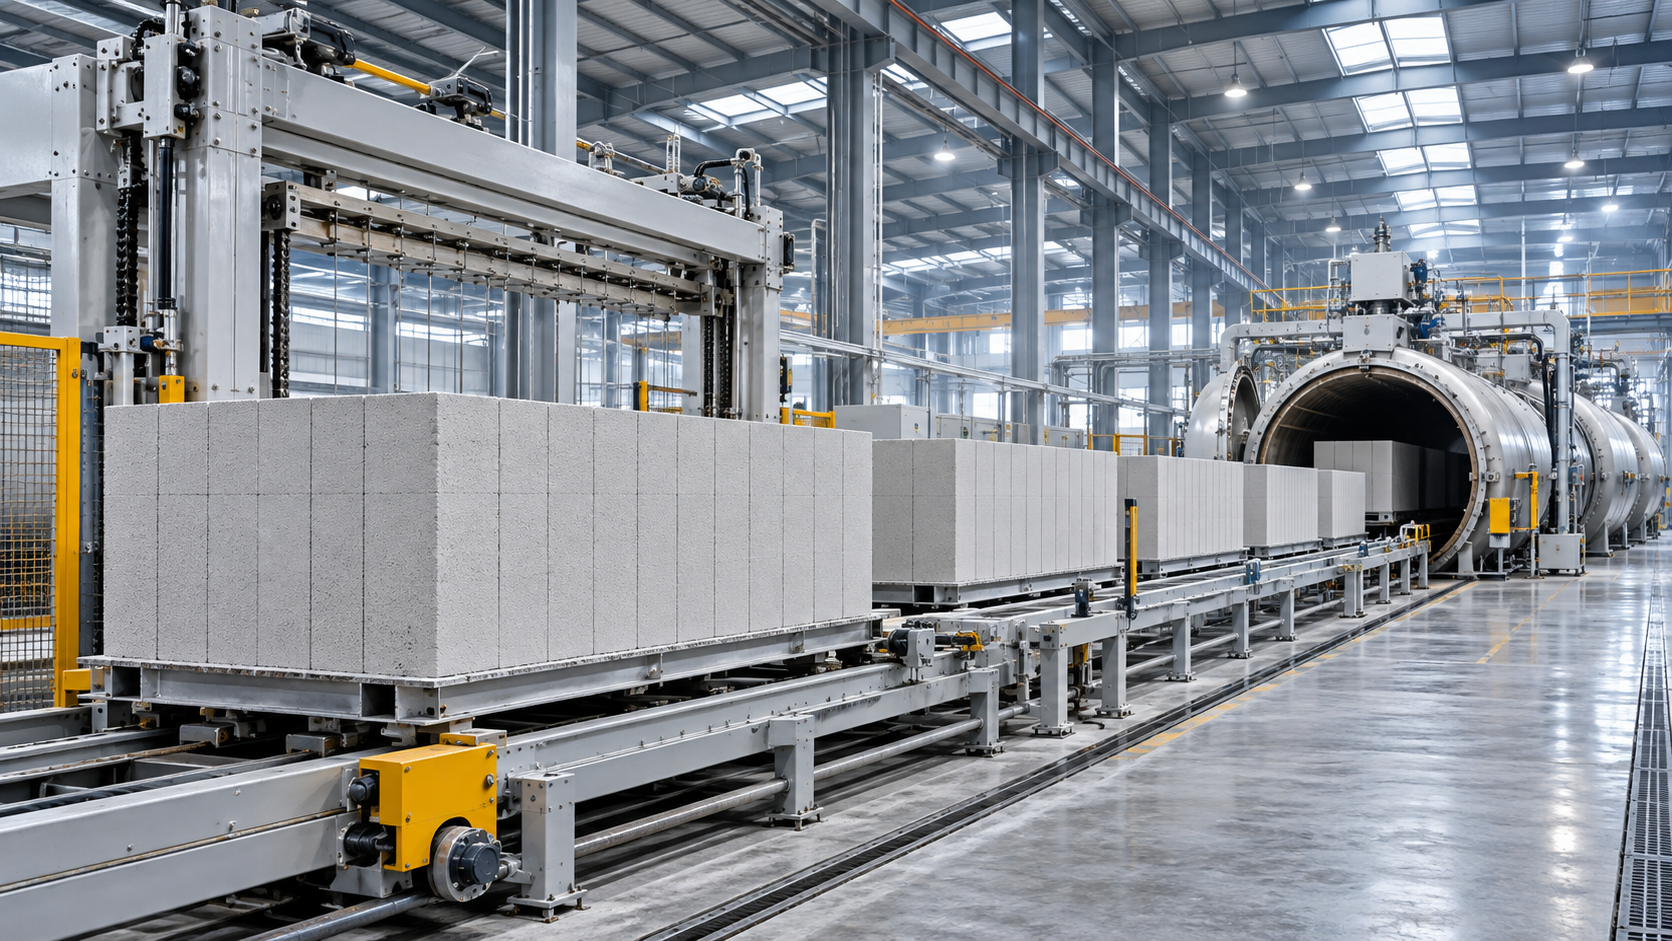
قد تكون المناولة في المراحل اللاحقة عاملًا حاسمًا. فقد تتمكن آلة القطع من معالجة لوح طويل ورقيق، لكن يجب أن تدعمه معدات الرفع والفصل دون انحناء أو انكسار غير مقبول. كما يجب أن يلائم ترتيب الألواح حوامل المعالجة ونظام تحميل الأوتوكلاف المستخدم في المصنع. وبعد المعالجة، يجب أن تستوعب معدات التفريغ والتكديس والتعبئة النطاق نفسه. ويتحدد نطاق الأحجام القابل للاستخدام في الخط بأقل مراحله مرونةً.
ما ينبغي تحديده قبل اختيار آلة واحدة
بدلًا من السؤال عما إذا كانت آلة القطع قادرة على إنتاج «أحجام متعددة»، قدم مصفوفة للمنتجات تتضمن أطوال الألواح وعروضها وسماكاتها المستهدفة، مع تحديد التركيبات المتوقع تشغيلها معًا. وأرفق رسومات التسليح، وسماحات الأبعاد المطلوبة، وأحجام الإنتاج المخططة، ومعدل تكرار تغيير الأحجام المتوقع.
لكل حجم ممثل، اطلب مخططًا مقترحًا للكتلة والقطع يوضح عدد الألواح والتشذيب ومواضع الأسلاك وخلوصها عن التسليح. وتستحق الألواح الأكبر والأصغر اهتمامًا، وكذلك الأحجام المتوسطة غير الملائمة التي تحقق مردودًا منخفضًا أو تتطلب ترتيبًا غير معتاد للأسلاك. وينبغي أن يشمل تأكيد المورد تركيبات الأبعاد كاملة، لا الأرقام القصوى والدنيا المنفصلة فقط.
ينبغي أن تكون تفاصيل تغيير الإعداد محددة بالقدر نفسه. حدد الإعدادات الآلية وتلك التي تتطلب عملًا يدويًا، وما إذا كانت هناك حاجة إلى إطارات أو تجهيزات إضافية، وكيفية التحقق من النمط الجديد قبل استئناف الإنتاج الكامل. وعند تقديم ضمانات للأداء، ينبغي أن تميز بوضوح بين زمن دورة آلة القطع وإنتاجية خط الإنتاج بأكمله، وأن تحدد المنتج والكتلة وظروف التشغيل التي تستند إليها الأرقام.
يكون اختيار آلة قطع واحدة مناسبًا عندما يلائم نطاق الألواح المطلوب مجموعة عملية من مخططات القطع، وتكون المعدات المحيطة قادرة على استيعاب النطاق نفسه. وأفضل أساس لهذا القرار ليس عدد الأحجام المدرجة في الكتيب، بل وجود ترتيب إنتاج مُثبت للألواح التي ستُصنع فعليًا.
يوصي
 11-11-2026
كم عدد بلاطات الأسقف الخرسانية التي يمكن للآلة إنتاجها يوميًا؟
هل يمكن لآلة قطع واحدة التعامل مع ألواح AAC بأحجام مختلفة؟ اكتشف الإجابة وتعلّم كيفية حساب الإنتاج اليومي الواقعي لبلاطات الأسقف الخرسانية.
- 11-11-2026
هل يمكن لآلة قطع واحدة التعامل مع ألواح AAC بأحجام مختلفة؟
كيف أختار السعة المناسبة لخلاط ملاط AAC؟ تعرّف على عوامل تحديد الحجم وكيف تدعم سعة الخلاط الإنتاج المرن لألواح AAC.
- 10-11-2026
ما الفرق بين خطوط إنتاج الخرسانة الخلوية المعقمة (AAC) شبه الأوتوماتيكية والآلية بالكامل؟
كيف يقارن خط إنتاج الخرسانة الخلوية المعقمة (AAC) شبه الأوتوماتيكي بخط آلي بالكامل؟ تعرّف على التكاليف والطاقة الإنتاجية والعمالة والصيانة لاختيار الحل المناسب لمصنعك.