Uma máquina de corte pode processar painéis AAC de diferentes dimensões?
Sim, uma máquina de corte pode processar diferentes tamanhos de painéis de concreto celular autoclavado (AAC), desde que sua área de corte, a disposição dos fios e os equipamentos de movimentação atendam às dimensões necessárias. É importante distinguir entre alterar as dimensões que uma máquina consegue cortar fisicamente e alterá-las de forma eficiente, repetível e sem danificar a armadura ou o material ainda não curado.
A flexibilidade de tamanhos dos painéis é, portanto, uma característica da linha de produção, não apenas da máquina de corte. Uma máquina pode aceitar vários padrões de corte, mas uma alteração no comprimento ou na espessura do painel também pode exigir outra gaiola de armadura, o reposicionamento dos fios, novas receitas de corte e ajustes nos equipamentos de separação, cura ou embalagem.
O que significa “diferentes tamanhos de painel” para a máquina de corte
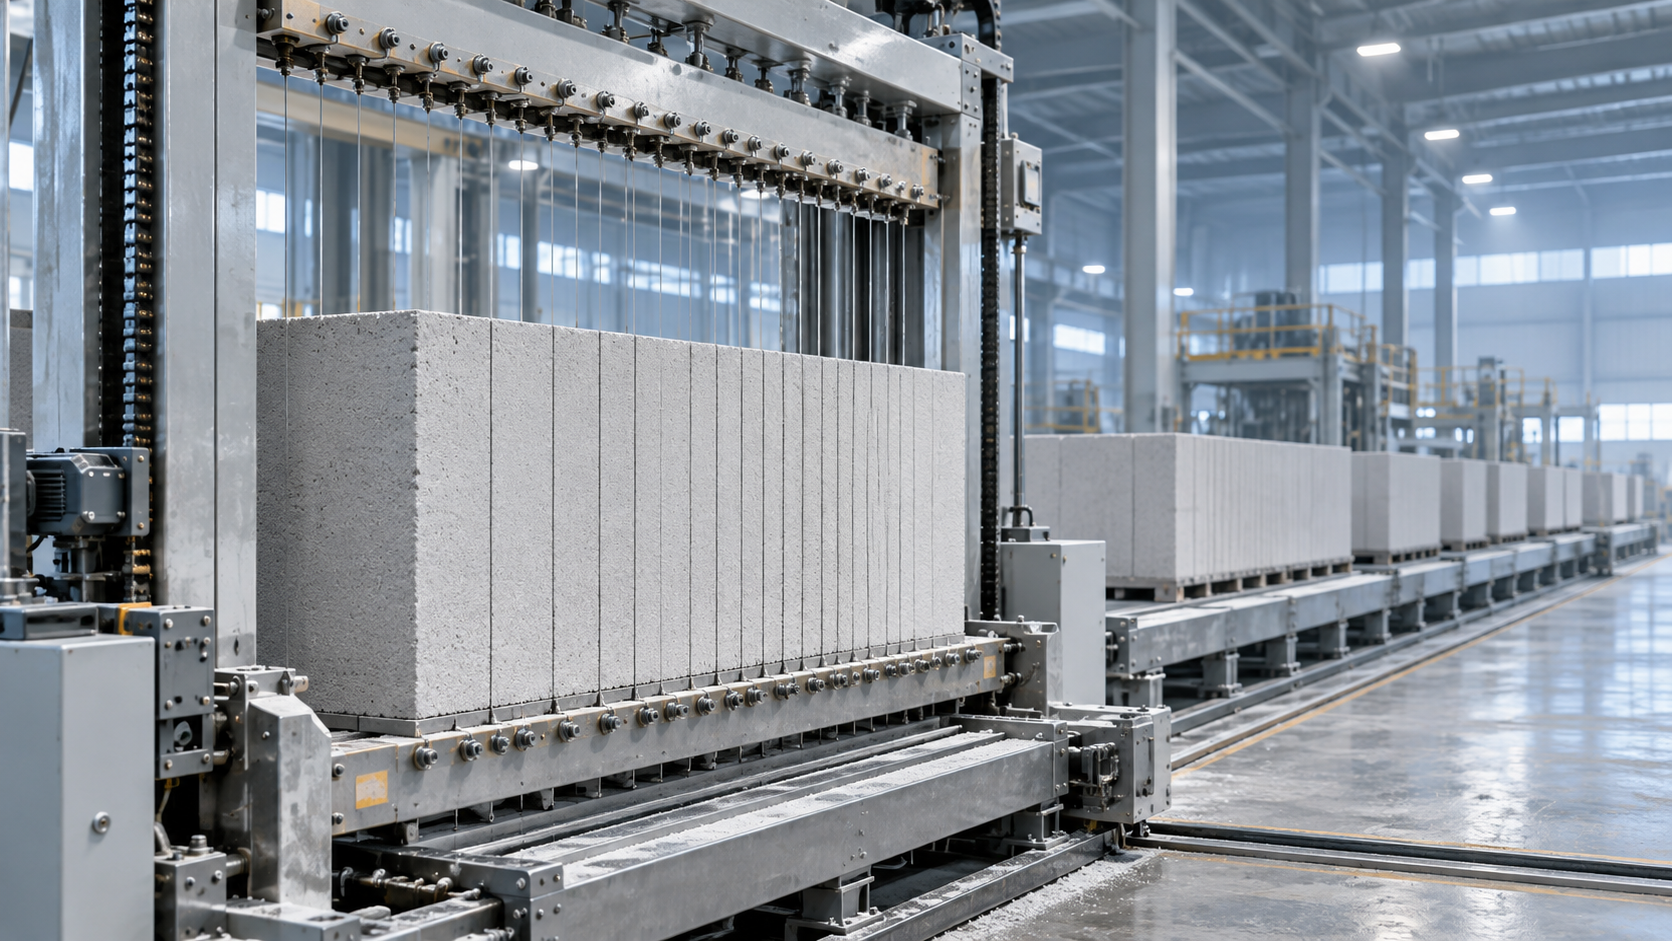
Normalmente, o bloco de AAC é cortado depois de adquirir resistência suficiente no estado fresco para manter sua forma, mas antes da cura em autoclave. Os fios realizam cortes coordenados em diferentes direções no bloco, formando unidades individuais que são curadas posteriormente. O movimento exato do bloco, da estrutura de corte e dos fios depende do projeto da linha.
Nem todas as dimensões dos painéis são alteradas da mesma maneira. Uma dimensão pode ser controlada pelo espaçamento entre fios paralelos, enquanto outra depende da posição de um corte transversal ou da forma como o bloco é apresentado ao sistema de corte. Antes de comparar máquinas, é útil relacionar o comprimento, a largura e a espessura do painel acabado às direções de corte reais de cada linha proposta. Termos como “corte horizontal” e “corte vertical” podem designar disposições físicas diferentes quando o bloco é inclinado durante a movimentação.
Por exemplo, uma máquina pode acomodar várias espessuras de painel por meio da alteração das posições dos fios, enquanto o comprimento prático dos painéis continua limitado pelas dimensões do bloco e pela configuração dos cortes transversais. Da mesma forma, um painel longo pode caber no comprimento máximo anunciado da máquina de corte, mas exceder a capacidade de um sistema de transferência a jusante. Uma única dimensão máxima não determina se todas as combinações de comprimento, largura e espessura são viáveis.
A área de corte define o limite máximo
O ponto de partida é o tamanho útil do bloco e a área de corte permitida pela máquina. Esses fatores determinam como os painéis necessários podem ser dispostos no bloco, incluindo qualquer material removido da parte superior, das laterais ou das extremidades. O tamanho nominal do molde não corresponde necessariamente à área útil do produto acabado: as margens para aparagem e as condições das bordas do bloco afetam o material disponível.
Para cada tamanho de painel previsto, o plano de corte deve indicar quantos painéis serão produzidos a partir de um bloco e identificar todas as seções residuais. Mesmo quando um plano se encaixa geometricamente, ele pode ser pouco vantajoso se deixar uma sobra grande, exigir um corte adicional ou dificultar a separação dos painéis. Por outro lado, dois tamanhos de painel que cabem no mesmo bloco podem apresentar rendimentos muito diferentes.
As dimensões mínimas são tão importantes quanto as máximas. Painéis finos ou estreitos podem ser mais suscetíveis à deflexão dos fios, à vibração e a danos durante a movimentação. A distância teórica entre fios da máquina pode ser inferior à que o fornecedor está disposto a garantir para um painel armado de determinado comprimento. Portanto, a faixa aceitável deve ser avaliada considerando em conjunto as dimensões, as propriedades do material e o projeto da armadura — e não como valores mínimos e máximos independentes.
O ajuste dos fios determina a facilidade de alteração dos tamanhos
Um sistema de corte pode oferecer flexibilidade de várias formas. Algumas máquinas usam suportes de fio ajustáveis, reposicionados para obter outro padrão; outras usam estruturas intercambiáveis ou posicionamento mais automatizado. Todas essas opções podem produzir vários tamanhos, mas o tempo e o trabalho necessários para fazer a alteração podem variar bastante.
É útil distinguir entre faixa de ajuste e capacidade de troca. A faixa de ajuste descreve as posições possíveis para os fios. A capacidade de troca inclui as etapas necessárias para alcançar a posição desejada, verificá-la e retomar uma produção estável. Essas etapas podem incluir isolar a máquina, mover ou substituir os fios, ajustar a tensão, verificar o alinhamento, carregar uma receita de controle e inspecionar os primeiros blocos cortados.
O posicionamento automático não elimina todas as tarefas de troca. As condições dos fios, a tensão e o alinhamento da estrutura de corte continuam afetando o resultado. Por outro lado, um ajuste manual não torna necessariamente uma linha inadequada: ele pode ser econômico quando os lotes de produção são longos e o programa de tamanhos muda com pouca frequência. A comparação relevante considera o tempo de produção que se espera perder e o risco para a qualidade no mix de produtos real.
Por exemplo, uma fábrica que produz painéis de uma única espessura por vários dias seguidos pode aceitar um procedimento de ajuste mais demorado. Uma linha que deve alternar entre espessuras durante um mesmo turno exige uma análise mais detalhada do acesso aos ajustes, da repetibilidade e da disponibilidade de estruturas de corte preparadas. O tempo de troca deve ser medido desde o último bloco aceitável de um tamanho até o primeiro bloco aceitável do tamanho seguinte, e não apenas pelo tempo necessário para mover os fios.
A armadura altera os requisitos de compatibilidade
Os painéis de AAC geralmente contêm armaduras de aço protegidas contra corrosão. A armadura deve ser posicionada de modo a manter o cobrimento de concreto especificado após o corte e a cura. Uma máquina capaz de cortar um padrão de blocos sem armadura não é automaticamente adequada para todos os padrões de painéis armados.
Quando as dimensões dos painéis mudam, também pode ser necessário alterar a gaiola ou a disposição da malha de armadura. Seu comprimento, largura, posição no molde e distância dos planos de corte previstos devem corresponder ao plano de corte. Se um fio cruzar a armadura em um ponto onde isso não deveria ocorrer, o resultado pode ser um fio danificado, uma gaiola deslocada ou um produto rejeitado. Mesmo sem contato direto, o deslocamento da armadura pode deixar um cobrimento insuficiente ou gerar variações na qualidade dos painéis.
Por isso, a preparação da armadura a montante faz parte da flexibilidade de tamanhos. Uma linha projetada para uma única geometria de gaiola pode exigir dispositivos de posicionamento ou configurações de molde diferentes para outra. O fornecedor da máquina de corte e o fornecedor do sistema de armadura devem trabalhar com os mesmos desenhos dos painéis e o mesmo plano de corte, especialmente quando os equipamentos são adquiridos separadamente.
Aberturas nos painéis, componentes embutidos ou perfis especiais de borda acrescentam outro nível de complexidade. Eles podem exigir processamento separado ou ferramentas específicas, em vez de uma simples alteração no espaçamento entre os fios. Não se deve presumir que um sistema padrão de corte com fios retos produza todos os detalhes do produto acabado apenas por conseguir cortar as dimensões gerais do painel.
As condições do bloco em estado fresco afetam todas as alterações de tamanho
A precisão do corte depende de o bloco chegar à máquina de corte em condições adequadas. Se estiver muito macio, os fios e os movimentos de manuseio podem deformar o material ou deslocar a armadura. Se estiver muito duro, as forças de corte podem aumentar, e os fios podem ficar mais sujeitos à deflexão ou à ruptura. As condições de corte adequadas dependem da mistura, dos parâmetros do processo, das dimensões do bloco e do projeto dos equipamentos.
A alteração do padrão de corte não exige necessariamente uma nova mistura, mas uma linha que produza painéis com geometrias muito diferentes deve ser avaliada quanto à capacidade de fornecer resistência consistente no estado fresco para todos esses produtos. Painéis finos, por exemplo, oferecem menos margem para deformações durante a separação e a transferência. A consistência é importante em todo o bloco e entre os lotes: uma área aceitável não garante que todos os painéis sejam cortados e separados sem problemas.
A capacidade a montante também deve manter a linha de corte abastecida na taxa prevista. Uma pergunta prática é: “Como escolher a capacidade adequada para um misturador de calda de AAC?” A resposta começa pelo volume de calda necessário por molde, pelo tempo do ciclo de dosagem e pelo intervalo planejado entre a liberação dos moldes, levando em conta a capacidade útil do misturador e as demais etapas de dosagem e vazamento. Um misturador maior, por si só, não garante maior produção se o vazamento, a expansão, o corte ou a cura forem o gargalo. Da mesma forma, mudanças frequentes no volume dos blocos ou dos moldes podem afetar a eficiência de utilização do misturador.
A velocidade de corte não é o mesmo que a produção da linha
Um fornecedor pode indicar o tempo de um ciclo de corte ou uma capacidade nominal de produção, mas nenhum desses valores, isoladamente, mostra a produção para um programa variado de painéis. A produção efetiva depende do número de painéis aproveitáveis por bloco, do intervalo entre blocos, das trocas de configuração, do material rejeitado e das limitações dos processos a jusante.
Um cálculo simples de planejamento pode mostrar a diferença. Suponha que um plano de corte produza 20 painéis aceitáveis por bloco e que a linha processe 10 blocos durante um período de operação. A produção teórica nesse período é de 200 painéis, antes de considerar perdas. Se outro tamanho de painel render 16 painéis por bloco, a mesma taxa de processamento de blocos resultará em 160 painéis. A máquina não ficou mais lenta, mas o número de painéis produzidos mudou. Esses números são ilustrativos e não representam alegações de desempenho dos equipamentos.
As comparações costumam ser mais claras quando se considera também o volume dos painéis acabados, além da quantidade de painéis, pois seus tamanhos variam. As duas medidas devem ser avaliadas juntamente com a área útil necessária aos clientes. Todo cálculo de capacidade deve indicar se inclui perdas por aparagem, trocas de configuração planejadas, paradas para manutenção e painéis rejeitados; caso contrário, propostas aparentemente comparáveis podem se basear em premissas diferentes.
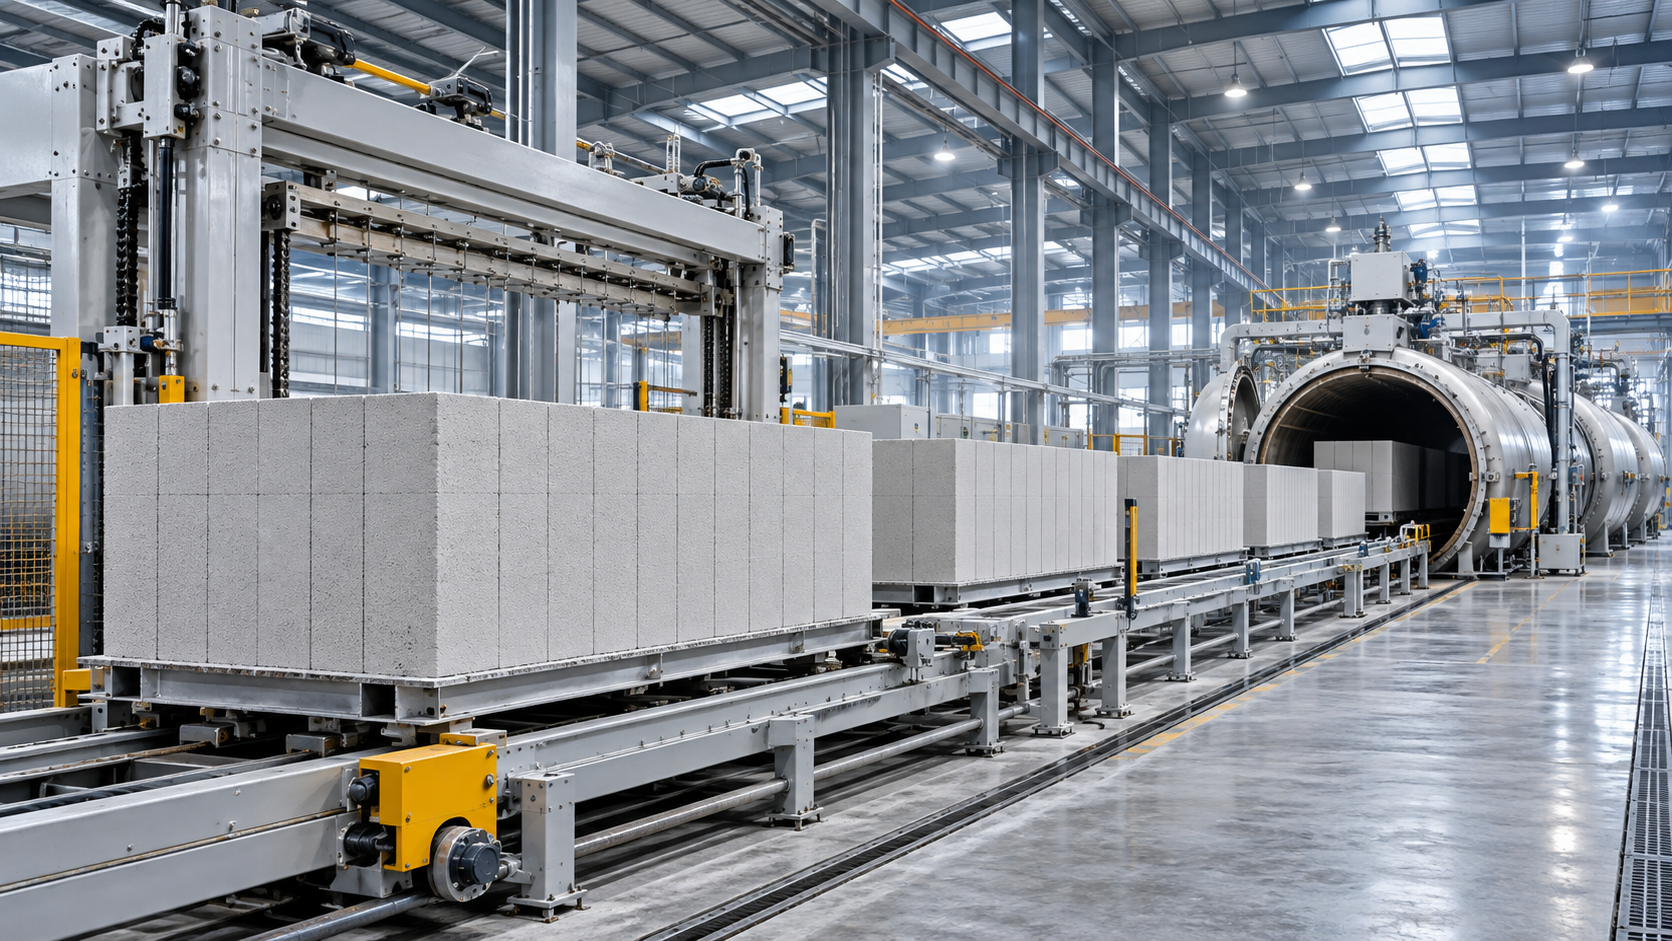
A movimentação a jusante pode ser decisiva. Uma máquina de corte pode processar um painel longo e fino, mas os equipamentos de elevação e separação precisam sustentá-lo sem flexão ou quebra inaceitáveis. A disposição dos painéis também deve ser compatível com os suportes de cura e o sistema de carregamento da autoclave utilizados pela fábrica. Após a cura, os equipamentos de descarregamento, empilhamento e embalagem também precisam acomodar a mesma faixa de tamanhos. A faixa útil da linha é limitada pela etapa menos flexível.
O que definir antes de especificar uma máquina
Em vez de perguntar se uma máquina de corte pode produzir “vários tamanhos”, forneça uma matriz de produtos com os comprimentos, as larguras e as espessuras dos painéis previstos, incluindo as combinações que se espera produzir em conjunto. Inclua os desenhos da armadura, as tolerâncias dimensionais exigidas, os volumes de produção planejados e a frequência prevista das mudanças de tamanho.
Para cada tamanho representativo, solicite um plano proposto do bloco e do corte, indicando a quantidade de painéis, as aparas, as posições dos fios e as distâncias da armadura. Os painéis maiores e menores merecem atenção, mas também devem ser avaliados os tamanhos intermediários mais difíceis, que geram baixo rendimento ou exigem uma disposição incomum dos fios. A confirmação do fornecedor deve abranger as combinações completas de dimensões, e não apenas valores máximos e mínimos separados.
Os detalhes das trocas de configuração devem ser igualmente específicos. Identifique quais ajustes são automáticos, quais exigem trabalho manual, se são necessárias estruturas ou dispositivos adicionais e como o novo padrão é verificado antes da retomada da produção plena. Quando forem oferecidas garantias de desempenho, seu escopo deve distinguir o tempo do ciclo de corte da produção de toda a linha e indicar os produtos, as condições dos blocos e as condições operacionais em que os valores se baseiam.
Uma única máquina de corte é uma escolha adequada quando a faixa de painéis necessária pode ser atendida por um conjunto prático de planos de corte e os equipamentos ao redor conseguem suportar a mesma faixa. A melhor base para essa decisão não é o número de tamanhos listados em um folheto, mas uma configuração de produção demonstrada para os painéis que serão realmente fabricados.
Recomendar
 11/11/2026
Quantas telhas de concreto uma máquina pode produzir por dia?
Uma máquina de corte pode processar painéis de concreto celular autoclavado (AAC) de diferentes dimensões? Saiba a resposta e aprenda a calcular a produção diária realista de telhas de concreto.
- 11/11/2026
Uma máquina de corte pode processar painéis AAC de diferentes dimensões?
Como escolher a capacidade adequada para um misturador de pasta AAC? Conheça os fatores de dimensionamento e saiba como a capacidade do misturador contribui para uma produção flexível de painéis AAC.
- 10/11/2026
Como as linhas de AAC semiautomáticas e totalmente automáticas se comparam?
Como uma linha de AAC semiautomática se compara a uma totalmente automática? Compare custos, capacidade, mão de obra e manutenção para escolher a solução certa para sua fábrica.