¿Puede una máquina de corte manejar diferentes tamaños de paneles AAC?
Sí, una máquina de corte puede procesar distintos tamaños de paneles de hormigón celular curado en autoclave (AAC), siempre que su envolvente de corte, la disposición de los alambres y los equipos de manipulación cubran las dimensiones requeridas. La distinción importante está entre cambiar las dimensiones que una máquina puede cortar físicamente y cambiarlas de forma eficiente y repetible, sin dañar las armaduras ni el material sin curar.
Por tanto, la flexibilidad en cuanto al tamaño de los paneles es una característica de toda la línea de producción, no solo de la cortadora. Una máquina puede admitir varios patrones de corte, pero cambiar la longitud o el espesor del panel también puede requerir una jaula de armadura distinta, alambres reposicionados, nuevas recetas de corte y ajustes en los equipos de separación, curado o embalaje.
Qué significa «distintos tamaños de panel» para la máquina de corte
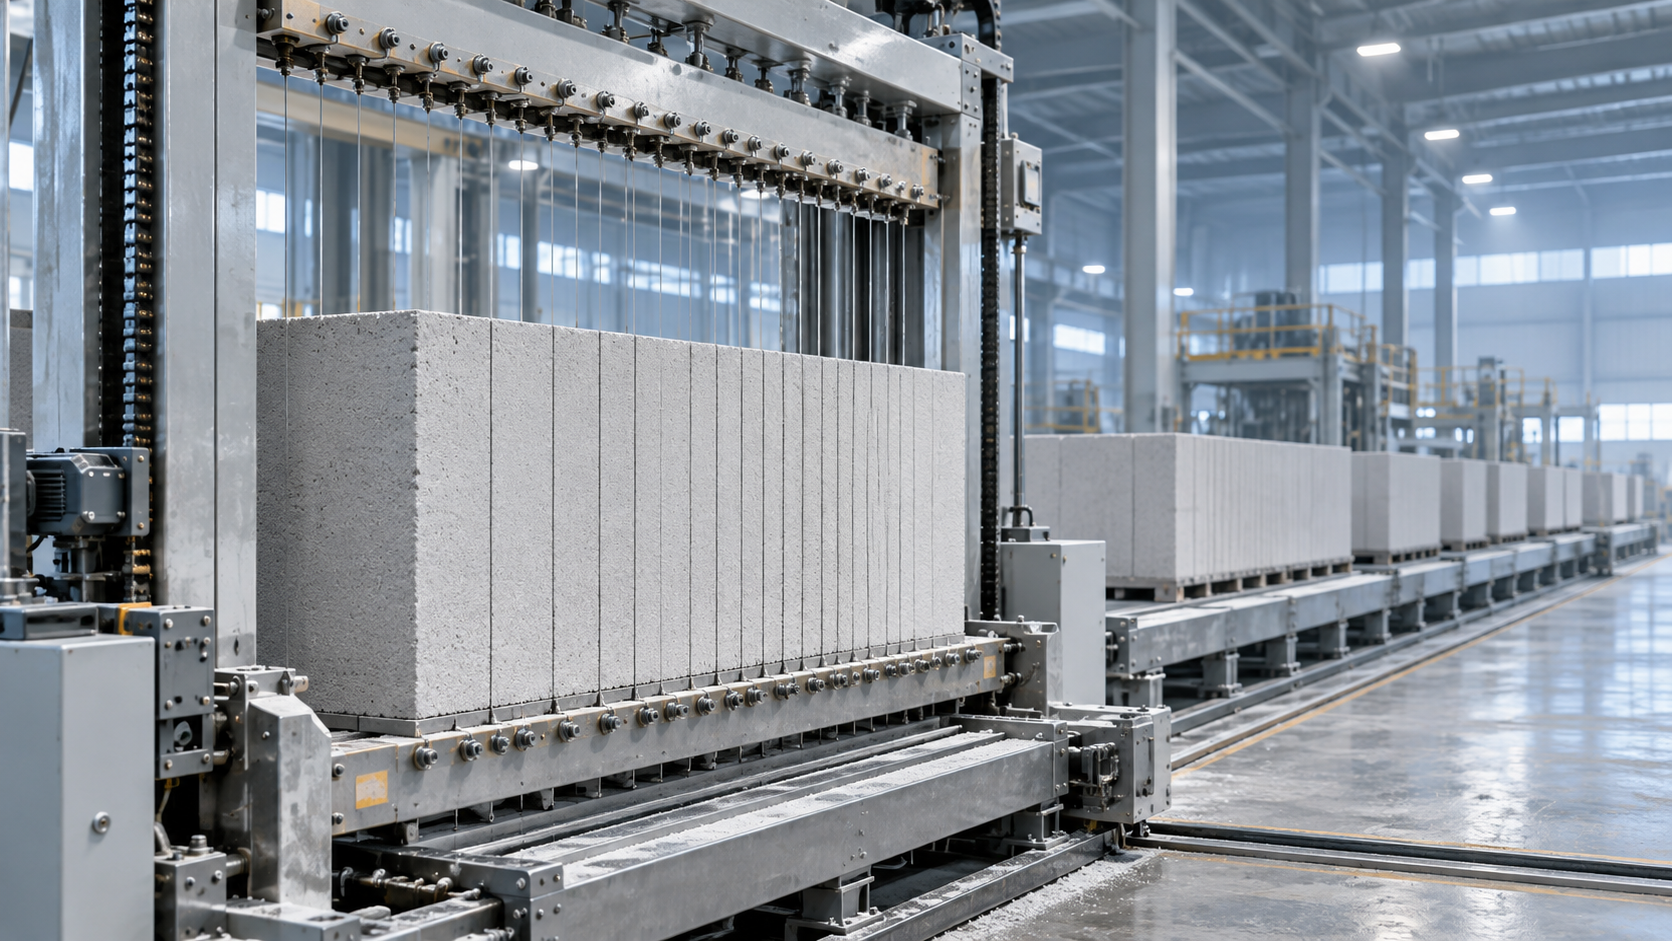
Por lo general, el bloque de AAC se corta después de adquirir suficiente resistencia en estado verde para conservar su forma, pero antes del curado en autoclave. Los alambres realizan cortes coordinados en distintas direcciones a través del bloque, creando unidades individuales que posteriormente se curan. El movimiento exacto del bloque, el bastidor de corte y los alambres depende del diseño de la línea.
No todas las dimensiones del panel se modifican de la misma manera. Una dimensión puede estar determinada por la distancia entre alambres paralelos, mientras que otra depende de la posición de un corte transversal o de cómo se presenta el bloque al sistema de corte. Antes de comparar máquinas, conviene relacionar la longitud, la anchura y el espesor del panel acabado con las direcciones de corte reales de cada línea propuesta. Términos como «corte horizontal» y «corte vertical» pueden referirse a disposiciones físicas distintas cuando el bloque se inclina durante la manipulación.
Por ejemplo, una máquina puede admitir varios espesores de panel cambiando la posición de los alambres, mientras que la longitud práctica del panel sigue limitada por las dimensiones del bloque y la disposición de los cortes transversales. Del mismo modo, un panel largo puede caber dentro de la longitud máxima anunciada de la cortadora y, aun así, superar la capacidad de un sistema de transferencia posterior. Una sola dimensión máxima no demuestra que todas las combinaciones de longitud, anchura y espesor sean viables.
La envolvente de corte establece el límite exterior
El punto de partida es el tamaño útil del bloque y la zona de corte permitida por la máquina. Estos determinan cómo se pueden distribuir los paneles requeridos dentro de un bloque, incluidos los materiales que se retiran de la parte superior, los laterales o los extremos. El tamaño nominal del molde no siempre coincide con la envolvente del producto acabado utilizable: las tolerancias de recorte y el estado de los bordes del bloque determinan qué material queda disponible.
Para cada tamaño de panel previsto, el plano de corte debe indicar cuántos paneles se obtienen de un bloque e identificar todos los sobrantes. Un plano que encaja geométricamente puede resultar poco atractivo si deja un sobrante grande, requiere un corte adicional o dificulta la separación de los paneles. Por el contrario, dos tamaños de panel que caben en el mismo bloque pueden tener rendimientos muy distintos.
Las dimensiones mínimas son tan importantes como las máximas. Los paneles delgados o estrechos pueden ser más sensibles a la desviación de los alambres, las vibraciones y los daños durante la manipulación. La separación teórica entre alambres de una máquina puede ser menor que la que el proveedor está dispuesto a garantizar para un panel armado de determinada longitud. Por ello, el intervalo aceptable debe evaluarse como una combinación de dimensiones, propiedades del material y diseño de la armadura, no como valores mínimos y máximos independientes.
El ajuste de los alambres determina la facilidad para cambiar de tamaño
Un sistema de corte puede ofrecer flexibilidad de varias maneras. Algunas máquinas utilizan soportes de alambre ajustables que se reubican para obtener un patrón distinto; otras utilizan bastidores intercambiables o sistemas de posicionamiento más automatizados. Todos estos métodos permiten producir varios tamaños, pero el tiempo y el trabajo necesarios para cambiar de uno a otro pueden variar considerablemente.
Conviene distinguir entre rango de ajuste y capacidad de cambio de formato. El rango de ajuste describe las posiciones en las que se pueden colocar los alambres. La capacidad de cambio de formato incluye los pasos necesarios para alcanzar esa posición, comprobarla y reanudar una producción estable. Estos pasos pueden incluir aislar la máquina, mover o sustituir alambres, ajustar la tensión, comprobar la alineación, cargar una receta de control e inspeccionar los primeros bloques cortados.
El posicionamiento automático no elimina todas las tareas de cambio de formato. El estado y la tensión de los alambres, así como la alineación del bastidor de corte, siguen afectando al resultado. Tampoco significa que un ajuste manual haga que una línea no sea adecuada: puede resultar económico cuando las series de producción son largas y el programa de tamaños cambia con poca frecuencia. La comparación pertinente debe tener en cuenta el tiempo de producción que se prevé perder y el riesgo para la calidad según la combinación real de productos.
Por ejemplo, una planta que produzca un solo espesor de panel durante varios días seguidos puede aceptar un procedimiento de ajuste más largo. Una línea que deba alternar entre espesores dentro de un mismo turno exige analizar más detenidamente el acceso para los ajustes, su repetibilidad y la disponibilidad de bastidores de corte preparados. El tiempo de cambio de formato debe medirse desde el último bloque aceptable de un tamaño hasta el primer bloque aceptable del siguiente, no solo por el tiempo necesario para mover los alambres.
La armadura cambia la cuestión de la compatibilidad
Los paneles de AAC suelen contener armaduras de acero protegidas contra la corrosión. La armadura debe colocarse de modo que se mantenga el recubrimiento de hormigón especificado después del corte y el curado. Una máquina que pueda cortar un patrón de bloques sin armar no es automáticamente adecuada para todos los patrones de paneles armados.
Cuando cambian las dimensiones del panel, también puede ser necesario cambiar la disposición de la jaula o la malla de armadura. Su longitud, anchura y posición en el molde, así como la distancia respecto de los planos de corte previstos, deben coincidir con el plano de corte. Si un alambre se cruza con una armadura cuando no debería hacerlo, el resultado puede ser un alambre dañado, una jaula desplazada o un producto rechazado. Incluso sin contacto directo, el desplazamiento de la armadura puede dejar un recubrimiento insuficiente o generar una calidad de panel irregular.
Por este motivo, la preparación de la armadura aguas arriba forma parte de la flexibilidad de tamaños. Una línea diseñada en torno a una sola geometría de jaula puede requerir dispositivos de posicionamiento o disposiciones de molde diferentes para otra. El proveedor de la cortadora y el del sistema de armadura deben trabajar a partir de los mismos planos de panel y del mismo plan de corte, especialmente cuando los equipos se adquieren por separado.
Las aberturas en los paneles, los componentes embebidos o los perfiles de borde especiales añaden otro nivel de complejidad. Pueden requerir un procesamiento independiente o herramientas específicas, en lugar de un simple cambio en la separación de los alambres. No debe suponerse que un sistema estándar de corte con alambres rectos pueda producir todos los detalles del producto acabado solo porque puede cortar las dimensiones generales del panel.
El estado del bloque en verde afecta a todos los cambios de tamaño
La precisión del corte depende de que el bloque llegue a la cortadora en condiciones adecuadas. Si está demasiado blando, los alambres y los movimientos de manipulación pueden deformar el material o desplazar la armadura. Si está demasiado duro, las fuerzas de corte pueden aumentar y los alambres pueden desviarse o romperse con mayor facilidad. Las condiciones de trabajo dependen de la mezcla, los parámetros del proceso, las dimensiones del bloque y el diseño del equipo.
Cambiar el patrón de corte no requiere necesariamente una mezcla nueva, pero conviene comprobar si una línea que produzca geometrías de panel muy distintas puede proporcionar una resistencia en estado verde constante para todos esos productos. Por ejemplo, los paneles delgados ofrecen menos margen para la deformación durante la separación y la transferencia. La uniformidad es importante tanto en todo el bloque como entre lotes: que una zona sea aceptable no garantiza que todos los paneles se corten y separen limpiamente.
La capacidad aguas arriba también debe mantener la línea de corte abastecida al ritmo previsto. Una pregunta práctica es: «¿Cómo elijo la capacidad adecuada para un mezclador de lechada de AAC?». La respuesta empieza por el volumen de lechada requerido por molde, el tiempo del ciclo de dosificación y el intervalo previsto entre liberaciones de moldes, teniendo en cuenta la capacidad útil del mezclador y el resto de la secuencia de dosificación y vertido. Un mezclador más grande, por sí solo, no garantiza una mayor producción si el vertido, la expansión, el corte o el curado son el cuello de botella. Del mismo modo, los cambios frecuentes en el volumen del bloque o del molde pueden afectar a la eficiencia de uso del mezclador.
La velocidad de corte no equivale a la producción de la línea
Un proveedor puede indicar el tiempo de un ciclo de corte o una capacidad de producción nominal, pero ninguna de estas cifras, por sí sola, muestra la producción con un programa mixto de paneles. La producción efectiva depende del número de paneles utilizables por bloque, el intervalo entre bloques, los cambios de formato, el material rechazado y las limitaciones de las etapas posteriores.
Un cálculo sencillo de planificación permite ver la diferencia. Supongamos que un plano de corte produce 20 paneles aceptables por bloque y que la línea completa 10 bloques durante un periodo de funcionamiento. La producción teórica de ese periodo es de 200 paneles antes de pérdidas. Si con otro tamaño de panel se obtienen 16 paneles por bloque, el mismo ritmo de bloques produce 160 paneles. La máquina no ha reducido su velocidad, pero sí ha cambiado el número de paneles producidos. Estas cifras son ilustrativas y no constituyen afirmaciones sobre el rendimiento de un equipo.
Las comparaciones suelen ser más claras si se considera tanto el volumen de los paneles acabados como su cantidad, ya que los tamaños varían. Ambas medidas deben analizarse junto con el área útil que necesitan los clientes. Todo cálculo de capacidad debe indicar si incluye las pérdidas por recorte, los cambios de formato previstos, las paradas de mantenimiento y los paneles rechazados; de lo contrario, las ofertas aparentemente comparables podrían basarse en supuestos distintos.
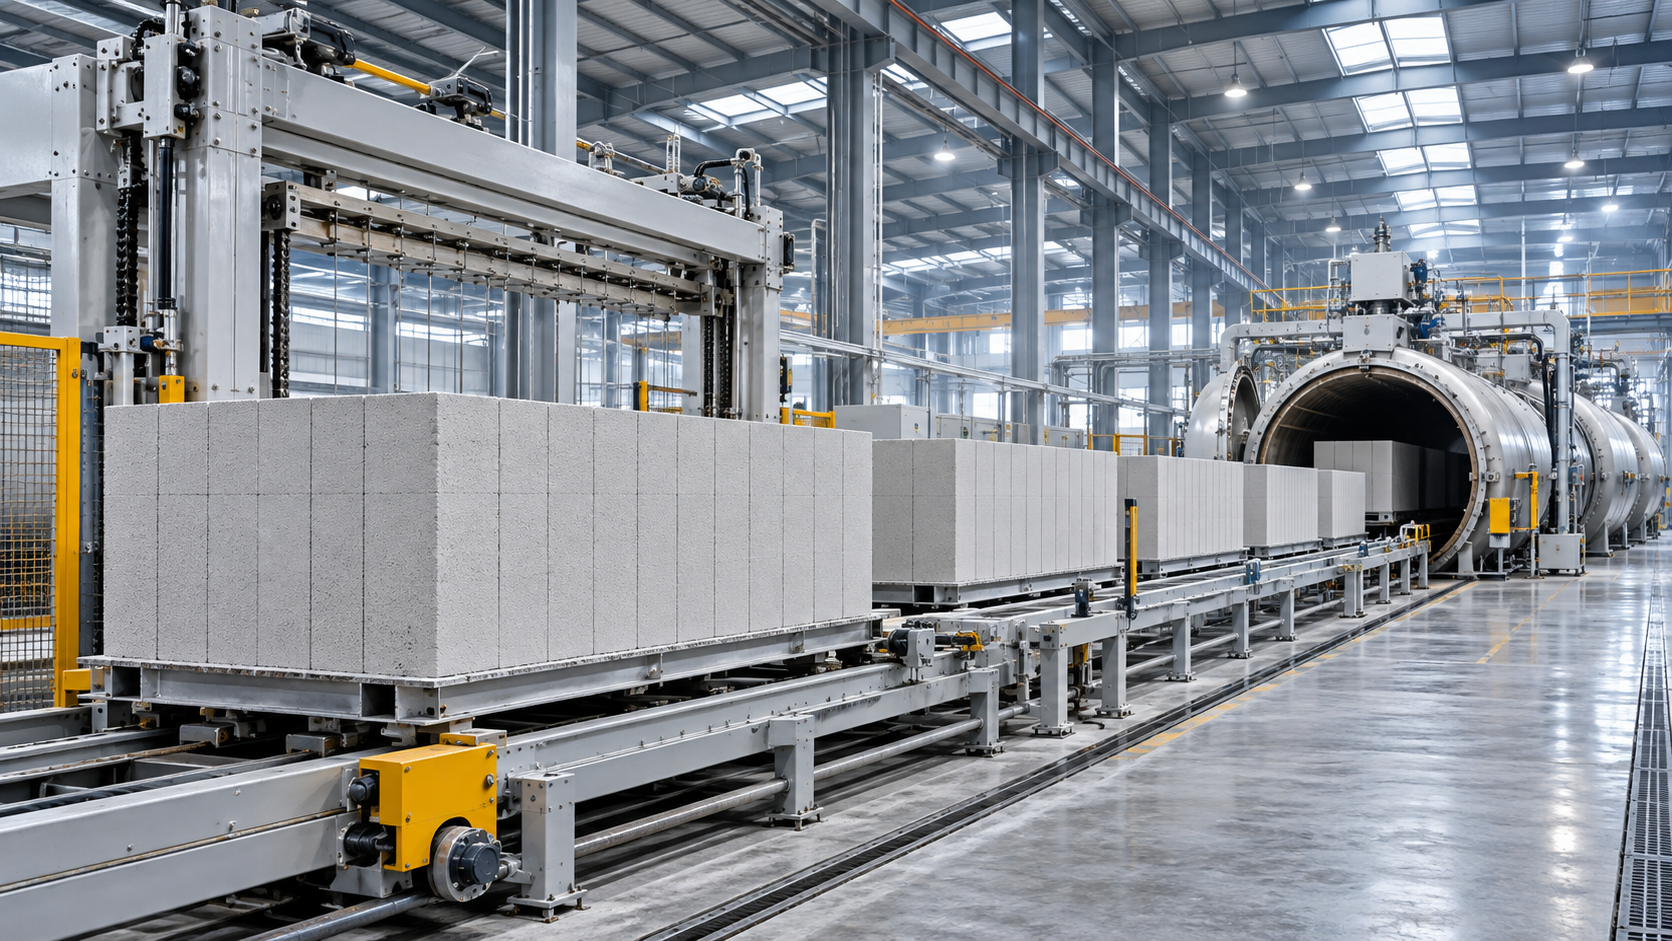
La manipulación posterior puede ser decisiva. Una máquina de corte puede procesar un panel largo y delgado, pero los equipos de elevación y separación deben sostenerlo sin que se doble o rompa de manera inaceptable. La disposición de los paneles también debe ser compatible con los bastidores de curado y el sistema de carga del autoclave de la planta. Tras el curado, los equipos de descarga, apilado y embalaje deben admitir la misma gama. El intervalo de tamaños utilizable de la línea queda limitado por la etapa menos flexible.
Qué debe definirse antes de especificar una máquina
En lugar de preguntar si una cortadora puede producir «varios tamaños», proporcione una matriz de productos con las longitudes, anchuras y espesores previstos de los paneles, incluidas las combinaciones que se espera producir de forma conjunta. Incluya los planos de armadura, las tolerancias dimensionales requeridas, los volúmenes de producción previstos y la frecuencia esperada de los cambios de tamaño.
Para cada tamaño representativo, solicite un plano propuesto del bloque y del corte que indique el número de paneles, los recortes, las posiciones de los alambres y las distancias de seguridad respecto de la armadura. Conviene prestar atención a los paneles más grandes y más pequeños, así como a los tamaños intermedios difíciles que generen un bajo rendimiento o requieran una disposición inusual de los alambres. La confirmación del proveedor debe abarcar las combinaciones completas de dimensiones, no solo los valores máximos y mínimos por separado.
Los detalles del cambio de formato deben definirse con el mismo nivel de precisión. Indique qué ajustes son automáticos, cuáles requieren trabajo manual, si se necesitan bastidores o dispositivos adicionales y cómo se comprueba el nuevo patrón antes de reanudar la producción completa. Si se ofrecen garantías de rendimiento, su alcance debe distinguir el tiempo de ciclo de la cortadora de la producción de toda la línea e indicar el producto, el bloque y las condiciones operativas en los que se basan las cifras.
Una sola máquina de corte es una opción sólida cuando la gama de paneles requerida se ajusta a un conjunto práctico de planos de corte y los equipos circundantes pueden admitir la misma gama. La base más sólida para tomar esa decisión no es la cantidad de tamaños que figuran en un folleto, sino una configuración de producción demostrada para los paneles que realmente se fabricarán.
Recomendar
 11-11-2026
¿Cuántas tejas de hormigón puede producir una máquina al día?
¿Puede una sola máquina de corte trabajar con paneles AAC de distintos tamaños? Descubra la respuesta y aprenda a calcular una producción diaria realista de tejas de hormigón.
- 11-11-2026
¿Puede una máquina de corte manejar diferentes tamaños de paneles AAC?
¿Cómo elegir la capacidad adecuada para una mezcladora de lechada AAC? Descubra los factores de dimensionamiento y cómo la capacidad de la mezcladora permite una producción flexible de paneles AAC.
- 10-11-2026
¿En qué se diferencian las líneas de producción de AAC semiautomáticas y totalmente automáticas?
¿Qué diferencias hay entre una línea de producción de AAC semiautomática y una totalmente automática? Compare los costos, la capacidad, la mano de obra y el mantenimiento para elegir la solución adecuada para su planta.