Может ли одна машина для резки обрабатывать панели из автоклавного газобетона (AAC) разных размеров?
Да, одна режущая машина может обрабатывать панели из автоклавного газобетона (AAC) разных размеров, если ее зона резки, расположение проволок и оборудование для перемещения изделий рассчитаны на требуемые габариты. Важно различать изменение размеров, которые машина физически способна резать, и изменение размеров с высокой эффективностью, повторяемостью и без повреждения арматуры или неотвердевшего материала.
Таким образом, гибкость по размерам панелей определяется всей производственной линией, а не только резательной машиной. Машина может поддерживать несколько схем резки, однако изменение длины или толщины панели также может потребовать другой арматурной каркасы, перемещения проволок, новых программ резки и настройки оборудования для разделения, твердения или упаковки.
Что означает «панели разных размеров» для резательной машины
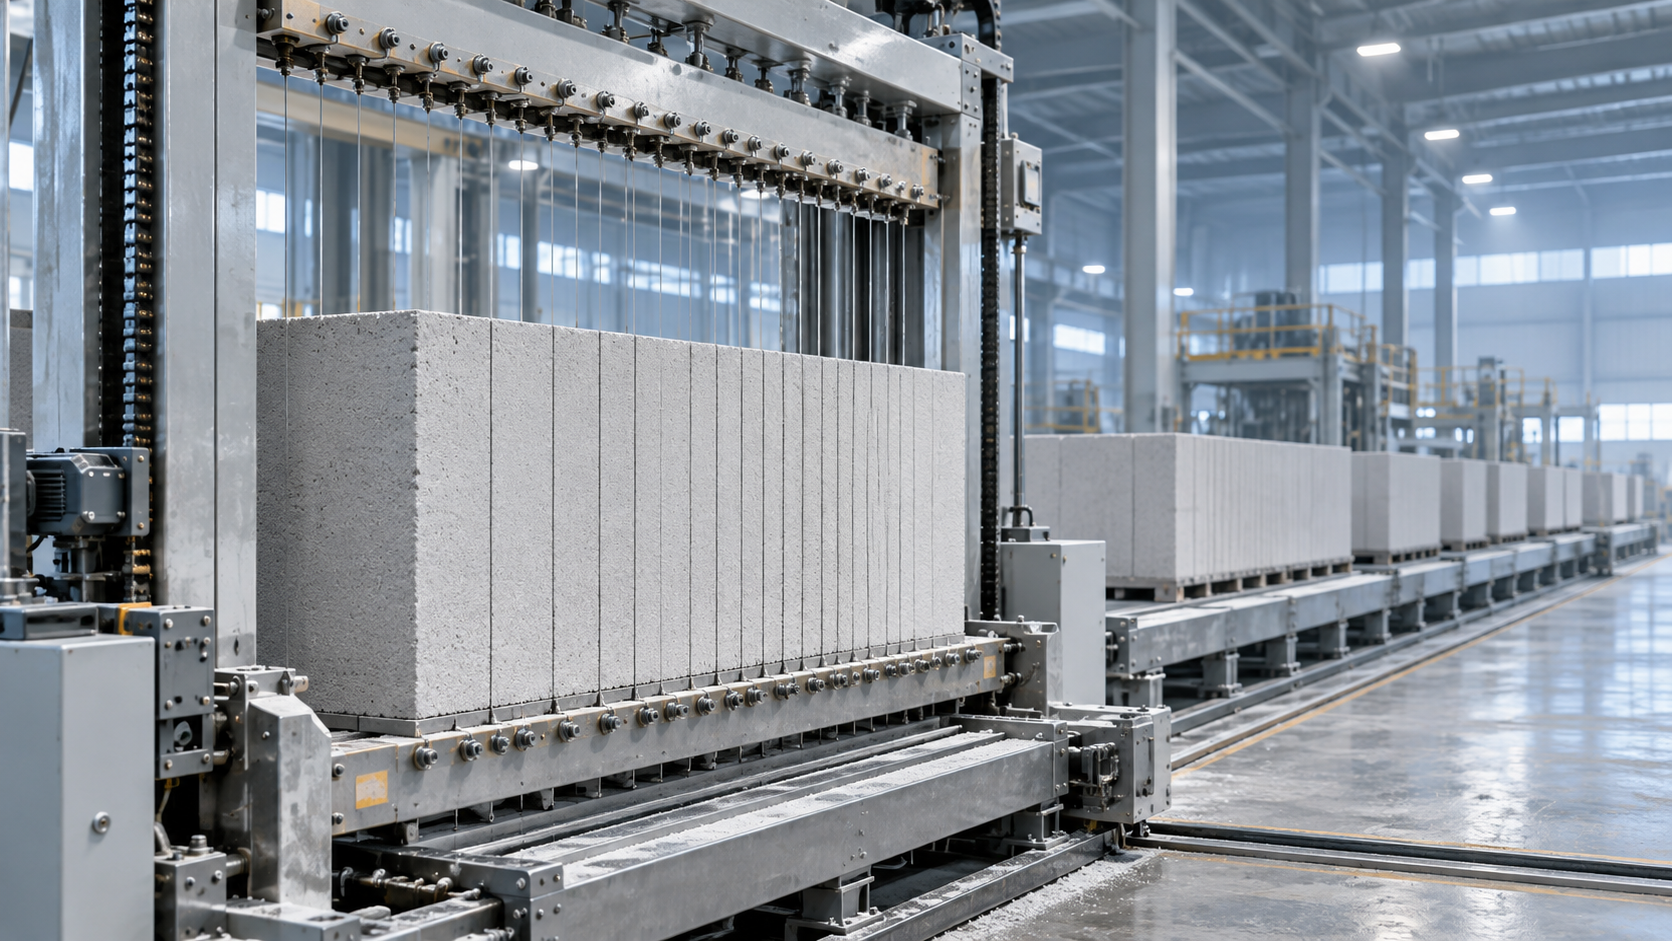
Газобетонный массив обычно разрезают после того, как он набрал достаточную прочность в сыром состоянии, чтобы сохранять форму, но до автоклавного твердения. Проволоки выполняют резы в согласованных направлениях, разделяя массив на отдельные изделия, которые затем подвергаются автоклавной обработке. Конкретная схема перемещения массива, режущей рамы и проволок зависит от конструкции линии.
Размеры панели изменяются по-разному. Один размер может определяться расстоянием между параллельными проволоками, а другой — положением поперечного реза или способом подачи массива в систему резки. Прежде чем сравнивать машины, полезно соотнести длину, ширину и толщину готовой панели с фактическими направлениями резки на каждой предлагаемой линии. Такие понятия, как «горизонтальный рез» и «вертикальный рез», могут обозначать разные физические схемы, если массив наклоняют при перемещении.
Например, машина может поддерживать различные значения толщины панели за счет изменения положения проволок, тогда как допустимая на практике длина панели ограничивается размерами массива и схемой поперечной резки. Аналогично, длинная панель может укладываться в заявленную максимальную длину резательной машины, но превышать возможности последующей системы перемещения. Одного максимального размера недостаточно, чтобы подтвердить возможность изготовления панелей при любой комбинации длины, ширины и толщины.
Внешние пределы задаются зоной резки
Начинать следует с полезного размера массива и допустимой зоны резки машины. Они определяют, как расположить требуемые панели в массиве с учетом материала, удаляемого сверху, по бокам или с торцов. Номинальный размер формы не обязательно совпадает с полезным габаритом готового изделия: на доступный материал влияют припуски на обрезку и состояние кромок массива.
Для каждого планируемого размера панели в схеме раскроя следует указать количество изделий, получаемых из одного массива, и все остаточные части. Геометрически подходящая схема все же может оказаться невыгодной, если остается большой отход, требуется дополнительный рез или панели трудно разделять. И наоборот, два размера панели, которые помещаются в один массив, могут давать существенно разный выход годной продукции.
Минимальные размеры не менее важны, чем максимальные. Тонкие или узкие панели могут быть более чувствительны к прогибу проволоки, вибрации и повреждениям при перемещении. Теоретически расстояние между проволоками машины может быть меньше, чем поставщик готов гарантировать для армированной панели определенной длины. Поэтому допустимый диапазон следует оценивать как сочетание размеров, свойств материала и конструкции арматуры, а не как независимые минимальные и максимальные значения.
От регулировки проволок зависит простота смены размеров
Режущая система может быть гибкой по-разному. В некоторых машинах применяются регулируемые держатели проволок, которые перемещают для получения другой схемы; в других используются сменные рамы или более автоматизированные системы позиционирования. Каждый вариант позволяет выпускать изделия разных размеров, но затраты времени и труда на переналадку могут существенно различаться.
Полезно различатьдиапазон регулировки и возможность переналадки. Диапазон регулировки показывает, в каких положениях можно установить проволоки. Возможность переналадки охватывает все действия, необходимые для перехода к этим настройкам, их проверки и возобновления стабильного производства. К таким действиям могут относиться отключение машины, перемещение или замена проволок, настройка натяжения, проверка выравнивания, загрузка программы управления и проверка первых разрезанных массивов.
Автоматическое позиционирование не отменяет все задачи при переналадке. На результат по-прежнему влияют состояние проволок, их натяжение и выравнивание режущей рамы. Ручная регулировка также не обязательно делает линию неподходящей: она может быть экономически целесообразной при длительных производственных циклах и редком изменении размеров. Сравнивать следует ожидаемые потери производственного времени и риск для качества с учетом фактического ассортимента изделий.
Например, предприятие, которое несколько дней подряд выпускает панели одной толщины, может принять более длительную процедуру регулировки. Если же линия должна переключаться между толщинами в течение одной смены, необходимо внимательнее оценить доступность узлов регулировки, повторяемость настроек и наличие заранее подготовленных режущих рам. Время переналадки следует отсчитывать от последнего годного массива одного размера до первого годного массива следующего размера, а не только по времени перемещения проволок.
Армирование меняет критерии совместимости
В панелях AAC обычно используется защищенная от коррозии стальная арматура. Ее необходимо расположить так, чтобы после резки и твердения сохранялся заданный защитный слой бетона. Машина, способная резать неармированные блоки по определенной схеме, автоматически не становится пригодной для любой схемы резки армированных панелей.
При изменении размеров панели может потребоваться изменить и арматурный каркас или расположение сетки. Их длина и ширина, положение в форме и расстояние до запланированных плоскостей реза должны соответствовать схеме раскроя. Если проволока пересекает арматуру там, где этого быть не должно, она может повредиться, каркас может сместиться, а изделие — оказаться бракованным. Даже без непосредственного контакта смещение арматуры может привести к недостаточному защитному слою или нестабильному качеству панелей.
Поэтому подготовка арматуры на предыдущих этапах производства является частью гибкости по размерам. Линии, спроектированной для каркаса одной геометрии, могут потребоваться другие позиционирующие приспособления или схемы форм. Поставщики резательной машины и системы армирования должны использовать одни и те же чертежи панелей и план резки, особенно если оборудование приобретается у разных поставщиков.
Отверстия в панелях, закладные элементы или специальные профили кромок усложняют задачу. Для их изготовления может потребоваться отдельная обработка или специальная оснастка, а не простое изменение расстояния между проволоками. Не следует полагать, что стандартная система резки прямыми проволоками способна сформировать все необходимые элементы только потому, что она может нарезать панель по габаритам.
Состояние массива-сырца влияет на каждое изменение размеров
Точность резки зависит от того, в каком состоянии массив поступает к резательной машине. Если он слишком мягкий, проволоки и перемещения могут деформировать материал или нарушить положение арматуры. Если он слишком твердый, возрастает усилие резки, а проволоки могут сильнее прогибаться или ломаться. Рабочее состояние зависит от состава смеси, параметров процесса, размеров массива и конструкции оборудования.
Изменение схемы резки не обязательно требует нового состава смеси, однако для линии, выпускающей панели существенно различной геометрии, следует проверить, способна ли она обеспечивать стабильную прочность массива-сырца для всех видов продукции. Например, тонкие панели оставляют меньше запаса на деформацию при разделении и перемещении. Стабильность важна как для всего массива, так и для разных партий: соответствие требованиям одного участка не гарантирует чистую резку и разделение каждой панели.
Производительность предшествующих этапов также должна обеспечивать подачу материала на линию резки с предусмотренной скоростью. Практический вопрос: «Как выбрать смеситель для шлама AAC нужной производительности?» Ответ начинается с расчета объема шлама на одну форму, продолжительности цикла дозирования и планового интервала распалубки, с учетом полезной вместимости смесителя и остальных операций дозирования и заливки. Сам по себе более вместительный смеситель не гарантирует увеличения выпуска, если узким местом являются заливка, вспучивание, резка или твердение. Кроме того, частое изменение объема массива или формы может влиять на эффективность использования смесителя.
Скорость резки — не то же самое, что производительность линии
Поставщик может указать продолжительность цикла резки или номинальную производительность, однако ни один из этих показателей сам по себе не отражает выпуск при переменном ассортименте панелей. Фактическая производительность зависит от количества годных панелей на один массив, интервалов между массивами, переналадок, брака и ограничений на последующих этапах.
Простой расчет для планирования помогает увидеть разницу. Предположим, что по схеме раскроя из одного массива получается 20 годных панелей, а за рабочий период линия обрабатывает 10 массивов. Теоретический выпуск за этот период составит 200 панелей без учета потерь. Если при другом размере панели из одного массива получается 16 изделий, то при той же скорости обработки массивов выпуск составит 160 панелей. Машина не стала работать медленнее, но количество выпущенных панелей изменилось. Эти цифры приведены в качестве примера и не являются показателями производительности оборудования.
Сравнение часто становится нагляднее, если учитывать не только количество панелей, но и их суммарный объем, поскольку размеры панелей различаются. Оба показателя следует сопоставлять с полезной площадью, необходимой заказчикам. В каждом расчете производительности нужно указывать, учтены ли потери на обрезку, плановые переналадки, остановки на техническое обслуживание и бракованные панели; иначе на первый взгляд сопоставимые предложения могут основываться на разных допущениях.
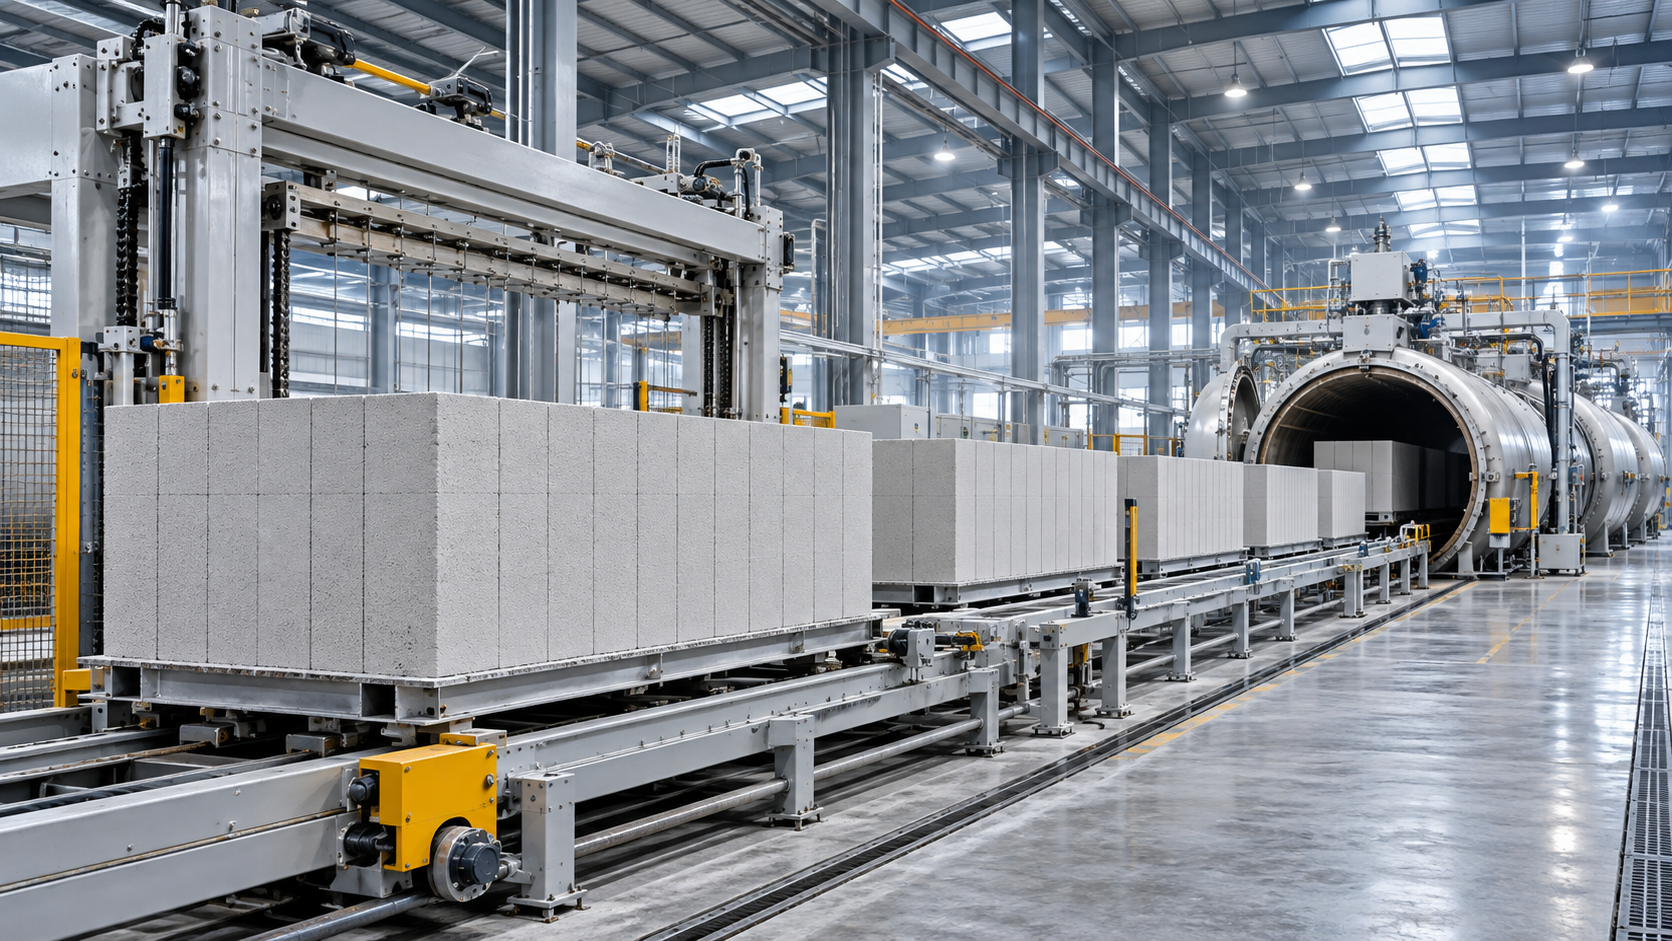
Решающим фактором может стать оборудование для дальнейшего перемещения изделий. Резательная машина может обработать длинную тонкую панель, но подъемное и разделительное оборудование должно поддерживать ее без недопустимого изгиба или поломки. Расположение панелей также должно соответствовать транспортным устройствам для твердения и системе загрузки автоклава, используемым на предприятии. После твердения оборудование для выгрузки, штабелирования и упаковки должно поддерживать тот же диапазон размеров. Полезный диапазон размеров всей линии ограничивается наименее гибким ее участком.
Что следует определить до выбора одной машины
Вместо вопроса о том, может ли резательная машина выпускать «панели разных размеров», предоставьте матрицу продукции с планируемыми длиной, шириной и толщиной панелей, включая сочетания размеров, которые предполагается производить одновременно. Приложите чертежи армирования, требования к допускам размеров, плановые объемы производства и ожидаемую частоту переналадки.
Для каждого репрезентативного размера запросите предлагаемую схему расположения панелей в массиве и резки с указанием количества панелей, обрезки, положения проволок и расстояния до арматуры. Особого внимания требуют панели наибольшего и наименьшего размеров, а также неудобные промежуточные размеры, при которых выход продукции низок или требуется необычная схема расположения проволок. Подтверждение поставщика должно охватывать полные комбинации размеров, а не только отдельные максимальные и минимальные значения.
Требования к переналадке следует определить столь же конкретно. Укажите, какие настройки выполняются автоматически, какие требуют ручного труда, нужны ли дополнительные рамы или приспособления и как проверяется новая схема до возобновления полноценного производства. Если предлагаются гарантии производительности, в них следует четко различать продолжительность цикла резки и производительность всей линии, а также указывать изделия, массив и рабочие условия, для которых действуют эти показатели.
Выбор одной резательной машины обоснован, если требуемый диапазон размеров панелей обеспечивается практичным набором схем резки, а окружающее оборудование поддерживает тот же диапазон. Наиболее надежное основание для такого решения — не количество размеров, перечисленных в рекламном буклете, а подтвержденная схема производства для панелей, которые будут выпускаться фактически.
Рекомендуем
 Nov 11, 2026
Сколько бетонной черепицы может производить машина в день?
Может ли одна резательная машина обрабатывать панели из автоклавного газобетона разных размеров? Узнайте ответ и о том, как рассчитать реалистичный суточный объем производства бетонной черепицы.
- Nov 11, 2026
Может ли одна машина для резки обрабатывать панели из автоклавного газобетона (AAC) разных размеров?
Как выбрать подходящую производительность смесителя суспензии для AAC? Узнайте, какие факторы влияют на выбор, и как производительность смесителя обеспечивает гибкость производства панелей AAC.
- Nov 10, 2026
Чем отличаются полуавтоматические и полностью автоматические линии AAC?
Чем полуавтоматическая линия AAC отличается от полностью автоматической? Сравните затраты, производительность, трудозатраты и техническое обслуживание, чтобы выбрать подходящее решение для вашего завода.