كم يستغرق التدريب الفني لمصنع AAC؟
يمتد التدريب الفني لمصنع الخرسانة الخلوية المعالجة بالأوتوكلاف (AAC) عادةً من فحوصات المعدات الأولى وحتى الفترة المبكرة من الإنتاج المستقر، بدلاً من أن ينتهي بعد جلسة صفية قصيرة. بالنسبة لخط إنتاج بسيط مع فريق إنتاج ذي خبرة، يمكن إكمال التعليمات التشغيلية الأساسية بسرعة نسبية. أما التركيب الجديد، أو الخط عالي الأتمتة، أو المواد الخام غير المألوفة، أو الفريق ذي الخبرة المحدودة في الخرسانة الخلوية المعالجة بالأوتوكلاف، فيتطلب فترة تعلم أطول في الموقع. ولا تتمثل نقطة النهاية الفعلية في حضور التدريب، بل في المرحلة التي يستطيع فيها المصنع التشغيل بأمان، والإنتاج ضمن نطاق الكثافة والمقاومة المطلوب، والاستجابة بصورة صحيحة عند تغير ظروف العملية.
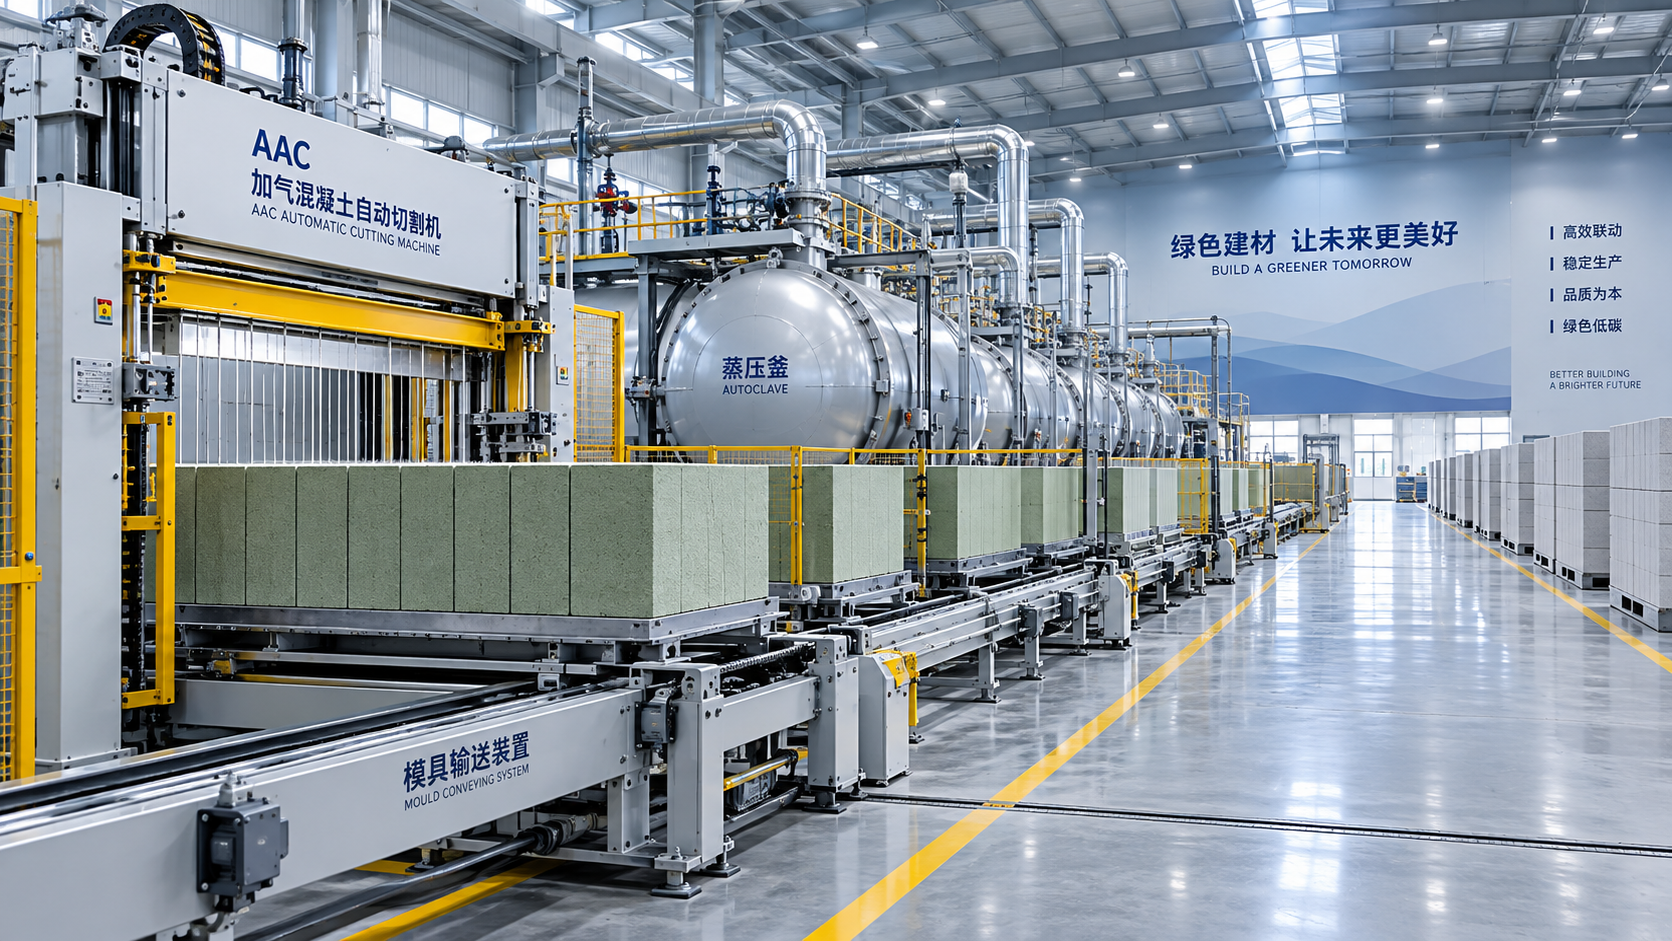
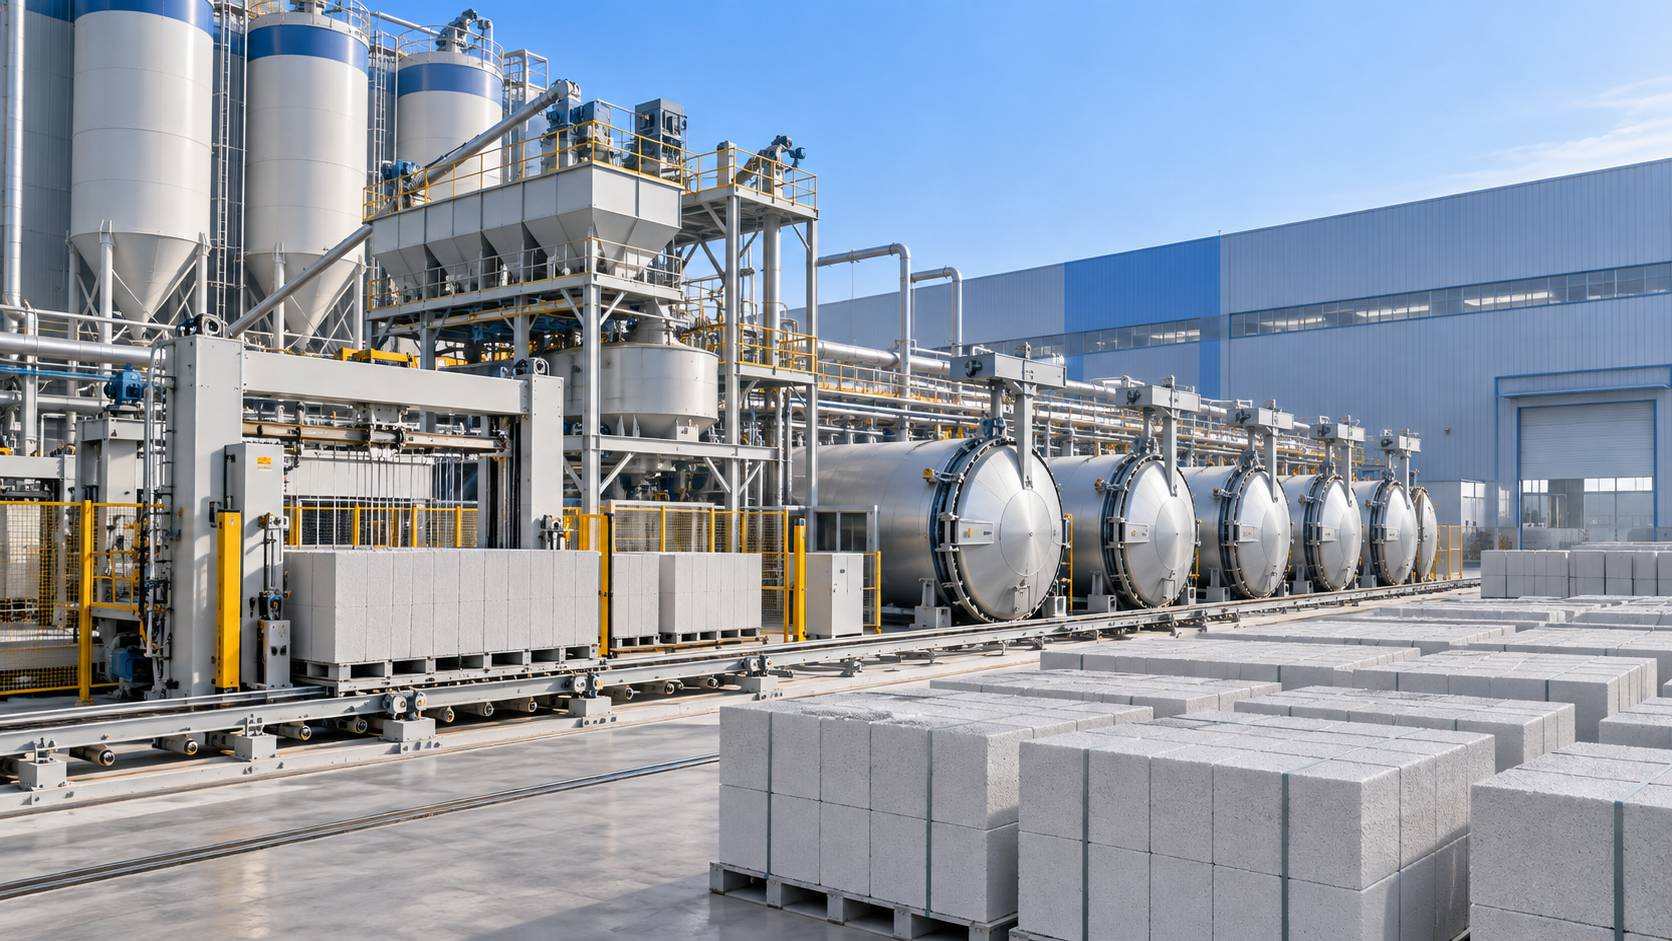
يربط إنتاج AAC بين إعداد المواد الخام، وخلط المعلق، والصب، والمعالجة الأولية، والقطع، والمعالجة بالأوتوكلاف، والمناولة، وفحص المنتج النهائي. وتتأثر مدة التدريب بعدد هذه المراحل التي تتم آلياً، وحجم أعمال التشغيل التجريبي المتبقية، وما إذا كانت المعدات تُدخل إلى عملية قائمة لمنتجات الخرسانة أو إلى منشأة جديدة بالكامل. قد يكون الخط مركباً ميكانيكياً، ومع ذلك يحتاج إلى تدريب عملي كبير قبل أن يصبح جاهزاً لإنتاج تجاري متكرر.
يتكون التدريب عادةً من عدة مراحل
تبدأ المرحلة الأولى أثناء فحص التركيب وما قبل التشغيل التجريبي. يراجع الفنيون تخطيط المعدات، والتوصيلات الكهربائية، والأنابيب، ونقاط التزييت، وأقفال الحماية، وإيقافات الطوارئ، وتسلسل بدء وإيقاف الآلات الرئيسية. غالباً ما يُغفل هذا العمل عند مناقشة وقت التدريب، إلا أنه يحدد ما إذا كان التدريب اللاحق على الإنتاج يمكن أن يتقدم دون انقطاعات متكررة. فلا يمكن تدريب العاملين على الخلاط أو خزان المعلق أو نظام تدوير القوالب أو آلة القطع أو الأوتوكلاف بمعزل عن غيره عندما لا تكون وصلته السابقة أو اللاحقة جاهزة.
بعد التأكد من الآلات المنفردة، ينتقل التدريب إلى التشغيل الجاف. تُشغّل الناقلات، وأجهزة نقل القوالب، وآليات الإمالة، وإطارات القطع، وتسلسلات التحكم من دون معلق إنتاجي أو كتلة خضراء. ويتيح التشغيل الجاف لفنيي الصيانة وموظفي غرفة التحكم فرصة تعلم الحركة الطبيعية، ومواضع الحدود، ورسائل الإنذار، وإجراءات إعادة الضبط، وقواعد الوصول الآمن. كما يكشف عن مشكلات التركيب مثل عدم المحاذاة، أو ارتخاء المستشعرات، أو حدود الحركة غير الصحيحة، أو عدم كفاية الخلوص حول نقاط الخدمة. ويوفر تصحيح هذه المشكلات قبل إدخال المواد الوقت خلال المراحل الأكثر حساسية.
تستخدم المرحلة التالية مواد الإنتاج الفعلية. وهنا تصبح المدة أقل قابلية للتنبؤ، لأن جودة AAC تحكمها تفاعلات ظروف العملية. يجب تحضير رمل السيليكا أو المواد السيليسية الأخرى بدرجة نعومة مناسبة؛ ويجب معايرة الجير والأسمنت والجبس عند استخدامه والماء ومسحوق أو معجون الألومنيوم باستمرار؛ كما يجب أن يصل المعلق إلى القالب في ظروف متحكم بها من حيث الحرارة والسيولة. ويحتاج الفريق إلى رؤية كيف يؤثر التعديل البسيط في التمدد، وسلوك المعالجة الأولية، ومقاومة القطع، وجودة البلوك النهائية.
يستمر التدريب عبر عدة دورات إنتاج إلى أن يتمكن الخط من الحفاظ على إيقاع موثوق. وغالباً ما تستخدم الدفعات المبكرة لتحسين المعلمات بدلاً من إظهار أقصى إنتاجية. فالكتلة الخضراء التي تتمدد بصورة غير متساوية، أو تنهار عند الحافة، أو تلتصق بالقالب، أو تتمزق أثناء القطع، تقدم معلومات عملية لا يستطيع أي دليل تشغيل نقلها بالكامل. وتعتمد الاستجابة الصحيحة على موضع بدء الانحراف. فزيادة سرعة القطع لن تحل مشكلة البنية الضعيفة للكتلة الخضراء الناتجة عن عدم استقرار درجة حرارة المعلق أو وقت تمدد غير مناسب.
ما الذي يغير إجمالي فترة التدريب؟
من المفاهيم الخاطئة الشائعة أن المستوى الأعلى من الأتمتة يقلص التدريب دائماً. قد تقلص الأتمتة التشغيل الروتيني بعد استقرار العملية، لكنها لا تلغي الحاجة إلى فهم العملية. فنظام الخلط الآلي سيكرر الوصفة بدقة فقط عندما تتوافق الوصفة مع محتوى الرطوبة الفعلي وخصائص المواد الخام والكثافة المطلوبة. وإذا تغيرت رطوبة الرمل، فقد لا تؤدي إضافة الماء الاسمية إلى الحالة نفسها للمعلق. ويجب أن يعرف الموظفون ما إذا كان الانحراف ناتجاً عن الوزن أو حالة المادة أو الخلط أو درجة الحرارة أو إعداد التحكم قبل تغيير الوصفة.
يتداخل التشغيل التجريبي والتدريب، لكنهما ليسا الشيء نفسه
يتحقق التشغيل التجريبي من أن المعدات المركبة تؤدي وظائفها المقصودة. أما التدريب فينقل القدرة على تشغيل تلك المعدات وفحصها وضبطها وصيانتها في الظروف العادية وغير العادية. وينبغي أن يتداخل النشاطان لأن أفضل تعلم يحدث أثناء ضبط الإعدادات الفعلية. ومع ذلك، لا ينبغي التعامل معهما باعتبارهما قابلين للاستبدال.
على سبيل المثال، قد تكمل آلة القطع تسلسل حركتها بصورة صحيحة أثناء التشغيل التجريبي. وينبغي أن يغطي التدريب أيضاً كيفية التحقق من شد الأسلاك، وتحديد سلك قطع تالف أو ملوث، ومحاذاة الكتلة قبل القطع، وتنظيف الإطار بأمان، وتمييز ما إذا كانت العيوب ناتجة عن نظام القطع أو عن عدم كفاية المعالجة الأولية. قد تبدو الحافة المتشققة في البلوك النهائي مشكلة قطع، بينما قد يكون السبب الكامن انخفاض مقاومة الكتلة الخضراء أو سوء فصل القالب أو المناولة المفاجئة قبل أن تصبح الكتلة جاهزة.
يتطلب تشغيل الأوتوكلاف التمييز نفسه. فلا يكفي بدء دورة البخار. يحتاج العاملون إلى فهم ترتيب التحميل، وإدارة المكثفات، وفحوصات إحكام الباب، واتجاهات الضغط ودرجة الحرارة، وزيادة الضغط وخفضه بصورة مضبوطة، وعواقب تنفيذ إجراءات الفتح بشكل غير صحيح. يجب أن تتبع العملية تعليمات التشغيل المعتمدة للمصنع ومتطلبات السلامة الخاصة بالمعدات. ويجب أن يوضح التدريب الحالات التي تتطلب إيقاف الدورة وتصعيد المشكلة بدلاً من محاولة إجراء تصحيح مرتجل.
المهارات التي ينبغي إثباتها قبل اعتبار التدريب مكتملاً
ينبغي أن يستند الإكمال إلى الكفاءة المثبتة عبر سلسلة الإنتاج. فقد يكون الشخص قادراً على بدء تشغيل الخلاط، لكنه يظل غير قادر على تشخيص سبب انحراف الكثافة النهائية أو زيادة فاقد القطع. ومن الأكثر فائدة تأكيد المهام العملية بدلاً من الاعتماد على جدول زمني ثابت وحده.
- تحضير دفعات المواد الخام والتحقق منها، بما في ذلك دقة الوزن، واتساق المعلق، ودرجة حرارة المواد، وحالة معدات مناولة مضاف الألومنيوم.
- تشغيل نظام التحكم عبر بدء التشغيل، والإنتاج الروتيني، والإيقاف المخطط، والاستعادة بعد إنذار غير حرج من دون تجاوز أقفال الحماية.
- تقييم جاهزية المعالجة الأولية بناءً على حالة الكتلة الفعلية، وليس على الوقت المنقضي فقط، لأن الظروف المحيطة وسلوك المعلق قد يغيران فترة الانتظار المطلوبة.
- ضبط أبعاد القطع، وفحص الأسلاك والأدلة، والتحكم في نقل القالب والكتلة، وفصل عيوب القطع عن عيوب العملية السابقة.
- اتباع إجراءات تحميل الأوتوكلاف ودورة البخار والتفريغ والعزل، مع التعرف على حالات الضغط أو المكثفات أو الإحكام أو الأبواب غير الطبيعية.
- تنفيذ التزييت والتنظيف وفحوصات الإحكام والفحوصات المخططة بانتظام، بحيث يُكتشف التآكل قبل أن يتسبب في توقف غير مخطط له.
تُعد النقطة الأخيرة مهمة بصفة خاصة للمصانع التي تنتقل من التشغيل التجريبي إلى الإنتاج المستمر. إذ تضع إجراءات الصيانة الأولى خط الأساس لحالة المحامل والسلاسل والمخفضات والمكونات الهيدروليكية والمستشعرات والصمامات والآليات المتحركة. ومن دون خط أساس، يمكن بسهولة اعتبار التدهور التدريجي سلوكاً طبيعياً للآلة إلى أن يوقف عطل في النقل أو مشكلة في المحاذاة الخط.
لماذا تطيل المواد الخام غالباً مدة التعليمات العملية
تُخطط جداول التدريب أحياناً حول المعدات وحدها، رغم أن AAC يتأثر بشدة بتباين المواد الخام. تؤثر نعومة الرمل، ومحتوى المواد الصلبة في المعلق، وتفاعلية الجير، ودرجة حرارة الماء، وحالة عامل الرغوة أو مضاف الألومنيوم في كيفية تمدد المادة وتصلبها. وقد تحتاج الوصفة التي تعمل جيداً مع مصدر مواد واحد إلى تعديل بعد تغير الرطوبة أو توزيع الجسيمات أو ظروف التخزين.
هذا لا يعني أن كل تغيير يتطلب إعادة تصميم العملية. بل يعني أن الفريق يحتاج إلى منهج منضبط لمقارنة المدخلات والنتائج. عندما تتغير الكثافة، لا ينبغي أن تكون الاستجابة الأولى هي تغيير عدة إعدادات في وقت واحد. يجب تأكيد أوزان الدفعة الفعلية، ورطوبة المادة، ووقت الخلط، ودرجة حرارة المعلق، وجرعة المضاف، وحالة القالب، وبيئة المعالجة الأولية. فقد يؤدي تغيير عدة متغيرات معاً إلى إخفاء السبب الأصلي وجعل تفسير الدفعة التالية أكثر صعوبة.
ينبغي أن يربط تدريب الجودة أيضاً نتائج الاختبارات بملاحظات الإنتاج. فالكثافة الجافة، ومقاومة الضغط، ودقة الأبعاد، والمظهر، وبنية المسام الداخلية ليست بنود جودة معزولة. قد يبدأ عيب سطحي من تجهيز القالب؛ وقد يعكس التباين في الأبعاد محاذاة القطع أو استقرار الكتلة الخضراء؛ وقد تتطلب المقاومة المنخفضة فحص إعداد المواد والخلط وظروف الأوتوكلاف معاً. وتكمن قيمة التدريب المبكر في أن هذه العلاقات تصبح واضحة قبل أن يستقر المصنع على روتين يكرر عيوباً يمكن تجنبها.
افصل التعليمات حسب المسؤوليات مع إبقاء عمليات التسليم واضحة
لا يحتاج موظفو غرفة التحكم وموظفو العملية الرطبة وموظفو منطقة القطع ومشغلو الأوتوكلاف وموظفو المختبر وفنيو الصيانة إلى تعليمات متطابقة. يحتاج كل دور إلى تفاصيل كافية للقرارات المتخذة في محطته. ومع ذلك، يجب أن تظل عمليات التسليم واضحة. تحتاج منطقة القطع إلى الإبلاغ عن سلوك غير معتاد للكتلة بطريقة تدعم تحليل السبب الجذري في المراحل السابقة. كما يجب الإبلاغ عن أعمال الصيانة على مستشعر أو مشغل قبل استئناف الإنتاج الآلي. وينبغي أن تصل نتائج الجودة إلى الأشخاص القادرين على ضبط الجزء المعني من العملية.
يفيد التدريب المتبادل في الوعي الأساسي، ولا سيما لإجراءات بدء التشغيل وإيقافه، لكنه لا ينبغي أن يطمس المساءلة. تتطلب التدخلات المعقدة في اللوحات الكهربائية أو معدات الضغط أو أنظمة الرفع أو معدات القطع المتحركة أفراداً مخولين وإجراء العزل المعمول به. ومن الأفضل استثمار وقت التدريب في بناء مسارات تصعيد واضحة بدلاً من تشجيع الأشخاص على العمل خارج نطاق كفاءتهم المحددة.
مؤشرات تدل على الحاجة إلى مزيد من وقت التدريب
قد يحتاج المصنع إلى تشغيل إضافي تحت الإشراف عندما يتكرر الإنذار نفسه دون سبب موثق، أو تتغير الوصفات بالتجربة والخطأ، أو لا يمكن ربط سجلات الجودة بظروف الدفعات، أو يُؤجل التنظيف والفحص الروتينيان للحفاظ على استمرار الإنتاج. لا تمثل هذه مجرد فجوات إدارية، بل تشير إلى أن العملية لم تُفهم بعد بالقدر الكافي للحفاظ على استقرارها عند حدوث التباين الطبيعي.
ومن علامات التحذير الأخرى خط يبدو سلساً فقط في وجود فني التشغيل التجريبي. ويتمثل الاختبار في ما إذا كان فريق الموقع يستطيع شرح معلمات الإنتاج الحالية، وتحديد الحدود التي يمكنه ضمنها ضبطها، وتقرير متى تتطلب المشكلة مراجعة فنية. يعتمد التشغيل المستقر على هذا التقدير أكثر من اعتماده على القدرة على الضغط على زر البدء الصحيح.
لذلك ينبغي جدولة التدريب الفني لمصنع AAC باعتباره نقلاً مرحلياً للقدرة التشغيلية: التعرف على المعدات، والتشغيل الجاف، وتجارب المواد، وتأكيد المعلمات، وتقييم الجودة، ونوبات عمل مستقلة تحت الإشراف. يختلف الوقت الفعلي الدقيق، لكن معيار الإكمال يظل عملياً وقابلاً للملاحظة: عمل آمن، وإنتاج مضبوط، وتعديلات قابلة للتتبع، وفريق قادر على صيانة الخط دون التعامل مع كل انحراف في العملية بوصفه حالة طوارئ.
التالية:لا يوجد المزيد من المحتوى
يوصي
 05-10-2026
كم يستغرق التدريب الفني لمصنع AAC؟
كم يستغرق التدريب الفني لمصنع AAC عادةً؟ تعرّف على مراحل التدريب، وعوامل التشغيل التجريبي، والمهارات الأساسية اللازمة لإنتاج آمن ومستقر.
- 04-10-2026
ما الذي يجب تضمينه في تقرير تخطيط مصنع AAC؟
ما الذي يجب تضمينه في تقرير تخطيط مصنع AAC؟ استكشف الطاقة الإنتاجية والتخطيط والمواد الخام والمعدات والمرافق والتكاليف والمخاطر لإنشاء مصنع AAC ناجح.
- 15-09-2026
قائمة صيانة آلة تصنيع الطوب الأوتوماتيكية: منع التوقف عن العمل في المناخات عالية الرطوبة
صيانة آلة تصنيع الطوب الأوتوماتيكية في المناخات عالية الرطوبة؟ اكتشف قائمتنا الخاصة بالمناخ لمنع التوقفات المكلفة عن العمل — والمثبتة فعاليتها في جنوب شرق آسيا والهند والمناطق الاستوائية.