ما المشكلات الشائعة التي تحدث أثناء تشغيل مصنع AAC؟
ما المشكلات التي تحدث عادةً أثناء تشغيل مصنع AAC؟
يُعد تشغيل مصنع AAC المرحلة التي ينتقل فيها خط الإنتاج من رسومات التركيب وقوائم المعدات إلى ظروف التصنيع الفعلية. وهي أيضاً المرحلة التي تصبح فيها الانحرافات الصغيرة ظاهرة. فقد يعمل الخلاط بسلاسة دون حمل، لكنه قد يتصرف بشكل مختلف عند معالجة الملاط. وقد تُظهر آلة القطع، التي تبدو مركبة بشكل صحيح، انحرافاً في الأبعاد عند تغير كثافة الكعكة الخضراء. وقد يصل نظام الأوتوكلاف إلى الضغط المطلوب، ومع ذلك ينتج معالجة غير متجانسة بسبب عدم استقرار إزالة المكثفات أو توزيع البخار.
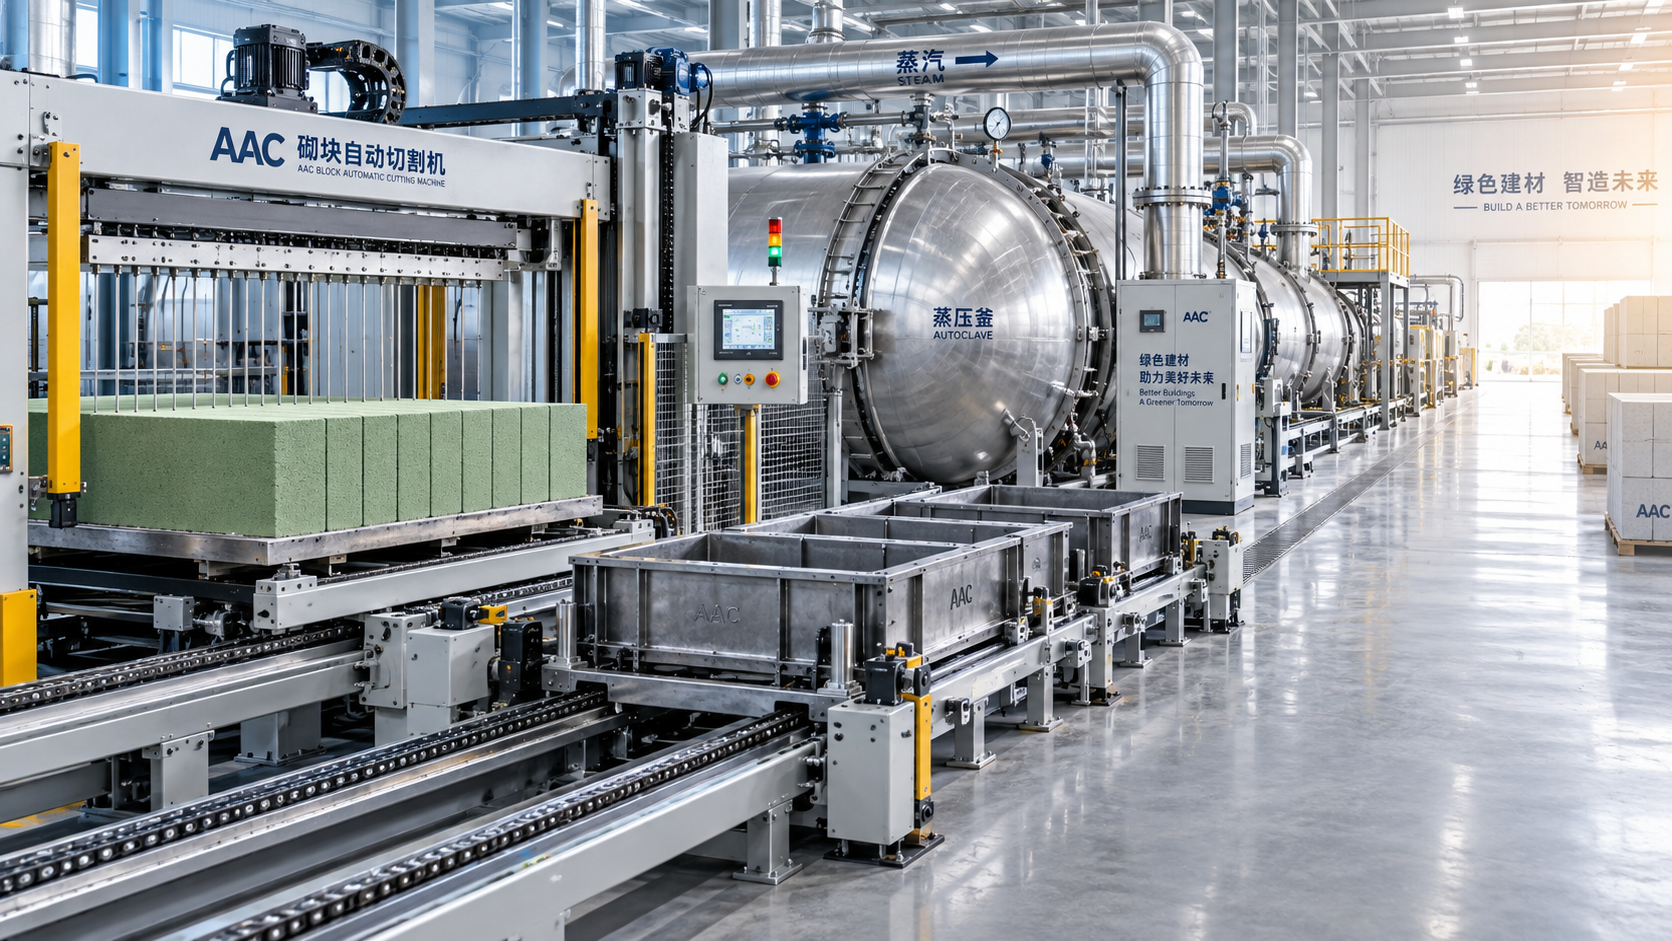
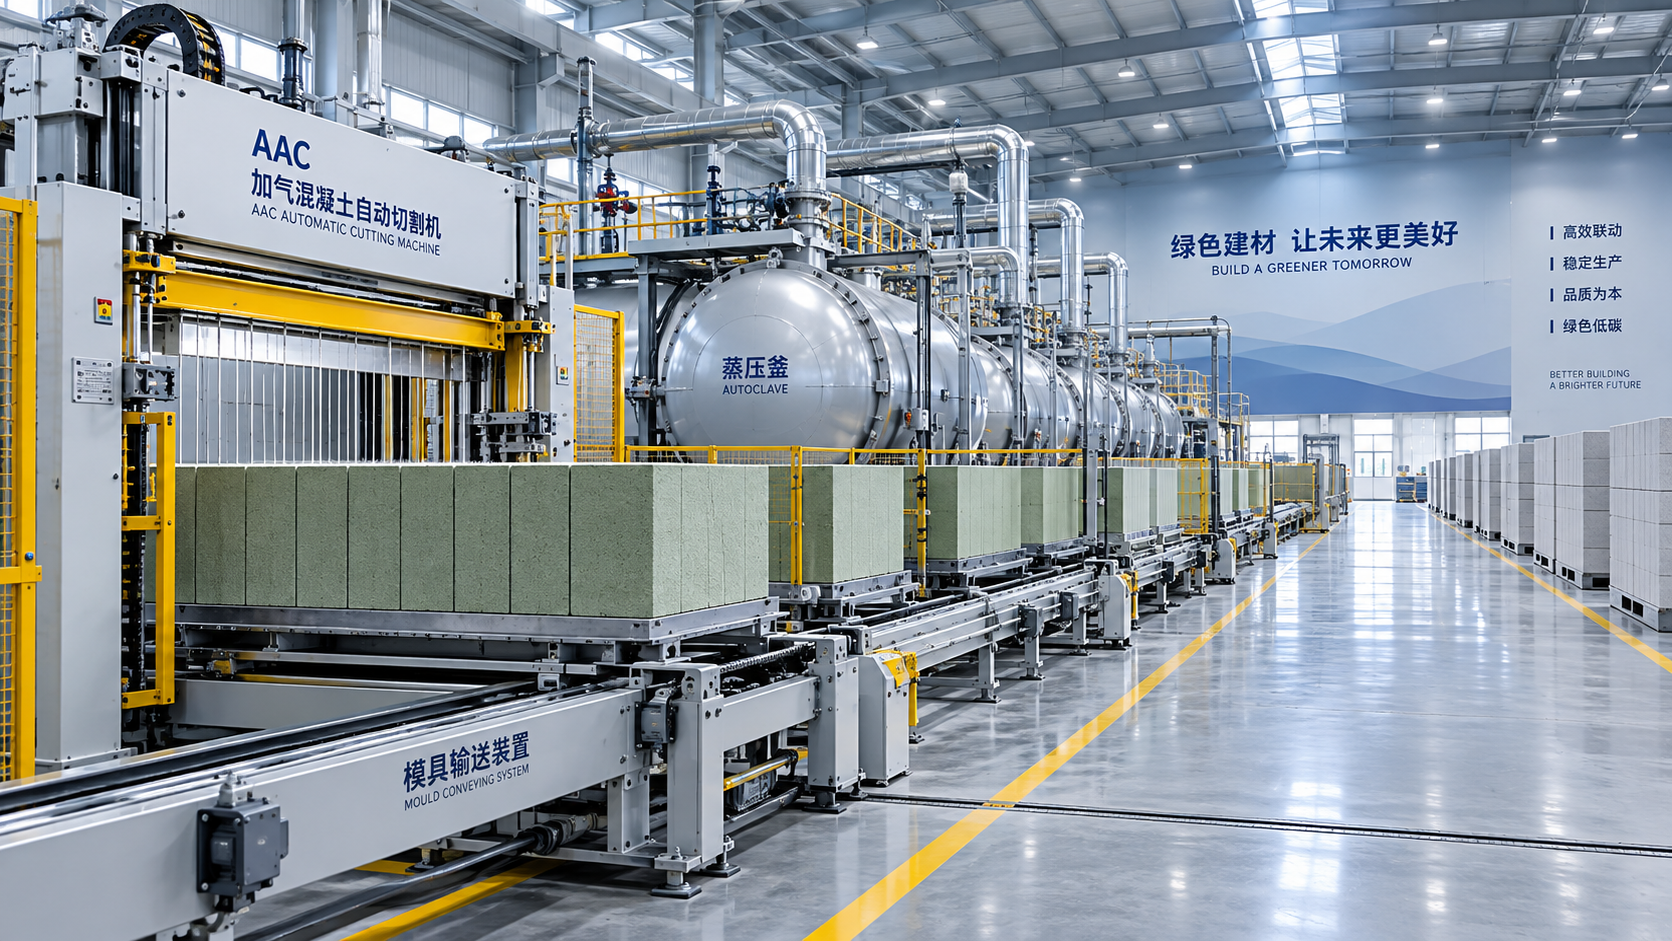
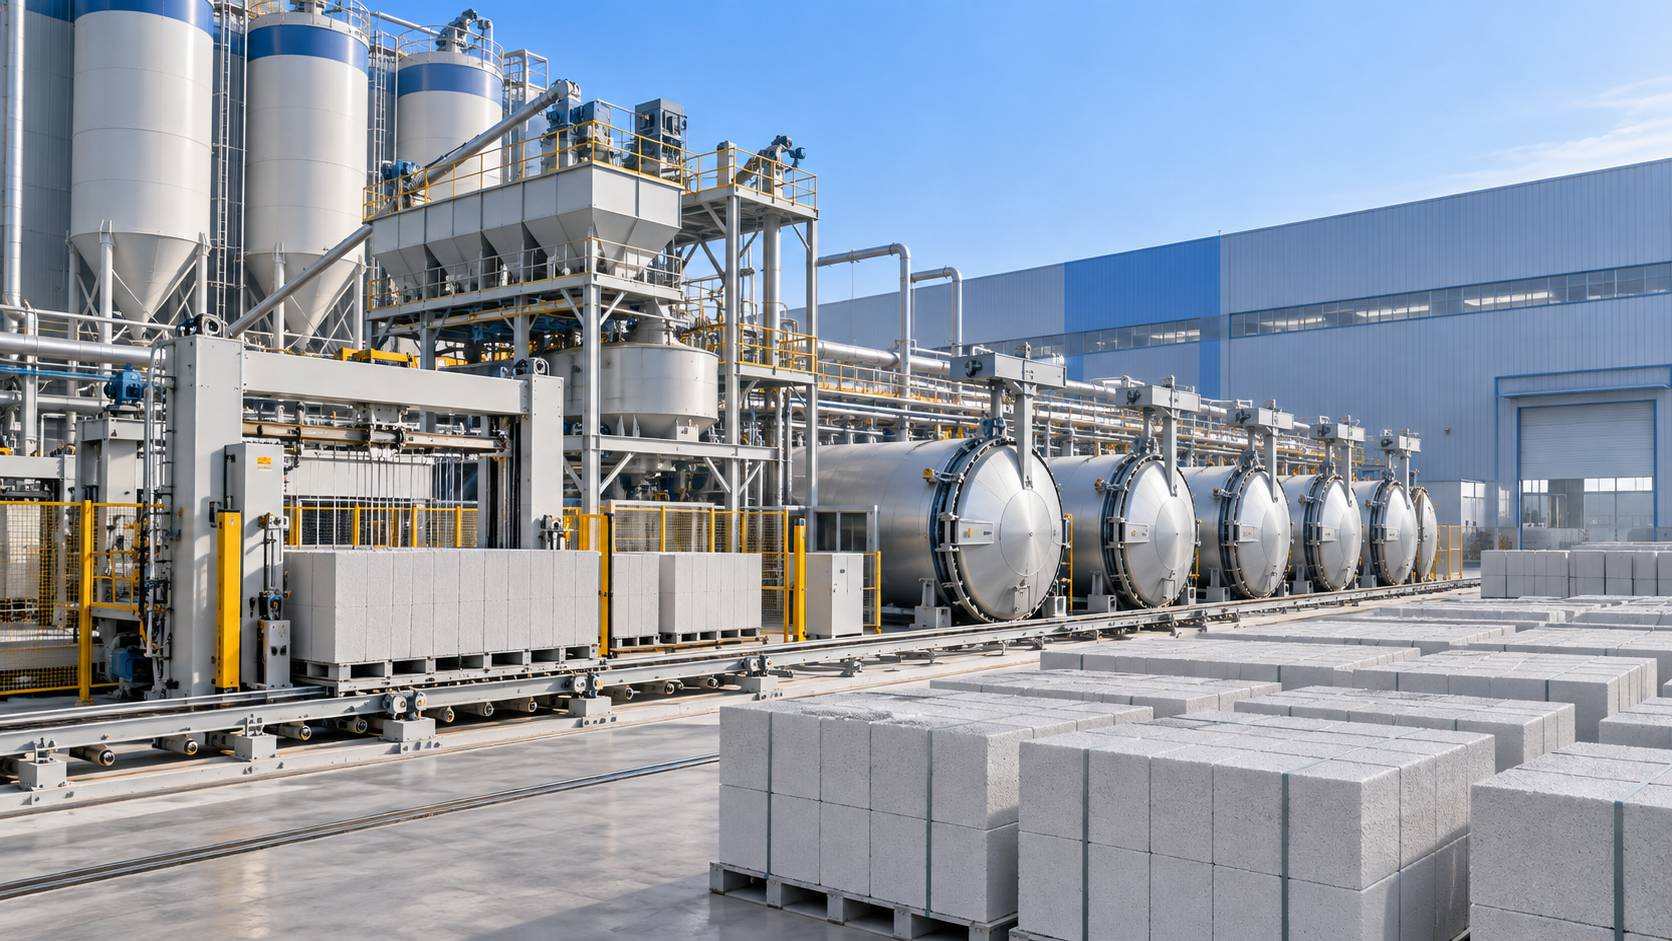
ولهذا لا يمكن الإجابة عن سؤال «ما المشكلات الشائعة أثناء تشغيل مصنع AAC؟» بالنظر إلى آلة واحدة فقط. إن إنتاج الخرسانة الخلوية المعالجة بالأوتوكلاف عملية مترابطة تشمل تحضير المواد الخام، والوزن والجرعات، وخلط الملاط، ومناولة القوالب، والمعالجة الأولية، والقطع، والمعالجة بالأوتوكلاف، والتفريغ، ومناولة المنتجات. وغالباً ما تنتقل المشكلات إلى المراحل اللاحقة. فقد يكون تغير الكثافة الملحوظ بعد المعالجة ناتجاً عن طحن الرمل، أو قياس الرطوبة، أو جرعات مسحوق الألومنيوم، أو وقت الخلط في مرحلة أبكر من الخط.
لا يهدف برنامج التشغيل المنضبط إلى مجرد جعل كل محرك يدور، بل يتحقق مما إذا كان المصنع بأكمله قادراً على إنتاج بلوكات أو ألواح AAC بشكل متكرر يفي بمتطلبات الكثافة والأبعاد الهندسية والقوة والمظهر والمناولة المستهدفة في ظروف التشغيل العادية.
غالباً ما تظهر مشكلات دقة التركيب تحت حمل الإنتاج
تُعد المحاذاة الميكانيكية إحدى أولى المشكلات المتكررة. أثناء التركيب، قد يتم فحص القضبان والناقلات وأنظمة نقل القوالب ومعدات الإمالة وخطوط القطع كلٌّ على حدة. لكن خط AAC يعتمد على محاذاة هذه الأنظمة بالنسبة إلى بعضها بعضاً. ويمكن لفارق طفيف في المستوى بين عربة النقل وقسم القطع أن يسبب صدمات أو اهتزازات أو تموضعاً غير منتظم للكعكة الخضراء. وبمرور الوقت، قد يؤدي ذلك إلى تلف حواف القوالب، أو اضطراب الكعكة قبل القطع، أو زيادة أعمال صيانة العجلات ومكونات التوجيه.
كما يستحق التمدد الحراري الاهتمام. إذ تتعرض المعدات المحيطة بمنطقة الأوتوكلاف لتغيرات في درجات الحرارة، وتحتاج دعامات الأنابيب والصمامات ونقاط التوصيل إلى سماحات كافية للتشغيل الآمن. وقد تفرض أنابيب البخار المركبة بصورة صلبة إجهاداً على الوصلات عند تسخين النظام. وعلى العكس، يمكن للأنابيب غير المدعومة جيداً أن تهتز، أو تجمع المكثفات في مواضع غير مرغوبة، أو تضع حملاً على الصمامات وأجهزة القياس.
ينبغي لفرق التشغيل التحقق من الأساسات، ومسامير التثبيت، واستقامة القضبان، وارتفاعات المعدات، وتزييت علب التروس، وشد السلاسل والسيور، والحركة الحرة لجميع معدات النقل. وقد تبدو هذه الفحوصات أساسية، لكن تأجيلها إلى ما بعد بدء الإنتاج يجعل التصحيحات عادةً أكثر تكلفة وتعطيلاً.
نادراً ما تتصرف المواد الخام تماماً وفق تركيبة التجارب
تتأثر وصفات AAC بخصائص المواد الخام المحلية. فالرمل والرماد المتطاير والجير والأسمنت والجبس ومسحوق أو معجون الألومنيوم والماء لا تصل كمدخلات ثابتة تماماً. وقد تتذبذب نعومة الرمل. ويمكن أن يختلف الرماد المتطاير في الرطوبة والفقد عند الاشتعال والتركيب الكيميائي. وقد تختلف تفاعلية الجير الحي بين الشحنات. وحتى درجة حرارة الماء يمكن أن تؤثر في سلوك الملاط وتوقيت توليد الغاز.
من الأخطاء الشائعة عند بدء التشغيل افتراض إمكانية نقل تركيبة قائمة ببساطة من موقع إلى آخر. لكن في الواقع، ينبغي تطوير تركيبة التشغيل بناءً على اختبارات المواد الفعلية واستجابة العملية المرصودة. فإذا كان طحن الرمل خشناً أكثر من اللازم، فقد تتأثر التفاعلات والبنية النهائية. وإذا كانت بيانات الرطوبة غير دقيقة، تتغير نسبة المواد الصلبة إلى الماء حتى لو بدا نظام الوزن صحيحاً. وإذا تم تخزين الجير بطريقة غير سليمة وامتص الرطوبة، فقد لا يعود أداؤه الفعلي مطابقاً للافتراض الأصلي.
النهج الأكثر فائدة هو إنشاء خط أساس مضبوط: توثيق خصائص المواد الواردة، وتسجيل كل دفعة تجريبية، والاحتفاظ بالعينات، وضبط متغير مؤثر واحد في كل مرة حيثما أمكن. إن محاولة حل مشكلات الكثافة والتشقق وتلف القطع وعيوب المعالجة بتغيير عدة مكونات دفعة واحدة غالباً ما تخفي السبب الحقيقي.
تؤدي أخطاء الوزن والجرعات إلى مشكلات جودة تبدو كأنها أعطال معدات
يُعد عدم دقة الوزن والجرعات من أكثر أخطاء التشغيل تأثيراً لأن آثاره تظهر بأشكال متعددة: كثافة غير مستقرة، وقوة خضراء غير كافية، وتمدد غير منتظم، وتشققات، وأداء قطع ضعيف، وخصائص غير متسقة للمنتج النهائي. وقد تكون المشكلة ميكانيكية، مثل ميزان غير معاير، أو تكون جسر مادي في قادوس، أو مغذٍ لا يفرغ بانتظام. وقد تكون أيضاً إجرائية، بما في ذلك إعدادات وزن فارغ غير صحيحة، أو عدم التحقق من تعويض الرطوبة، أو استخدام المشغل للتجاوز اليدوي دون تسجيله.
تتطلب إضافة الألومنيوم تحكماً خاصاً. إذ يؤثر عامل توليد الغاز في تكوين المسام والتمدد، ولذلك يهم التوقيت والتشتت والتركيز ودقة الجرعات. وقد لا تكون الجرعة غير الصحيحة واضحة دائماً عند الخلاط. وقد تظهر عندما ترتفع الكعكة بسرعة مفرطة، أو لا تصل إلى الارتفاع المستهدف، أو تُكوّن بنية داخلية ضعيفة، أو تظهر عيوباً سطحية قبل وصولها إلى خط القطع.
بدلاً من تقييم نظام الوزن والجرعات بناءً على القيم المعروضة فقط، ينبغي لفريق التشغيل إجراء تحقق عملي: مقارنة الكميات المسجلة بالفحوصات المادية، وفحص اتساق التفريغ، واختبار الإنذارات وأقفال التعشيق، والتأكد من بقاء تدفق المواد مستقراً عبر دورات متعددة. قد ينتج المصنع دفعة مقبولة واحدة بالصدفة؛ أما التشغيل الموثوق فيتطلب قابلية التكرار.
يجب التعامل مع خلط الملاط والصب والمعالجة الأولية كمرحلة واحدة
غالباً ما يُستهان بالفترة بين الخلط والقطع. يجب خلط ملاط AAC بما يكفي لتشتيت المواد، لكن الخلط المفرط أو تأخير الصب يمكن أن يغير نافذة التفاعل المقصودة. وبمجرد دخول الملاط إلى القالب، يعتمد سلوكه في التمدد والتصلب على درجة حرارة المواد والظروف المحيطة وتوازن الوصفة وتجهيز القالب وتوقيت المناولة اللاحقة.
تشمل الأعراض الشائعة ارتفاعاً غير متساوٍ للكعكة، أو قوة خضراء منخفضة، أو تشقق السطح العلوي، أو انهيار الحواف، أو الالتصاق بأسطح القالب، أو كعكة لينة جداً بحيث لا يمكن قطعها بوضوح. ولا تشير هذه الأعراض إلى سبب واحد شامل. فعلى سبيل المثال، قد ترتبط الكعكة الضعيفة بوقت معالجة أولية غير كافٍ، لكنها قد تنتج أيضاً عن تباين المواد الخام، أو زيادة الماء، أو سوء الخلط، أو تشتت الألومنيوم غير الصحيح، أو ظروف درجة حرارة غير مناسبة.
تُعد معالجة فصل القوالب مسألة عملية أخرى. فقد يؤدي التطبيق غير المتساوي إلى الالتصاق والتلف عند إزالة الكعكة أو إمالتها. كما يمكن أن يؤدي استخدام كمية كبيرة جداً من عامل الفصل إلى مجموعة مختلفة من مشكلات السطح والمناولة. يحتاج المشغلون إلى طريقة قابلة للتكرار، وليس مجرد تعليمات بـ«التطبيق بشكل متساوٍ». أثناء بدء التشغيل، من المجدي تحديد تسلسل التجهيز ونقاط الفحص والحالة البصرية المقبولة لكل قالب قبل الصب.
عيوب القطع عادةً ما تكون إشارة إلى العملية، وليست مجرد مشكلة في السلك
القطع ظاهر بوضوح، لذا غالباً ما يُلام أولاً عند عدم دقة أبعاد البلوكات أو تفتت الحواف. ويمكن بالتأكيد أن تسبب أسلاك القطع البالية أو المرتخية أو المشدودة بشكل غير صحيح عيوباً. وكذلك التموضع غير الصحيح للآلة، أو أدلة التوجيه المتسخة، أو عدم كفاية التزامن بين حركات القطع ونقل الكعكة. لكن آلة القطع لا تستطيع التعويض عن كعكة خضراء ذات كثافة غير مستقرة أو قوة غير كافية أو تماسك داخلي ضعيف.
إذا كانت الأسلاك تسحب المادة، أو تُحدث أسطحاً ممزقة، أو تتعرض لانقطاعات متكررة، فينبغي أن يتجاوز التحقيق إطار القطع. هل وصلت الكعكة إلى النضج الصحيح عند وصولها؟ هل تمددت بشكل متسق؟ هل يوجد تفاوت بين أعلى الكعكة وأسفلها؟ هل أبعاد القوالب وموضع الكعكة مستقران؟ وينطبق المنطق نفسه عندما تكون البلوكات النهائية غير متعامدة الزوايا. فقد يكون الإعداد الميكانيكي ذا صلة، لكن تشوه القالب أو عدم محاذاة القضبان أو الحركة أثناء النقل قد تساهم أيضاً.
ينبغي فحص التحكم في الأبعاد عبر تسلسل إنتاج ممثل بدلاً من بلوك واحد مختار. ويمكن للقياسات المأخوذة بعد القطع، وبعد المعالجة بالأوتوكلاف، وبعد المناولة النهائية أن تكشف المرحلة التي يبدأ فيها الانحراف بالازدياد.
يمكن لعدم استقرار المعالجة بالبخار أن يقوض يوم إنتاج جيداً في غير ذلك
لا تقتصر المعالجة بالأوتوكلاف على الوصول إلى ضغط مستهدف. فجودة البخار، وزيادة الضغط تدريجياً، وتوزيع درجة الحرارة، وظروف التثبيت، وإدارة المكثفات، وأداء الإحكام، وترتيب التحميل، كلها تؤثر في نتيجة المعالجة. وقد يؤدي تسلسل التسخين السريع أو غير المنضبط جيداً إلى إجهاد حراري. وقد يترك توزيع البخار غير المتساوي المنتجات بخصائص غير متسقة عبر حمولة الأوتوكلاف. ويمكن للمكثفات الزائدة أن تؤثر في انتقال الحرارة وتسبب تعقيدات تشغيلية.
لا ينبغي أبداً التعامل مع التسربات حول الأبواب أو الصمامات أو الفلنجات أو وصلات الأجهزة باعتبارها تفاصيل ثانوية في التشغيل. فإضافة إلى فقدان الطاقة، يمكن أن تجعل دورة المعالجة أقل استقراراً وتثير مخاوف تتعلق بالسلامة. وتتطلب مصائد البخار ونقاط التصريف عناية، لأن النظام قد يبدو عاملاً بينما لا يزال يحمل مكثفات أكثر من المقصود.
يُعد المرجل وشبكة البخار جزءاً من مراقبة جودة AAC، وليسا مجرد بنية تحتية للمرافق. وقبل زيادة الإنتاج، ينبغي لفرق المصنع التأكد من استقرار إمداد البخار تحت طلب واقعي، وتسجيل دورة الأوتوكلاف بصيغة يمكن للمهندسين مراجعتها. وعند حدوث تغيرات في الجودة، تكون تلك السجلات غالباً أكثر إفادة من الفحص البصري وحده.
يحتاج منطق نظام التحكم وإشارات الحقل إلى اختبار وظيفي كامل
تعتمد مصانع AAC الحديثة على أنظمة تحكم PLC، وأجهزة الاستشعار، ووحدات الوزن، ومفاتيح الحد، ومحركات التشغيل، وأقفال التعشيق للسلامة. وقد تُظهر الشاشة أن التسلسل اكتمل، لكن أجهزة الحقل قد لا تقدم معلومات موثوقة. فالمستشعر المعكوس، أو حد الحركة غير الصحيح، أو إشارة خلية الحمل غير المستقرة، أو معلمة التوقيت المهيأة بشكل سيئ، قد يوقف الإنتاج أو يتسبب في عمل المعدات خارج التسلسل.
ينبغي أن يشمل التشغيل الاختبار الجاف والاختبار الرطب معاً. يؤكد الاختبار الجاف الحركة والاتجاه والتسلسل وأقفال التعشيق دون مواد العملية. أما الاختبار الرطب فيُدخل الملاط الفعلي والأحمال والرطوبة ودرجات الحرارة وأزمنة الدورة التي تكشف مشكلات مختلفة. ويجب اختبار عمليات الإيقاف الطارئ، وأقفال البوابات، والحماية من الحمل الزائد، ورسائل الإنذار، والأوضاع اليدوية، وإجراءات إعادة التشغيل، جميعها بشكل مقصود. ولا ينبغي التحقق من منطق السلامة فقط بعد توقف غير متوقع.
ومن الأهمية بمكان أيضاً أن يفهم المشغلون معنى الإنذارات. إذ إن مسح عطل بشكل متكرر دون تحديد سببه يمكن أن يحول تعديلاً صغيراً في التشغيل إلى مشكلة إنتاج متكررة.
غالباً ما يكون العنصر المفقود هو الانضباط التشغيلي
يتم أحياناً تسليم خط جديد مع توقع أن الأتمتة ستلغي الحاجة إلى معرفة العملية. لكنها لا تفعل ذلك. يتطلب إنتاج AAC من المشغلين التعرف على سلوك الملاط غير الطبيعي، وتقييم حالة القالب، وفحص الكعكات الخضراء، وملاحظة تغيرات القطع، والاستجابة بشكل مناسب لانحرافات دورة المعالجة. كما يحتاج أفراد الصيانة إلى جداول تزييت، وتحديد قطع الغيار، وطريقة واضحة للإبلاغ عن الأعطال المتكررة.
ينبغي أن يتضمن سجل تشغيل عملي إصدارات الوصفات، ونتائج اختبارات المواد، وبيانات الدفعات، وأرقام القوالب، وملاحظات التمدد، وإعدادات القطع، وسجلات دورات الأوتوكلاف، والعيوب، والإجراءات التصحيحية، والشخص المسؤول عن كل قرار. وقد يبدو ذلك متطلباً أثناء بدء تشغيل مزدحم، لكنه يمنع المصنع من الاعتماد على الذاكرة والافتراضات غير الرسمية.
بالنسبة لمصنعي المعدات، لا تنفصل جودة التشغيل عن دعم التصميم وفهم العملية وسرعة الاستجابة. قامت شركة Shandong Hongfa Scientific Industrial & Trading Co., Ltd.، التي تأسست عام 1990، بتطوير آلات لمواد البناء، بما في ذلك خطوط إنتاج بلوكات AAC، وآلات البلوكات، ومحطات خلط الخرسانة. وتعكس مواردها التصنيعية والبحثية، بما في ذلك أربع قواعد إنتاج وقوة عاملة تقنية، حجم التنسيق المطلوب في هذا النوع من المشاريع. والأهم من ذلك أن تركيز الشركة المعلن على تتبع الجودة القائم على النقاط ذو صلة بالتشغيل: إذ يسهل حل الأعطال عند تتبعها إلى مرحلة أو إعداد أو مكون محدد بدلاً من التعامل معها بوصفها «مشكلة مصنع» عامة.
طريقة أفضل للحكم على اكتمال التشغيل
لا ينبغي إعلان اكتمال التشغيل لمجرد أن الخط أنتج أول بلوكات قابلة للبيع. فالمعيار الأقوى هو ما إذا كان المصنع يستطيع تشغيل دورات متكررة بمواد مضبوطة، ومعلمات موثقة، وحركة معدات مستقرة، وممارسات تشغيل آمنة، وجودة منتج يمكن التنبؤ بها. وستعتمد معايير القبول الدقيقة على تصميم المشروع، ومتطلبات المنتجات المحلية، والمواد الخام، والنطاق الفني المتفق عليه.
قبل الانتقال من الإنتاج التجريبي إلى الإنتاج المنتظم، ينبغي للمديرين مراجعة البنود غير المحلولة التي يسهل التغاضي عنها: حالة المعايرة، وقطع الغيار للمكونات عالية التآكل، وفحوصات نظام البخار، ومسؤوليات الصيانة، وتدريب المشغلين، وسجلات الإنتاج، وتوافر الوثائق الفنية بصيغة قابلة للاستخدام. إن فترة تشغيل تحدد هذه القضايا مبكراً ليست تأخيراً؛ بل هي المرحلة التي تمنع الهدر المتكرر والإنتاج غير المستقر ووقت التوقف الذي يمكن تجنبه بعد مغادرة فريق التركيب.
التالية:لا يوجد المزيد من المحتوى
يوصي
 06-10-2026
ما المشكلات الشائعة التي تحدث أثناء تشغيل مصنع AAC؟
ما المشكلات الشائعة أثناء تشغيل مصنع AAC؟ اكتشف أسباب أخطاء الخلط وعيوب القطع وعدم استقرار البخار ومشكلات التحكم لضمان إنتاج موثوق.
- 05-10-2026
كم يستغرق التدريب الفني لمصنع AAC؟
كم يستغرق التدريب الفني لمصنع AAC عادةً؟ تعرّف على مراحل التدريب، وعوامل التشغيل التجريبي، والمهارات الأساسية اللازمة لإنتاج آمن ومستقر.
- 04-10-2026
ما الذي يجب تضمينه في تقرير تخطيط مصنع AAC؟
ما الذي يجب تضمينه في تقرير تخطيط مصنع AAC؟ استكشف الطاقة الإنتاجية والتخطيط والمواد الخام والمعدات والمرافق والتكاليف والمخاطر لإنشاء مصنع AAC ناجح.