Quanto tempo leva o treinamento técnico para uma fábrica de AAC?
O treinamento técnico para uma planta de AAC geralmente abrange desde as primeiras verificações dos equipamentos até o período inicial de produção estável, em vez de terminar após uma breve sessão em sala de aula. Para uma linha simples com uma equipe de produção experiente, as instruções operacionais essenciais podem ser concluídas relativamente rápido. Uma nova instalação, uma linha altamente automatizada, matérias-primas desconhecidas ou uma equipe com experiência limitada em concreto aerado autoclavado exigem um período mais longo de aprendizado no local. O ponto final relevante não é a participação no treinamento; é o momento em que a planta consegue operar com segurança, produzir dentro da faixa exigida de densidade e resistência e responder corretamente quando as condições do processo mudam.
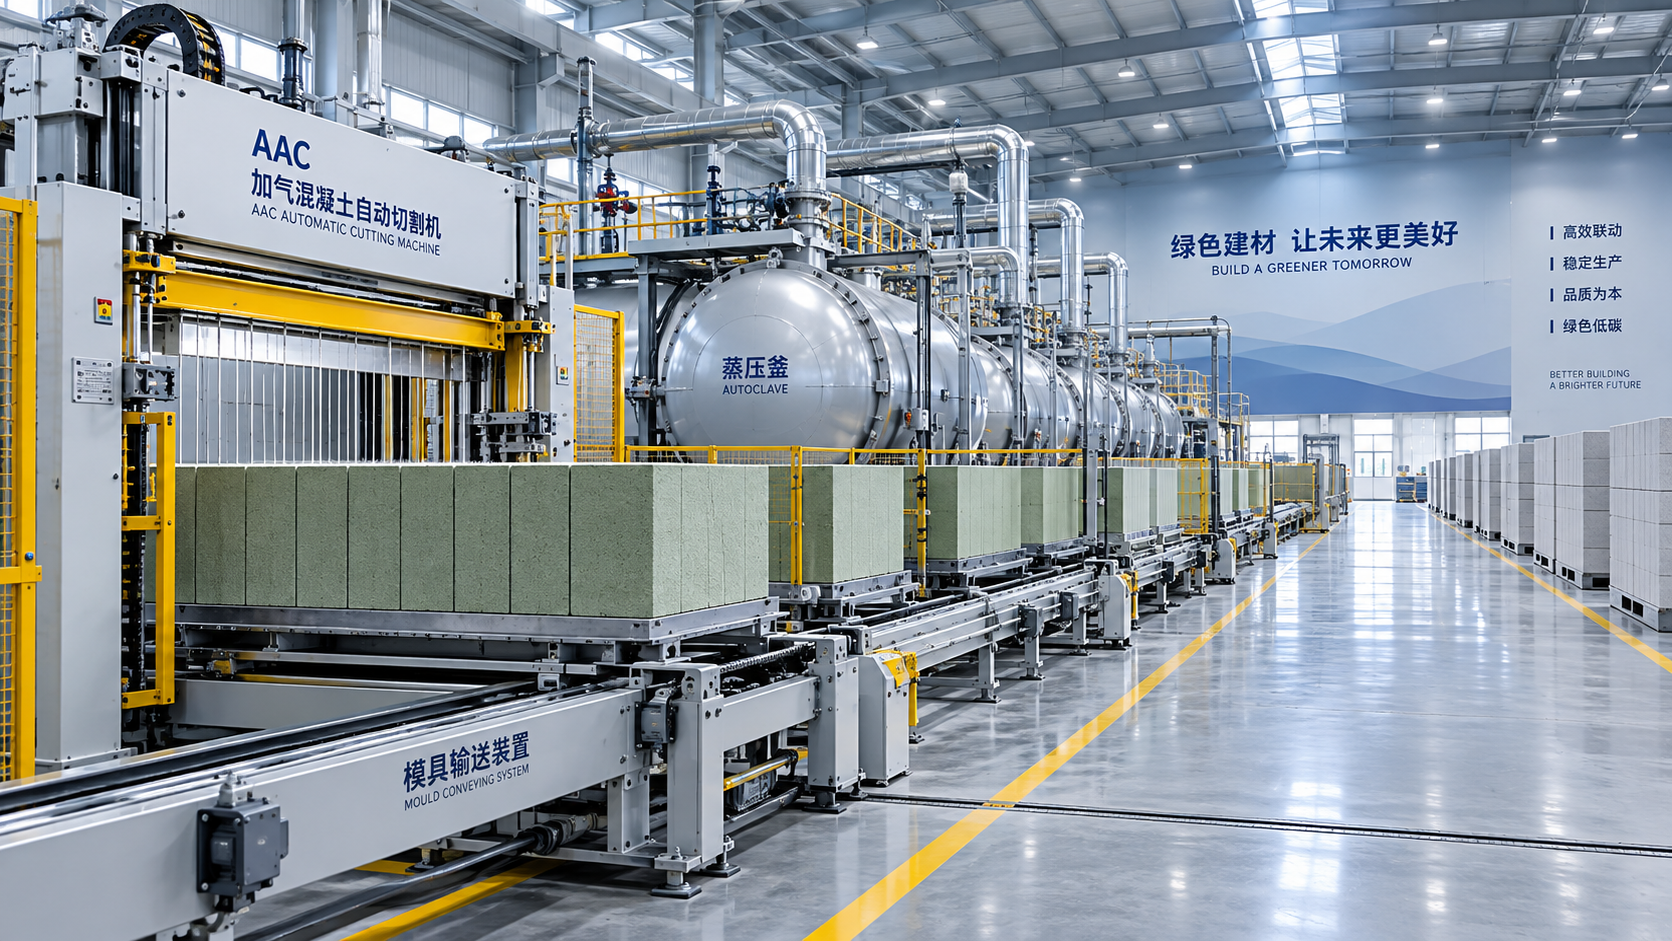
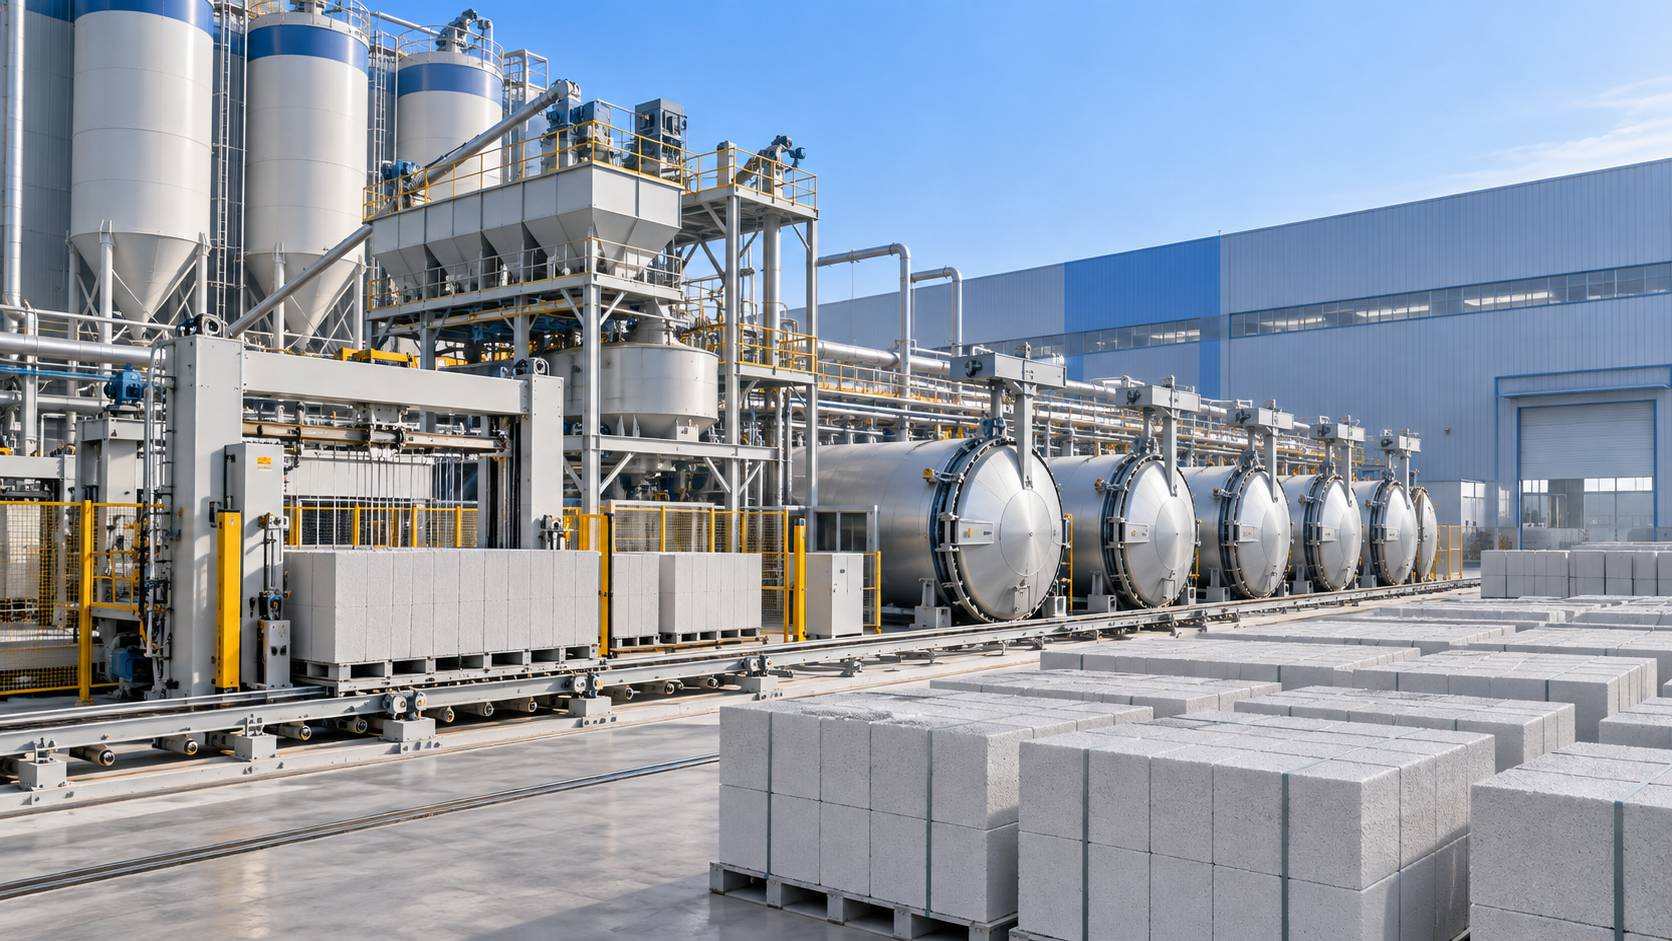
A produção de AAC integra preparação de matérias-primas, dosagem da polpa, vazamento, pré-cura, corte, autoclavagem, manuseio e inspeção do produto acabado. A duração do treinamento é determinada pela quantidade de etapas automatizadas, pelo volume de trabalho de comissionamento restante e pelo fato de o equipamento estar sendo introduzido em uma operação existente de produtos de concreto ou em uma instalação totalmente nova. Uma linha pode estar mecanicamente instalada e ainda necessitar de instrução prática substancial antes de estar pronta para uma produção comercial repetível.
O treinamento normalmente possui várias etapas
A primeira etapa começa durante a inspeção da instalação e o pré-comissionamento. A equipe técnica verifica o layout dos equipamentos, as conexões elétricas, as tubulações, os pontos de lubrificação, os intertravamentos, as paradas de emergência e a sequência de partida e parada das principais máquinas. Esse trabalho é frequentemente ignorado ao se discutir o tempo de treinamento, mas determina se as instruções posteriores de produção podem prosseguir sem interrupções repetidas. Um misturador, tanque de polpa, sistema de circulação de moldes, máquina de corte ou autoclave não pode ser ensinado isoladamente quando sua conexão a montante ou a jusante não está pronta.
Depois que as máquinas individuais são confirmadas, o treinamento passa para a operação a seco. Transportadores, dispositivos de transferência de moldes, mecanismos de inclinação, estruturas de corte e sequências de controle são operados sem polpa de produção ou bolo verde. A operação a seco permite que a equipe de manutenção e os operadores da sala de controle aprendam os movimentos normais, as posições-limite, as mensagens de alarme, os procedimentos de redefinição e as regras de acesso seguro. Ela também revela problemas de instalação, como desalinhamento, sensores soltos, limites de deslocamento incorretos ou espaço insuficiente ao redor dos pontos de manutenção. Corrigir esses problemas antes da introdução do material economiza tempo nas etapas mais sensíveis.
A fase seguinte utiliza materiais reais de produção. É nesse ponto que a duração se torna menos previsível, porque a qualidade do AAC é controlada pela interação das condições do processo. Areia de sílica ou outro material silicoso deve ser preparada com uma finura adequada; cal, cimento, gesso, quando utilizados, água e pó ou pasta de alumínio devem ser dosados de forma consistente; e a polpa deve chegar ao molde sob condições controladas de temperatura e fluidez. A equipe precisa observar como um pequeno ajuste afeta a expansão, o comportamento da pré-cura, a resistência ao corte e a qualidade final do bloco.
O treinamento continua por vários ciclos de produção até que a linha consiga manter um ritmo confiável. Os primeiros lotes são frequentemente usados para aperfeiçoar parâmetros, e não para demonstrar a produção máxima. Um bolo verde que se expande de forma desigual, colapsa na borda, adere ao molde ou se rompe durante o corte fornece informações práticas que nenhum manual de operação consegue transmitir plenamente. A resposta correta depende de onde o desvio começou. Aumentar a velocidade de corte não resolverá uma estrutura fraca do bolo verde causada por temperatura instável da polpa ou por um tempo de expansão inadequado.
O que altera o período total de treinamento?
Um equívoco comum é pensar que um nível mais alto de automação sempre reduz o treinamento. Ele pode encurtar a operação rotineira após o processo ser estabelecido, mas não elimina a necessidade de compreender o processo. Um sistema automatizado de dosagem repetirá uma receita com precisão somente quando a receita corresponder ao teor real de umidade, às características das matérias-primas e à densidade desejada. Se a umidade da areia mudar, uma adição nominal de água poderá não criar mais a mesma condição de polpa. A equipe deve saber se o desvio vem da pesagem, da condição do material, da mistura, da temperatura ou de uma configuração de controle antes de alterar a receita.
Comissionamento e treinamento se sobrepõem, mas não são a mesma coisa
O comissionamento verifica se o equipamento instalado executa as funções previstas. O treinamento transfere a capacidade de operar, inspecionar, ajustar e manter esse equipamento em condições normais e anormais. As duas atividades devem se sobrepor porque o melhor aprendizado ocorre enquanto os ajustes reais estão sendo estabelecidos. Ainda assim, elas não devem ser tratadas como equivalentes.
Por exemplo, uma máquina de corte pode completar corretamente sua sequência de deslocamento durante o comissionamento. O treinamento também deve abranger como confirmar a tensão dos fios, identificar um fio de corte danificado ou contaminado, alinhar o bolo antes do corte, limpar a estrutura com segurança e reconhecer se os defeitos são causados pelo sistema de corte ou por pré-cura insuficiente. Uma borda rachada no bloco acabado pode parecer um problema de corte, enquanto a causa subjacente pode ser baixa resistência do bolo verde, má desmoldagem ou manuseio brusco antes de o bolo estar pronto.
A operação da autoclave exige a mesma distinção. Iniciar um ciclo de vapor não é suficiente. O pessoal precisa entender a disposição da carga, o gerenciamento de condensado, as verificações de vedação da porta, as tendências de pressão e temperatura, a pressurização e despressurização controladas e as consequências de procedimentos de abertura executados incorretamente. O processo deve seguir as instruções operacionais aprovadas da planta e os requisitos de segurança específicos do equipamento. O treinamento deve deixar claro quais condições exigem a interrupção do ciclo e o encaminhamento do problema, em vez de tentar uma correção improvisada.
Habilidades que devem ser demonstradas antes de o treinamento ser considerado concluído
A conclusão deve basear-se na capacidade demonstrada em toda a cadeia de produção. Uma pessoa pode conseguir iniciar um misturador e ainda ser incapaz de diagnosticar por que a densidade final varia ou por que o desperdício no corte aumenta. É mais útil confirmar tarefas práticas do que depender apenas de um cronograma fixo.
- Preparar e verificar lotes de matérias-primas, incluindo precisão de pesagem, consistência da polpa, temperatura do material e condição do equipamento de manuseio do aditivo de alumínio.
- Operar o sistema de controle durante a partida, a produção rotineira, a parada programada e a recuperação após um alarme não crítico, sem contornar os intertravamentos de proteção.
- Avaliar a prontidão para a pré-cura com base na condição real do bolo, e não apenas no tempo decorrido, pois as condições ambientais e o comportamento da polpa podem alterar o período de espera necessário.
- Configurar as dimensões de corte, inspecionar fios e guias, controlar a transferência do molde e do bolo e separar defeitos de corte de defeitos do processo a montante.
- Seguir os procedimentos de carregamento da autoclave, ciclo de vapor, descarregamento e isolamento, reconhecendo condições anormais de pressão, condensado, vedação ou porta.
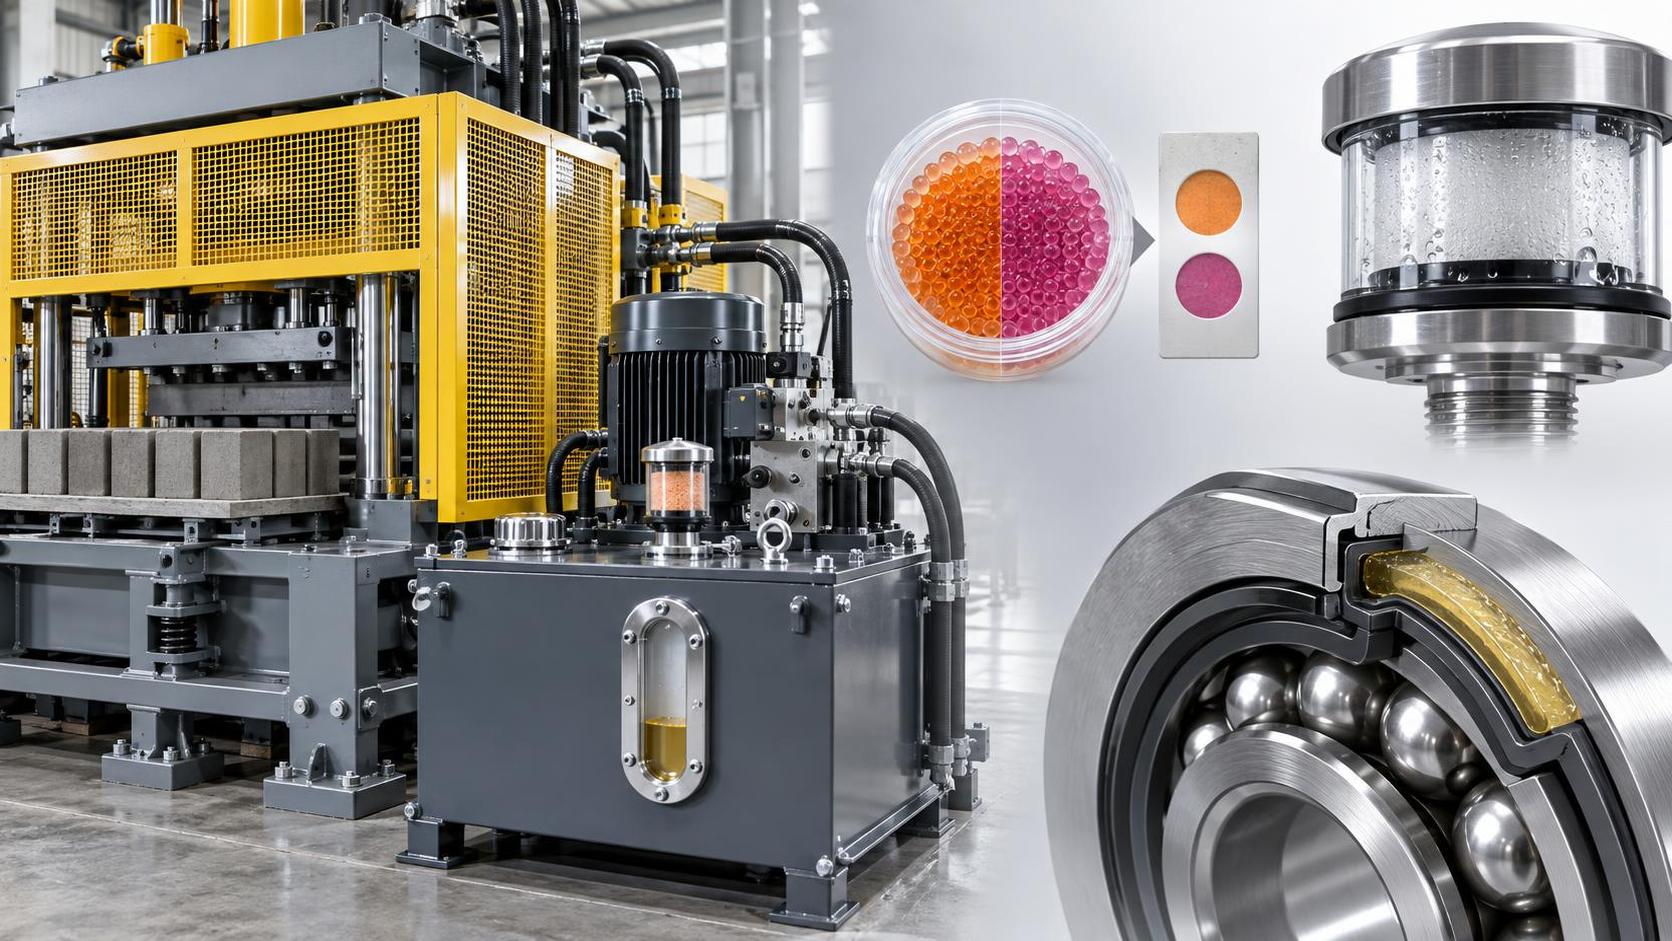
- Realizar lubrificação, limpeza, verificações de fixação e inspeções programadas de rotina para que o desgaste seja identificado antes de causar uma parada não programada.
O ponto final é particularmente importante para plantas que passam do comissionamento para a produção contínua. As primeiras rotinas de manutenção estabelecem a condição de referência para rolamentos, correntes, redutores, componentes hidráulicos, sensores, válvulas e mecanismos móveis. Sem uma referência, a deterioração gradual é facilmente considerada um comportamento normal da máquina até que uma falha de transferência ou um problema de alinhamento interrompa a linha.
Por que as matérias-primas frequentemente prolongam a instrução prática
Às vezes, os cronogramas de treinamento são planejados somente em torno dos equipamentos, embora o AAC seja fortemente afetado pela variação das matérias-primas. A finura da areia, o teor de sólidos da polpa, a reatividade da cal, a temperatura da água e a condição do agente espumante ou aditivo de alumínio influenciam a forma como o material se expande e endurece. Uma receita que funciona bem com um fornecimento de material pode precisar de ajuste após uma mudança na umidade, na distribuição de partículas ou na condição de armazenamento.
Isso não significa que cada mudança exige o redesenho do processo. Significa que a equipe precisa de um método disciplinado para comparar entradas e resultados. Quando a densidade muda, a primeira resposta não deve ser alterar várias configurações ao mesmo tempo. Confirme os pesos reais dos lotes, a umidade do material, o tempo de mistura, a temperatura da polpa, a dosagem do aditivo, a condição do molde e o ambiente de pré-cura. Alterar muitas variáveis juntas pode ocultar a causa original e tornar o próximo lote mais difícil de interpretar.
O treinamento de qualidade também deve relacionar os resultados dos ensaios às observações de produção. Densidade seca, resistência à compressão, precisão dimensional, aparência e estrutura interna dos poros não são itens isolados de qualidade. Um defeito superficial pode começar com a preparação do molde; a variação dimensional pode refletir o alinhamento do corte ou a estabilidade do bolo verde; a baixa resistência pode exigir o exame conjunto da preparação dos materiais, da dosagem e das condições da autoclave. O valor do treinamento inicial é que essas relações se tornam visíveis antes que a planta se estabeleça em uma rotina que repete defeitos evitáveis.
Separe as instruções por responsabilidade, mantendo as transferências de informação visíveis
A equipe da sala de controle, o pessoal do processo úmido, a equipe da área de corte, os operadores de autoclave, o pessoal de laboratório e os técnicos de manutenção não precisam de instruções idênticas. Cada função necessita de detalhes suficientes para as decisões tomadas em sua estação. No entanto, as transferências de informação devem permanecer visíveis. A área de corte precisa relatar comportamento incomum do bolo de uma forma que apoie a análise da causa-raiz a montante. O trabalho de manutenção em um sensor ou atuador precisa ser comunicado antes que a produção automática seja reiniciada. Os resultados de qualidade precisam chegar às pessoas que podem ajustar a parte relevante do processo.
O treinamento cruzado é útil para a conscientização básica, especialmente para os procedimentos de partida e parada, mas não deve diluir a responsabilização. Intervenções complexas em painéis elétricos, equipamentos sob pressão, sistemas de elevação ou equipamentos móveis de corte exigem pessoal autorizado e o procedimento de isolamento aplicável. O tempo de treinamento é melhor empregado na criação de caminhos claros de escalonamento do que em incentivar as pessoas a trabalhar fora de sua competência atribuída.
Sinais de que é necessário mais tempo de treinamento
Uma planta pode exigir operação supervisionada adicional quando o mesmo alarme se repete sem uma causa documentada, as receitas são alteradas por tentativa e erro, os registros de qualidade não podem ser relacionados às condições do lote ou a limpeza e inspeção de rotina são adiadas para manter a produção em andamento. Essas não são apenas lacunas administrativas. Elas indicam que o processo ainda não é compreendido suficientemente para permanecer estável quando ocorre variação normal.
Outro sinal de alerta é uma linha que parece operar sem problemas apenas enquanto o técnico de comissionamento está presente. O teste é verificar se a equipe local consegue explicar os parâmetros atuais de produção, identificar os limites dentro dos quais pode ajustá-los e decidir quando um problema exige revisão técnica. A operação estável depende mais desse julgamento do que da capacidade de pressionar o botão de partida correto.
Portanto, o treinamento técnico para uma planta de AAC deve ser programado como uma transferência gradual de capacidade operacional: familiarização com os equipamentos, operação a seco, testes com materiais, confirmação de parâmetros, avaliação de qualidade e turnos independentes supervisionados. O tempo exato decorrido varia, mas o padrão de conclusão permanece prático e observável: trabalho seguro, produção controlada, ajustes rastreáveis e uma equipe capaz de manter a linha sem tratar cada desvio de processo como uma emergência.
Seguinte:Não há mais conteúdo
Recomendar
 05/10/2026
Quanto tempo leva o treinamento técnico para uma fábrica de AAC?
Quanto tempo normalmente leva o treinamento técnico para uma fábrica de AAC? Conheça as etapas de treinamento, os fatores de comissionamento e as competências essenciais para uma produção segura e estável.
- 04/10/2026
O que deve ser incluído em um relatório de planejamento de uma fábrica de AAC?
O que deve ser incluído em um relatório de planejamento de uma fábrica de AAC? Explore capacidade, layout, matérias-primas, equipamentos, utilidades, custos e riscos para uma planta de AAC bem-sucedida.
- 15/09/2026
Lista de Verificação de Manutenção para Máquina Automática de Fabricação de Tijolos: Prevenção de Paradas em Climas de Alta Umidade
Manutenção de máquina automática de fabricação de tijolos em climas de alta umidade? Descubra nossa lista de verificação específica para o clima para evitar paradas dispendiosas—comprovada para o Sudeste Asiático, Índia e regiões tropicais.