¿Cuánto dura la formación técnica para una planta de AAC?
La formación técnica para una planta de HCA normalmente abarca desde las primeras comprobaciones del equipo hasta el periodo inicial de producción estable, en lugar de finalizar tras una breve sesión teórica. Para una línea sencilla con un equipo de producción experimentado, la instrucción operativa básica puede completarse con relativa rapidez. Una instalación nueva, una línea altamente automatizada, materias primas desconocidas o un equipo con experiencia limitada en hormigón celular curado en autoclave requieren un periodo de aprendizaje in situ más prolongado. El punto final significativo no es la asistencia a la formación; es el momento en que la planta puede operar de forma segura, producir dentro del rango de densidad y resistencia requerido y responder correctamente cuando cambian las condiciones del proceso.
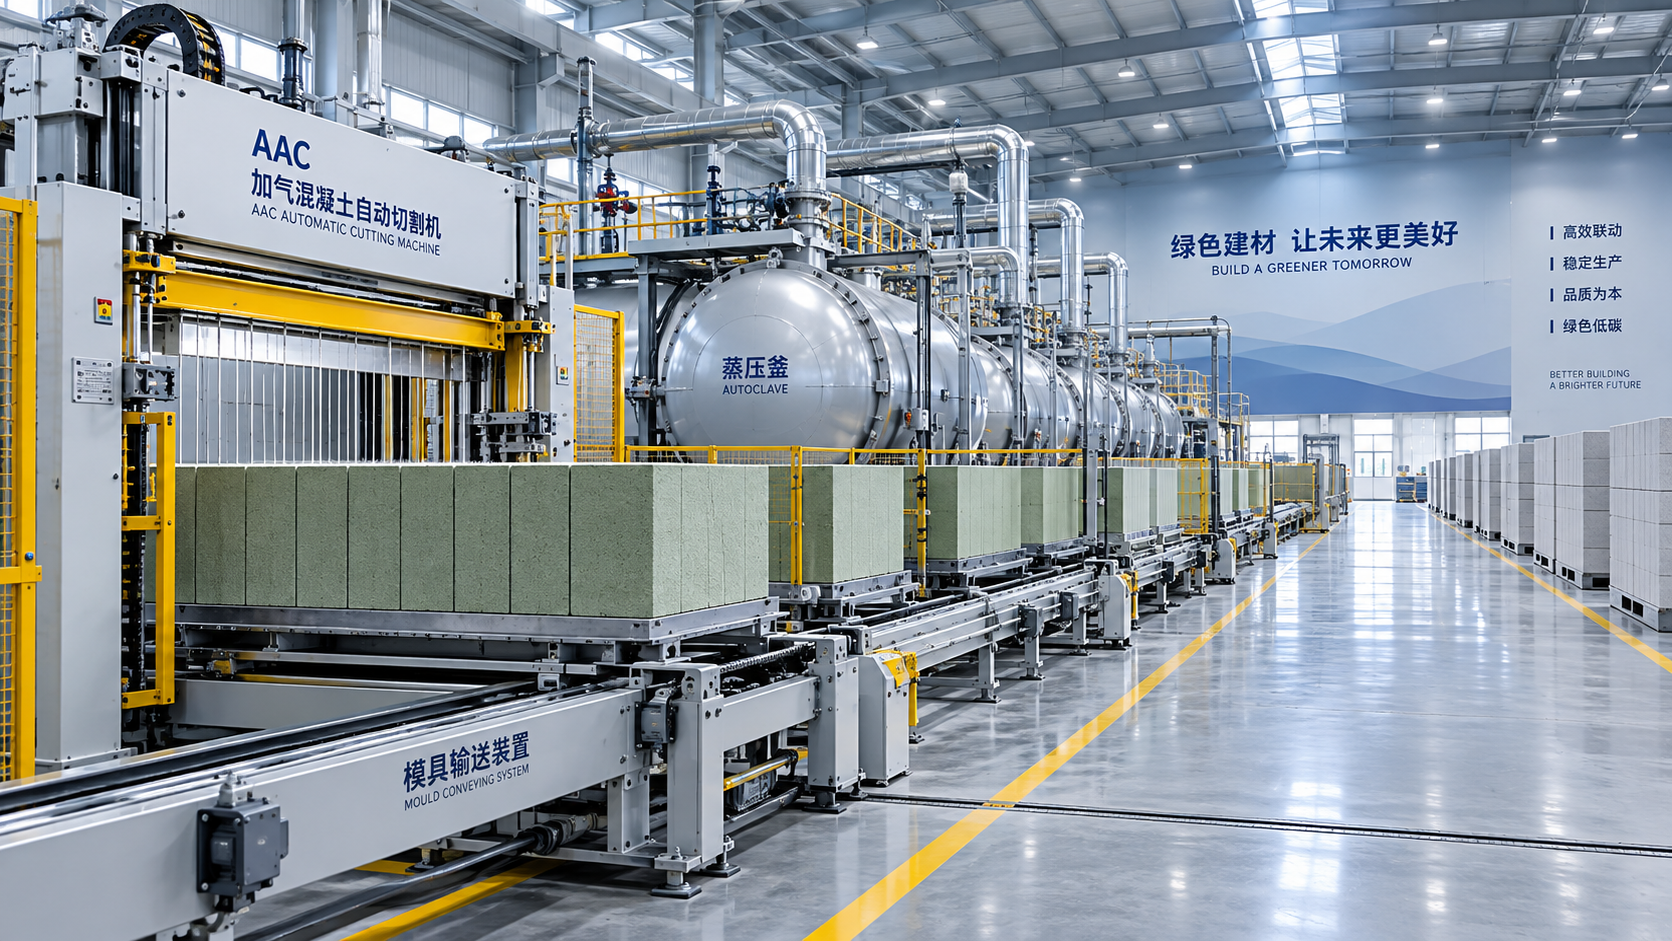
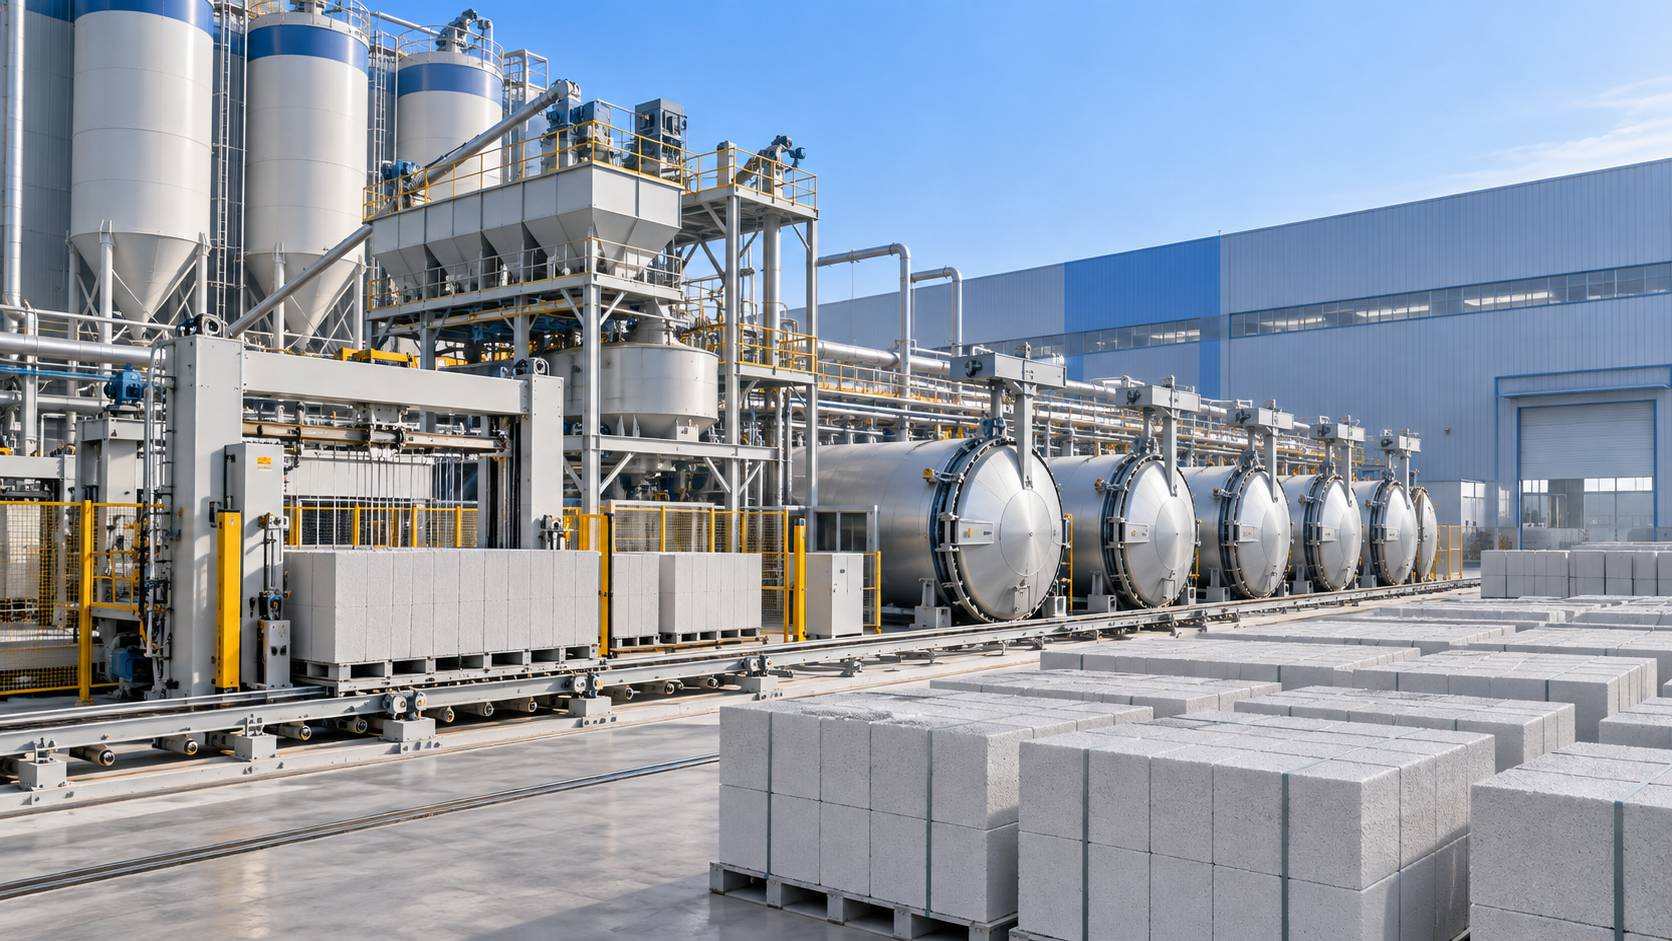
La producción de HCA integra la preparación de materias primas, la dosificación de la mezcla, el vertido, el precurado, el corte, el curado en autoclave, la manipulación y la inspección del producto terminado. La duración de la formación depende de cuántas de estas etapas están automatizadas, de cuánto trabajo de puesta en marcha queda por realizar y de si el equipo se introduce en una operación existente de productos de hormigón o en una instalación completamente nueva. Una línea puede estar instalada mecánicamente y aun así requerir una instrucción práctica considerable antes de estar preparada para una producción comercial repetible.
La formación normalmente tiene varias etapas
La primera etapa comienza durante la inspección de la instalación y la prepuesta en marcha. El personal técnico revisa la disposición de los equipos, las conexiones eléctricas, las tuberías, los puntos de lubricación, los enclavamientos, las paradas de emergencia y la secuencia de arranque y parada de las máquinas principales. Este trabajo suele pasarse por alto al hablar del tiempo de formación, aunque determina si la instrucción de producción posterior puede avanzar sin interrupciones repetidas. No se puede enseñar a operar una mezcladora, un tanque de lodo, un sistema de circulación de moldes, una máquina de corte o un autoclave de forma aislada cuando su conexión aguas arriba o aguas abajo no está preparada.
Una vez confirmadas las máquinas individuales, la formación pasa a las pruebas en seco. Las cintas transportadoras, los dispositivos de transferencia de moldes, los mecanismos de inclinación, los bastidores de corte y las secuencias de control se operan sin lodo de producción ni torta verde. Las pruebas en seco brindan al personal de mantenimiento y al personal de la sala de control la oportunidad de conocer los movimientos normales, las posiciones límite, los mensajes de alarma, los procedimientos de restablecimiento y las normas de acceso seguro. También revelan problemas de instalación, como desalineación, sensores sueltos, límites de recorrido incorrectos o espacio insuficiente alrededor de los puntos de servicio. Corregir estos problemas antes de introducir el material ahorra tiempo durante las etapas más sensibles.
La siguiente fase utiliza materiales de producción reales. Aquí la duración se vuelve menos predecible porque la calidad del HCA está gobernada por la interacción de las condiciones del proceso. La arena de sílice u otro material silíceo debe prepararse con una finura adecuada; la cal, el cemento, el yeso cuando se utilice, el agua y el polvo o pasta de aluminio deben dosificarse de manera uniforme; y el lodo debe llegar al molde bajo condiciones controladas de temperatura y fluidez. El equipo debe observar cómo un pequeño ajuste afecta a la expansión, al comportamiento durante el precurado, a la resistencia de corte y a la calidad final de los bloques.
La formación continúa durante varios ciclos de producción hasta que la línea puede mantener un ritmo fiable. Los primeros lotes se utilizan a menudo para afinar parámetros, más que para demostrar la máxima producción. Una torta verde que se expande de forma desigual, se colapsa en el borde, se adhiere al molde o se desgarra durante el corte proporciona información práctica que ningún manual de operación puede transmitir por completo. La respuesta correcta depende de dónde comenzó la desviación. Aumentar la velocidad de corte no resolverá una estructura débil de la torta verde causada por una temperatura inestable del lodo o un tiempo de expansión inadecuado.
¿Qué modifica el periodo total de formación?
Una idea errónea común es que un mayor nivel de automatización siempre acorta la formación. Puede acortar la operación rutinaria una vez establecido el proceso, pero no elimina la necesidad de comprenderlo. Un sistema de dosificación automatizado repetirá una receta con precisión solo cuando la receta se ajuste al contenido real de humedad, a las características de las materias primas y a la densidad deseada. Si cambia la humedad de la arena, una adición nominal de agua puede dejar de generar la misma condición de lodo. El personal debe saber si la desviación proviene del pesaje, del estado del material, de la mezcla, de la temperatura o de un ajuste de control antes de modificar la receta.
La puesta en marcha y la formación se superponen, pero no son lo mismo
La puesta en marcha verifica que el equipo instalado cumple las funciones previstas. La formación transfiere la capacidad de operar, inspeccionar, ajustar y mantener dicho equipo en condiciones normales y anormales. Las dos actividades deben superponerse porque el mejor aprendizaje se produce mientras se establecen los ajustes reales. Sin embargo, no deben tratarse como intercambiables.
Por ejemplo, una máquina de corte puede completar correctamente su secuencia de recorrido durante la puesta en marcha. La formación también debe incluir cómo confirmar la tensión de los alambres, identificar un alambre de corte dañado o contaminado, alinear la torta antes del corte, limpiar el bastidor de forma segura y reconocer si los defectos se deben al sistema de corte o a un precurado insuficiente. Un borde agrietado en el bloque terminado puede parecer un problema de corte, mientras que la causa subyacente puede ser una baja resistencia en verde, un desmoldeo deficiente o una manipulación brusca antes de que la torta esté lista.
La operación del autoclave requiere la misma distinción. No basta con iniciar un ciclo de vapor. El personal debe comprender la disposición de la carga, la gestión del condensado, las comprobaciones de sellado de la puerta, las tendencias de presión y temperatura, la presurización y despresurización controladas, y las consecuencias de realizar incorrectamente los procedimientos de apertura. El proceso debe seguir las instrucciones de operación aprobadas por la planta y los requisitos de seguridad específicos del equipo. La formación debe dejar claro qué condiciones requieren detener el ciclo y escalar el problema, en lugar de intentar una corrección improvisada.
Habilidades que deben demostrarse antes de considerar completa la formación
La finalización debe basarse en la capacidad demostrada a lo largo de toda la cadena de producción. Una persona puede ser capaz de arrancar una mezcladora y aun así no poder diagnosticar por qué varía la densidad final o por qué aumenta el desperdicio de corte. Es más útil confirmar tareas prácticas que depender únicamente de un calendario fijo.
- Preparar y verificar lotes de materias primas, incluida la precisión del pesaje, la consistencia del lodo, la temperatura del material y el estado del equipo de manipulación de aditivos de aluminio.
- Operar el sistema de control durante el arranque, la producción rutinaria, la parada planificada y la recuperación tras una alarma no crítica sin anular los enclavamientos de protección.
- Evaluar la preparación para el precurado según el estado real de la torta, no solo según el tiempo transcurrido, ya que las condiciones ambientales y el comportamiento del lodo pueden cambiar el periodo de reposo necesario.
- Configurar las dimensiones de corte, inspeccionar alambres y guías, controlar la transferencia de moldes y tortas, y distinguir los defectos de corte de los defectos del proceso aguas arriba.
- Seguir los procedimientos de carga del autoclave, ciclo de vapor, descarga y aislamiento, al tiempo que se reconocen condiciones anormales de presión, condensado, sellado o puerta.
- Realizar la lubricación rutinaria, limpieza, comprobaciones de apriete e inspecciones planificadas para detectar el desgaste antes de que cause una parada no planificada.
El último punto es especialmente importante para las plantas que pasan de la puesta en marcha a la producción continua. Las primeras rutinas de mantenimiento establecen la línea base de condición para rodamientos, cadenas, reductores, componentes hidráulicos, sensores, válvulas y mecanismos móviles. Sin una línea base, el deterioro gradual se descarta fácilmente como un comportamiento normal de la máquina hasta que un fallo de transferencia o un problema de alineación detiene la línea.
Por qué las materias primas a menudo prolongan la instrucción práctica
Los programas de formación a veces se planifican únicamente en torno al equipo, aunque el HCA se ve fuertemente afectado por la variación de las materias primas. La finura de la arena, el contenido de sólidos del lodo, la reactividad de la cal, la temperatura del agua y el estado del agente espumante o aditivo de aluminio influyen en cómo el material se expande y fragua. Una receta que funciona bien con un suministro de material puede requerir ajustes tras un cambio de humedad, distribución de partículas o condición de almacenamiento.
Esto no significa que cada cambio requiera rediseñar el proceso. Significa que el equipo necesita un método disciplinado para comparar entradas y resultados. Cuando cambia la densidad, la primera respuesta no debe ser modificar varios ajustes a la vez. Confirme los pesos reales de los lotes, la humedad del material, el tiempo de mezcla, la temperatura del lodo, la dosificación de aditivos, el estado del molde y el entorno de precurado. Cambiar muchas variables simultáneamente puede ocultar la causa original y hacer que el siguiente lote sea más difícil de interpretar.
La formación en calidad también debe vincular los resultados de ensayo con las observaciones de producción. La densidad seca, la resistencia a compresión, la precisión dimensional, la apariencia y la estructura interna de poros no son elementos de calidad aislados. Un defecto superficial puede comenzar con la preparación del molde; una variación dimensional puede reflejar la alineación de corte o la estabilidad de la torta verde; una baja resistencia puede requerir examinar conjuntamente la preparación de materiales, la dosificación y las condiciones del autoclave. El valor de la formación inicial es que estas relaciones se hacen visibles antes de que la planta adopte una rutina que repita defectos evitables.
Separar la instrucción por responsabilidad, manteniendo visibles las transferencias
El personal de la sala de control, el personal del proceso húmedo, el personal del área de corte, los operadores de autoclave, el personal de laboratorio y los técnicos de mantenimiento no necesitan una instrucción idéntica. Cada función necesita suficiente detalle para las decisiones que se toman en su puesto. Sin embargo, las transferencias deben seguir siendo visibles. El área de corte debe informar sobre comportamientos inusuales de la torta de una forma que facilite el análisis de causa raíz aguas arriba. Los trabajos de mantenimiento en un sensor o actuador deben comunicarse antes de reiniciar la producción automática. Los resultados de calidad deben llegar a las personas que puedan ajustar la parte pertinente del proceso.
La formación cruzada es útil para la concienciación básica, especialmente para los procedimientos de arranque y parada, pero no debe difuminar las responsabilidades. Las intervenciones complejas en paneles eléctricos, equipos a presión, sistemas de elevación o equipos de corte en movimiento requieren personal autorizado y el procedimiento de aislamiento aplicable. El tiempo de formación se aprovecha mejor estableciendo vías claras de escalamiento que alentando a las personas a trabajar fuera de la competencia que tienen asignada.
Señales de que se necesita más tiempo de formación
Una planta puede requerir operación supervisada adicional cuando la misma alarma se repite sin una causa documentada, las recetas se modifican por prueba y error, los registros de calidad no pueden vincularse a las condiciones del lote o la limpieza e inspección rutinarias se aplazan para mantener la producción en marcha. No se trata simplemente de deficiencias administrativas. Indican que el proceso aún no se comprende lo suficientemente bien como para mantenerse estable cuando se produce una variación normal.
Otra señal de advertencia es una línea que parece funcionar sin problemas solo mientras está presente el técnico de puesta en marcha. La prueba consiste en determinar si el equipo de planta puede explicar los parámetros actuales de producción, identificar los límites dentro de los cuales puede ajustarlos y decidir cuándo un problema requiere una revisión técnica. La operación estable depende más de este criterio que de la capacidad de pulsar el botón de arranque correcto.
Por lo tanto, la formación técnica para una planta de HCA debe programarse como una transferencia gradual de capacidad operativa: familiarización con los equipos, pruebas en seco, ensayos con materiales, confirmación de parámetros, evaluación de calidad y turnos independientes supervisados. El tiempo exacto transcurrido varía, pero el estándar de finalización sigue siendo práctico y observable: trabajo seguro, producción controlada, ajustes trazables y un equipo capaz de mantener la línea sin tratar cada desviación del proceso como una emergencia.
Siguiente:No hay más contenido
Recomendar
 05-10-2026
¿Cuánto dura la formación técnica para una planta de AAC?
¿Cuánto tiempo suele durar la formación técnica para una planta de AAC? Explore las etapas de formación, los factores de puesta en marcha y las habilidades esenciales para una producción segura y estable.
- 04-10-2026
¿Qué debe incluirse en un informe de planificación de una fábrica de AAC?
¿Qué debe incluirse en un informe de planificación de una fábrica de AAC? Explore la capacidad, la distribución, las materias primas, los equipos, los servicios auxiliares, los costes y los riesgos para lograr una planta de AAC exitosa.
- 15-09-2026
Lista de verificación para el mantenimiento de máquinas automáticas para fabricar ladrillos: prevención de tiempos de inactividad en climas de alta humedad
¿Mantenimiento de máquinas automáticas para fabricar ladrillos en climas de alta humedad? Descubra nuestra lista de verificación específica para cada clima para evitar costosos tiempos de inactividad, comprobada en el Sudeste Asiático, India y regiones tropicales.