Сколько времени занимает техническое обучение для завода AAC?
Техническое обучение для завода по производству автоклавного газобетона (AAC) обычно начинается с первых проверок оборудования и продолжается до начального периода стабильного производства, а не заканчивается после короткого занятия в классе. Для несложной линии с опытной производственной бригадой основные инструкции по эксплуатации могут быть освоены сравнительно быстро. Новая установка, высокоавтоматизированная линия, незнакомое сырье или команда с ограниченным опытом работы с автоклавным газобетоном требуют более длительного периода обучения на площадке. Значимым критерием завершения является не посещение обучения, а момент, когда завод может безопасно работать, выпускать продукцию в требуемом диапазоне плотности и прочности и правильно реагировать на изменения условий процесса.
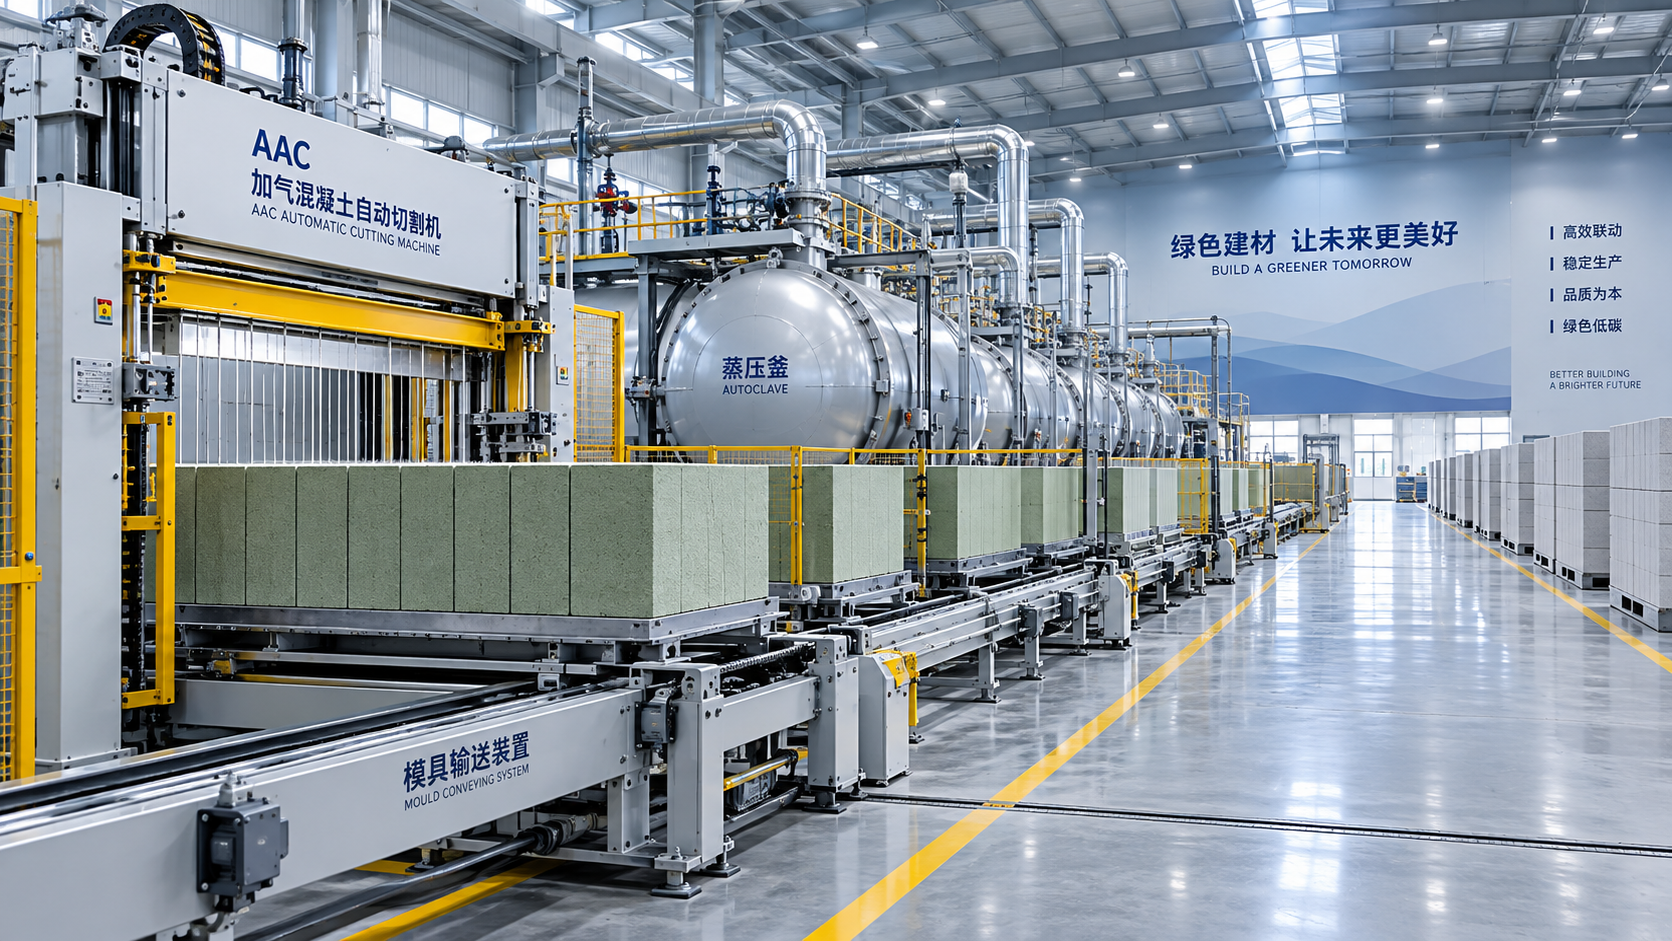
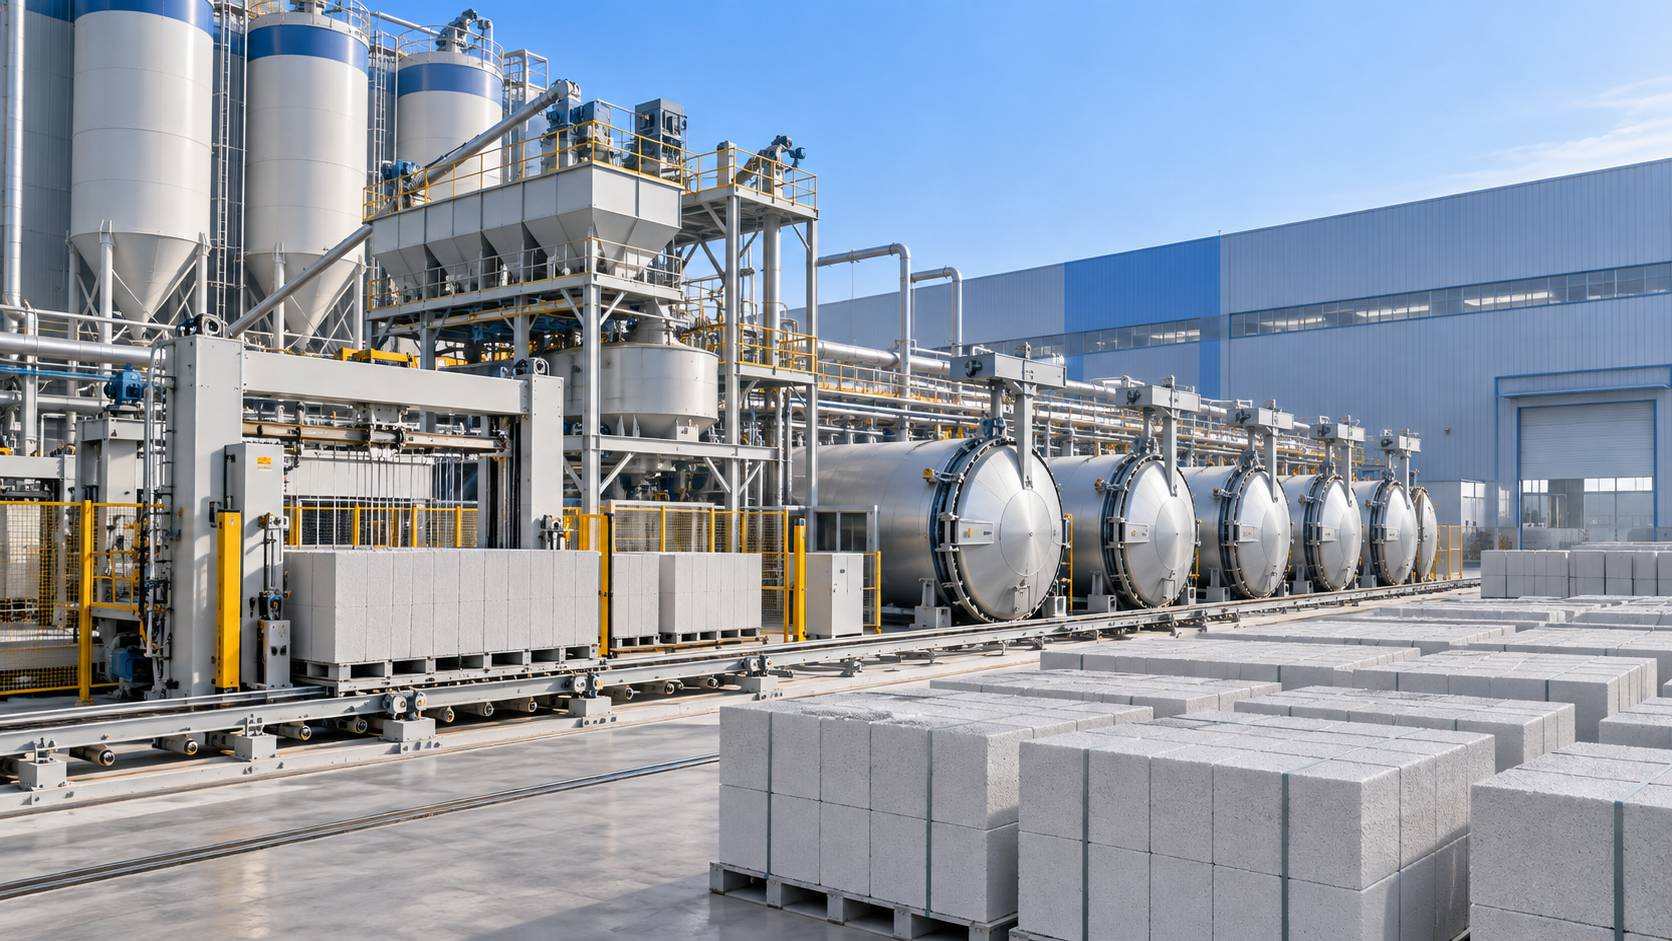
Производство AAC включает подготовку сырья, приготовление суспензии, заливку, предварительное твердение, резку, автоклавирование, перемещение и контроль готовой продукции. Продолжительность обучения определяется степенью автоматизации этих этапов, объемом оставшихся пусконаладочных работ, а также тем, внедряется ли оборудование на действующем предприятии по производству бетонных изделий или на совершенно новом объекте. Линия может быть механически смонтирована, но все еще нуждаться в значительном практическом обучении, прежде чем будет готова к стабильному коммерческому выпуску.
Обучение обычно включает несколько этапов
Первый этап начинается во время проверки монтажа и предпусковой подготовки. Технический персонал проверяет компоновку оборудования, электрические соединения, трубопроводы, точки смазки, блокировки, аварийные остановы и последовательность запуска и остановки основных машин. При обсуждении сроков обучения этой работе часто не уделяют внимания, однако именно она определяет, сможет ли дальнейшее обучение производству проходить без повторяющихся перерывов. Нельзя обучать работе со смесителем, баком для суспензии, системой циркуляции форм, резательной машиной или автоклавом изолированно, если их связь с предшествующим или последующим оборудованием не готова.
После подтверждения готовности отдельных машин обучение переходит к холостому прогону. Конвейеры, устройства перемещения форм, механизмы кантования, режущие рамы и последовательности управления работают без производственной суспензии или сырого массива. Холостой прогон дает персоналу по обслуживанию и операторам диспетчерской возможность изучить нормальное движение, предельные положения, сообщения сигнализации, процедуры сброса и правила безопасного доступа. Он также выявляет проблемы монтажа, такие как несоосность, незакрепленные датчики, неверные пределы перемещения или недостаточные зазоры вокруг точек обслуживания. Устранение этих проблем до подачи материала экономит время на более чувствительных этапах.
На следующем этапе используются фактические производственные материалы. Здесь продолжительность становится менее предсказуемой, поскольку качество AAC определяется взаимодействием условий процесса. Кремнеземистый песок или другой кремнеземсодержащий материал должен быть подготовлен до подходящей тонкости помола; известь, цемент, гипс при его использовании, вода и алюминиевая пудра или паста должны дозироваться стабильно; а суспензия должна поступать в форму при контролируемых температуре и текучести. Бригада должна увидеть, как небольшая корректировка влияет на вспучивание, поведение при предварительном твердении, прочность при резке и качество готовых блоков.
Обучение продолжается в течение нескольких производственных циклов, пока линия не сможет поддерживать надежный ритм работы. Первые партии часто используются для уточнения параметров, а не для демонстрации максимальной производительности. Сырой массив, который расширяется неравномерно, оседает по краям, прилипает к форме или разрывается при резке, предоставляет практическую информацию, которую ни одно руководство по эксплуатации не может полностью передать. Правильная реакция зависит от того, на каком этапе началось отклонение. Увеличение скорости резки не решит проблему слабой структуры сырого массива, вызванную нестабильной температурой суспензии или неподходящим временем подъема.
Что влияет на общую продолжительность обучения?
Распространенное заблуждение заключается в том, что более высокий уровень автоматизации всегда сокращает обучение. Он может сократить объем рутинных операций после отладки процесса, но не устраняет необходимости понимать сам процесс. Автоматизированная система дозирования будет точно повторять рецепт только в том случае, если рецепт соответствует фактической влажности, характеристикам сырья и требуемой плотности. Если влажность песка меняется, номинальное количество добавляемой воды может больше не обеспечивать то же состояние суспензии. Прежде чем менять рецепт, персонал должен понимать, вызвано ли отклонение взвешиванием, состоянием материала, смешиванием, температурой или настройкой управления.
Пусконаладка и обучение пересекаются, но это не одно и то же
Пусконаладка подтверждает, что установленное оборудование выполняет предусмотренные функции. Обучение передает способность эксплуатировать, проверять, регулировать и обслуживать это оборудование в нормальных и нештатных условиях. Эти два вида работ должны пересекаться, поскольку наиболее эффективное обучение происходит во время настройки реальных параметров. Тем не менее их не следует считать взаимозаменяемыми.
Например, резательная машина может правильно выполнить последовательность перемещения во время пусконаладки. Обучение также должно охватывать проверку натяжения струн, выявление поврежденной или загрязненной режущей струны, выравнивание массива перед резкой, безопасную очистку рамы и определение того, вызваны ли дефекты системой резки или недостаточным предварительным твердением. Трещина на кромке готового блока может выглядеть как проблема резки, тогда как ее основной причиной могут быть низкая прочность сырого массива, плохое отделение от формы или резкое перемещение до готовности массива.
Эксплуатация автоклава требует такого же разграничения. Недостаточно просто запустить паровой цикл. Персонал должен понимать схему загрузки, управление конденсатом, проверку герметичности двери, динамику давления и температуры, контролируемое повышение и снижение давления, а также последствия неправильного выполнения процедур открытия. Процесс должен соответствовать утвержденным на предприятии инструкциям по эксплуатации и требованиям безопасности, специфичным для оборудования. Обучение должно ясно определять, при каких условиях необходимо остановить цикл и передать вопрос на рассмотрение, а не пытаться выполнить импровизированную корректировку.
Навыки, которые должны быть продемонстрированы до завершения обучения
Завершение обучения должно основываться на продемонстрированных возможностях по всей производственной цепочке. Человек может уметь запускать смеситель, но при этом не уметь диагностировать причины отклонения конечной плотности или увеличения отходов при резке. Полезнее подтвердить выполнение практических задач, чем опираться только на фиксированный календарный срок.
- Подготавливать и проверять партии сырья, включая точность взвешивания, консистенцию суспензии, температуру материала и состояние оборудования для работы с алюминиевой добавкой.
- Управлять системой управления при запуске, штатном производстве, плановой остановке и восстановлении после некритического сигнала тревоги без обхода защитных блокировок.
- Оценивать готовность к предварительному твердению по фактическому состоянию массива, а не только по прошедшему времени, поскольку условия окружающей среды и поведение суспензии могут изменить необходимую продолжительность выдержки.
- Настраивать размеры резки, проверять струны и направляющие, контролировать перемещение формы и массива, а также отличать дефекты резки от дефектов на предшествующих стадиях процесса.
- Соблюдать процедуры загрузки автоклава, парового цикла, разгрузки и изоляции, распознавая нештатные условия, связанные с давлением, конденсатом, уплотнением или дверью.
- Выполнять регулярную смазку, очистку, проверку крепежа и плановые осмотры, чтобы обнаруживать износ до того, как он вызовет внеплановую остановку.
Последний пункт особенно важен для предприятий, переходящих от пусконаладки к непрерывному производству. Самые ранние процедуры технического обслуживания формируют базовую оценку состояния подшипников, цепей, редукторов, гидравлических компонентов, датчиков, клапанов и движущихся механизмов. Без такой базы постепенное ухудшение состояния легко принимается за нормальное поведение машины, пока неисправность перемещения или проблема соосности не остановит линию.
Почему сырье часто увеличивает продолжительность практического обучения
Графики обучения иногда составляются только с учетом оборудования, хотя на AAC существенно влияют изменения свойств сырья. Тонкость песка, содержание твердых веществ в суспензии, реакционная способность извести, температура воды и состояние пенообразователя или алюминиевой добавки влияют на подъем и схватывание материала. Рецептура, которая хорошо работает с одной поставкой материалов, может потребовать корректировки после изменения влажности, распределения частиц или условий хранения.
Это не означает, что каждое изменение требует перепроектирования процесса. Это означает, что команде необходим дисциплинированный метод сравнения исходных данных и результатов. Когда меняется плотность, первой реакцией не должно быть одновременное изменение нескольких настроек. Следует подтвердить фактический вес партии, влажность материала, время смешивания, температуру суспензии, дозировку добавки, состояние формы и среду предварительного твердения. Одновременное изменение многих переменных может скрыть первоначальную причину и усложнить интерпретацию следующей партии.
Обучение контролю качества также должно связывать результаты испытаний с производственными наблюдениями. Сухая плотность, прочность на сжатие, точность размеров, внешний вид и внутренняя пористая структура не являются изолированными показателями качества. Поверхностный дефект может начинаться с подготовки формы; отклонение размеров может отражать выравнивание при резке или стабильность сырого массива; низкая прочность может потребовать совместного анализа подготовки материала, дозирования и условий автоклавирования. Ценность раннего обучения заключается в том, что эти взаимосвязи становятся заметными до того, как предприятие перейдет к рутинной работе, повторяющей устранимые дефекты.
Разделяйте обучение по зонам ответственности, сохраняя видимость передачи работ
Персоналу диспетчерской, работникам мокрого процесса, персоналу участка резки, операторам автоклава, лабораторному персоналу и техническим специалистам по обслуживанию не требуется одинаковое обучение. Каждой роли необходима достаточная детализация для принятия решений на своем участке. Однако передача информации между участками должна оставаться прозрачной. Участок резки должен сообщать о необычном поведении массива таким образом, чтобы это помогало анализу первопричин на предшествующих этапах. Работы по обслуживанию датчика или исполнительного механизма должны быть сообщены до возобновления автоматического производства. Результаты контроля качества должны поступать к сотрудникам, которые могут скорректировать соответствующую часть процесса.
Перекрестное обучение полезно для базовой осведомленности, особенно в отношении процедур запуска и остановки, но оно не должно размывать ответственность. Сложные вмешательства в электрические панели, оборудование под давлением, подъемные системы или движущееся режущее оборудование требуют уполномоченного персонала и применения соответствующей процедуры изоляции. Время обучения лучше использовать для формирования четких путей эскалации, чем поощрять людей работать вне пределов назначенной им компетенции.
Признаки того, что требуется больше времени на обучение
Предприятию может потребоваться дополнительная работа под наблюдением, если один и тот же сигнал тревоги повторяется без документированной причины, рецептуры меняются методом проб и ошибок, записи о качестве невозможно связать с условиями партии или регулярные очистка и осмотр откладываются ради поддержания выпуска. Это не просто административные пробелы. Они указывают на то, что процесс еще недостаточно понятен для сохранения стабильности при обычных изменениях условий.
Еще одним тревожным признаком является линия, которая работает плавно только в присутствии специалиста по пусконаладке. Проверкой служит способность команды на площадке объяснить текущие производственные параметры, определить пределы, в которых они могут их корректировать, и решить, когда проблема требует технического рассмотрения. Стабильная работа зависит от этого суждения больше, чем от умения нажать правильную кнопку запуска.
Поэтому техническое обучение для завода AAC следует планировать как поэтапную передачу эксплуатационных возможностей: ознакомление с оборудованием, холостой прогон, испытания материалов, подтверждение параметров, оценка качества и контролируемые самостоятельные смены. Точная продолжительность различается, но критерий завершения остается практическим и наблюдаемым: безопасная работа, контролируемое производство, отслеживаемые корректировки и команда, способная обслуживать линию без восприятия каждого отклонения процесса как чрезвычайной ситуации.
Следующая:Больше нет контента
Рекомендуем
 Oct 05, 2026
Сколько времени занимает техническое обучение для завода AAC?
Сколько обычно длится техническое обучение для завода AAC? Узнайте об этапах обучения, факторах пусконаладки и ключевых навыках для безопасного и стабильного производства.
- Oct 04, 2026
Что должно быть включено в отчет по планированию завода AAC?
Что должно быть включено в отчет по планированию завода AAC? Рассмотрите производительность, компоновку, сырье, оборудование, инженерные коммуникации, затраты и риски для успешного предприятия AAC.
- Sep 15, 2026
Контрольный список технического обслуживания автоматической машины для производства кирпича: предотвращение простоев в условиях высокой влажности
Техническое обслуживание автоматической машины для производства кирпича в условиях высокой влажности? Ознакомьтесь с нашим климатически адаптированным контрольным списком, чтобы предотвратить дорогостоящие простои — проверено для Юго-Восточной Азии, Индии и тропических регионов.