Quais problemas ocorrem com frequência durante o comissionamento de uma planta de AAC?
Quais problemas ocorrem com frequência durante o comissionamento de uma planta de AAC?
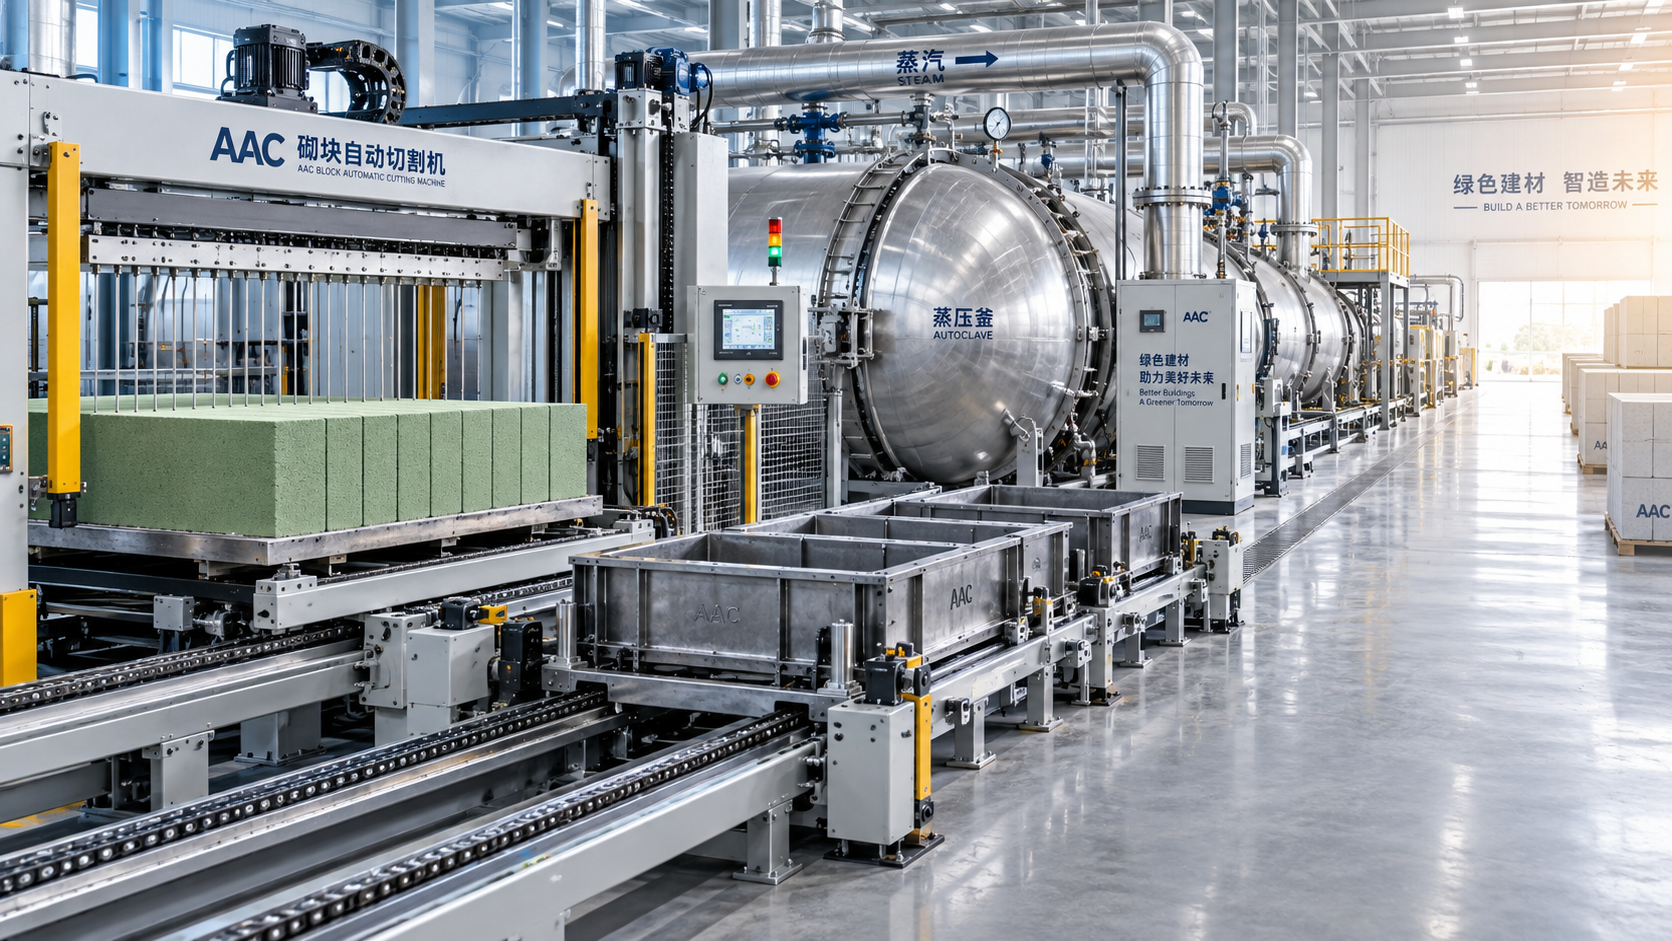
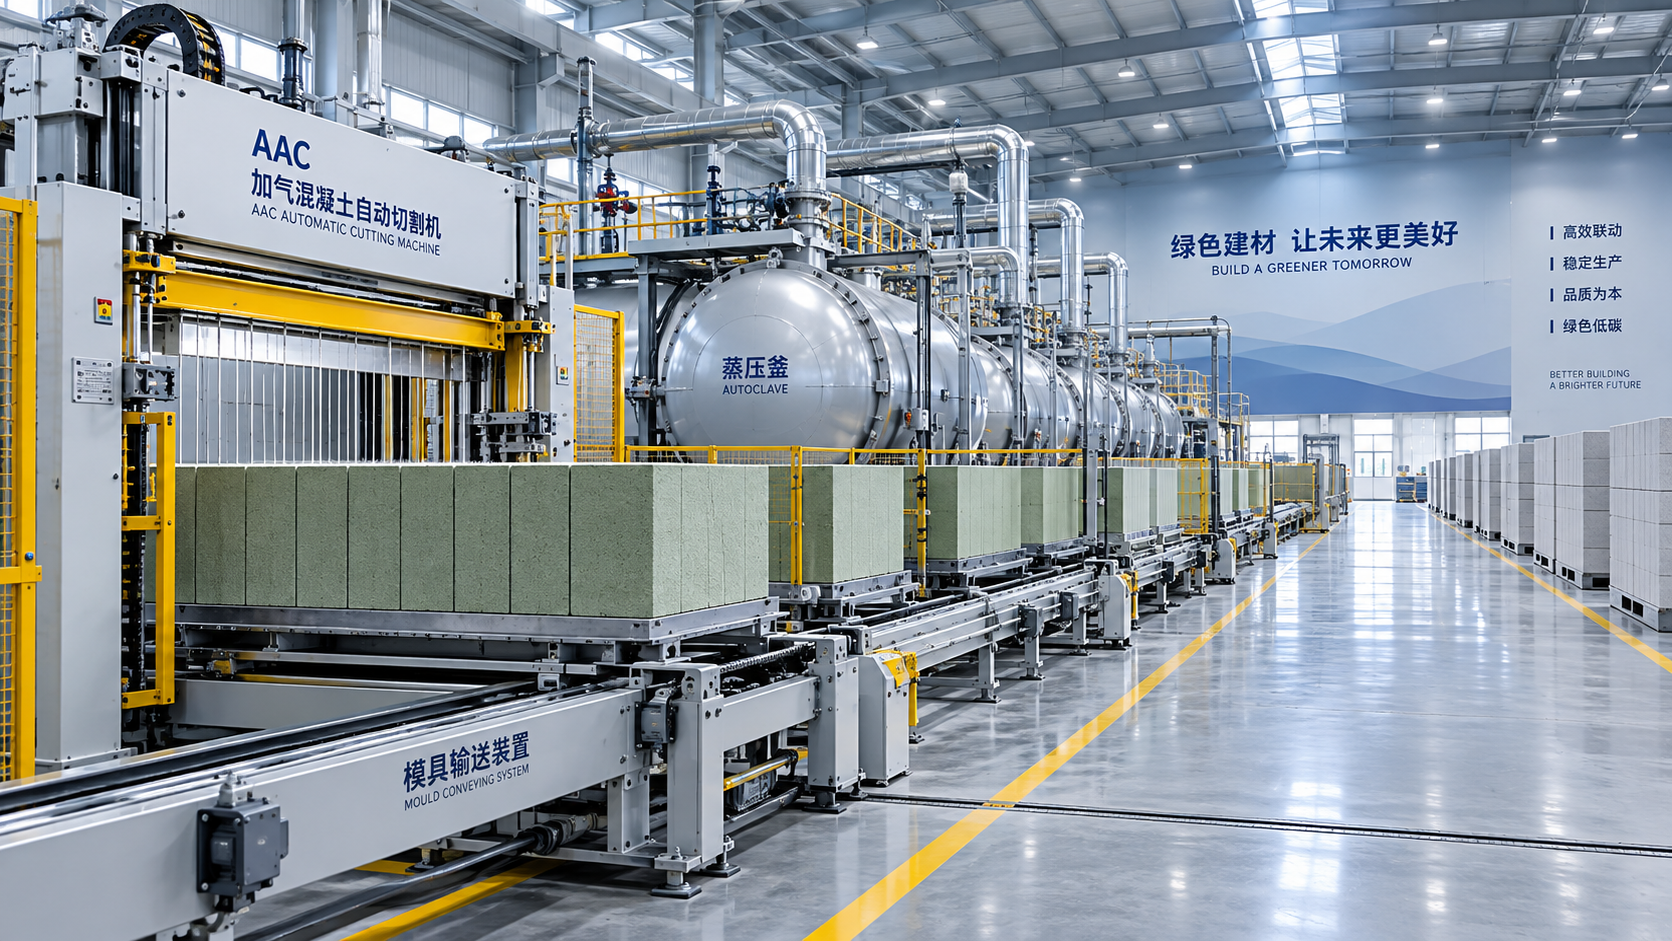
O comissionamento de uma planta de AAC é o momento em que uma linha de produção passa dos desenhos de instalação e listas de equipamentos para condições reais de fabricação. É também quando pequenos desvios se tornam visíveis. Um misturador que opera suavemente sem carga pode se comportar de forma diferente ao processar a polpa. Uma máquina de corte aparentemente instalada corretamente pode apresentar desvios dimensionais quando a densidade do bolo verde muda. Um sistema de autoclave pode atingir a pressão, mas ainda produzir uma cura irregular porque a remoção de condensado ou a distribuição de vapor não é estável.
Por isso, a pergunta “Quais são os problemas comuns durante o comissionamento de uma planta de AAC?” não pode ser respondida analisando apenas uma máquina. A produção de concreto aerado autoclavado é um processo interligado que envolve preparação de matérias-primas, dosagem, mistura da polpa, manuseio de moldes, pré-cura, corte, autoclavagem, descarregamento e manuseio do produto. Os problemas frequentemente se propagam para as etapas posteriores. Uma variação de densidade observada após a cura pode ter origem na moagem da areia, na medição de umidade, na dosagem de alumínio ou no tempo de mistura, muito antes na linha.
Um programa de comissionamento disciplinado não visa apenas fazer todos os motores girarem. Ele verifica se toda a planta pode produzir repetidamente blocos ou painéis de AAC que atendam aos requisitos previstos de densidade, geometria, resistência, aparência e manuseio em condições normais de operação.
Problemas de precisão na instalação frequentemente surgem sob carga de produção
O alinhamento mecânico é uma das primeiras questões recorrentes. Durante a instalação, trilhos, transportadores, sistemas de transferência de moldes, equipamentos de inclinação e linhas de corte podem ser verificados individualmente. No entanto, uma linha de AAC depende do alinhamento desses sistemas entre si. Uma pequena diferença de nível entre um carro de transferência e uma seção de corte pode causar impactos, vibrações ou posicionamento inconsistente do bolo verde. Com o tempo, isso pode danificar as bordas dos moldes, perturbar o bolo antes do corte ou aumentar os trabalhos de manutenção em rodas e componentes de guia.
A expansão térmica também merece atenção. Os equipamentos ao redor da área da autoclave estão sujeitos a mudanças de temperatura, e os suportes de tubulações, válvulas e pontos de conexão precisam ter folga suficiente para operar com segurança. Tubulações de vapor instaladas rigidamente podem exercer tensão nas conexões quando o sistema aquece. Por outro lado, tubulações com suporte inadequado podem vibrar, acumular condensado em locais indesejáveis ou sobrecarregar válvulas e instrumentos.
As equipes de comissionamento devem verificar fundações, chumbadores, retilineidade dos trilhos, cotas dos equipamentos, lubrificação de redutores, tensão de correntes e correias, bem como o movimento livre de todos os equipamentos de transferência. Essas verificações podem parecer básicas, mas adiá-las até o início da produção normalmente torna as correções mais caras e disruptivas.
As matérias-primas raramente se comportam exatamente como a fórmula de teste
As formulações de AAC são sensíveis às propriedades das matérias-primas locais. Areia, cinza volante, cal, cimento, gesso, pó ou pasta de alumínio e água não chegam como insumos perfeitamente constantes. A finura da areia pode variar. A cinza volante pode variar em umidade, perda ao fogo e composição química. A reatividade da cal virgem pode diferir entre entregas. Até mesmo a temperatura da água pode influenciar o comportamento da polpa e o tempo de geração de gás.
Um erro comum na partida é supor que uma formulação estabelecida possa simplesmente ser transferida de um local para outro. Na realidade, a fórmula de comissionamento deve ser desenvolvida com base em ensaios reais dos materiais e na resposta observada do processo. Se a moagem da areia for muito grossa, a reação e a estrutura final podem ser afetadas. Se os dados de umidade forem imprecisos, a relação sólidos-água muda mesmo quando o sistema de pesagem parece correto. Se a cal for armazenada inadequadamente e absorver umidade, seu desempenho efetivo poderá não corresponder mais à premissa original.
A abordagem mais útil é criar uma linha de base controlada: documentar as propriedades dos materiais recebidos, registrar cada lote de teste, reter amostras e ajustar uma variável relevante por vez, sempre que possível. Tentar resolver densidade, fissuração, danos de corte e defeitos de cura alterando vários ingredientes simultaneamente geralmente obscurece a causa real.
Erros de dosagem criam problemas de qualidade que parecem falhas de equipamento
Pesagem e dosagem imprecisas estão entre as falhas de comissionamento mais relevantes porque seus efeitos aparecem de muitas formas: densidade instável, resistência verde insuficiente, expansão irregular, fissuração, baixo desempenho de corte e propriedades inconsistentes do produto acabado. O problema pode ser mecânico, como uma balança não calibrada, uma ponte de material em uma moega ou um alimentador que não descarrega de forma consistente. Também pode ser procedimental, incluindo configurações de tara incorretas, compensação de umidade não verificada ou o uso de uma substituição manual pelo operador sem registro.
A adição de alumínio exige controle especial. O agente formador de gás influencia a geração de poros e a expansão; portanto, o momento, a dispersão, a concentração e a precisão da dosagem são importantes. Uma dose incorreta nem sempre é evidente no misturador. Ela pode se tornar visível quando o bolo sobe rápido demais, não atinge a altura prevista, forma uma estrutura interna fraca ou desenvolve defeitos superficiais antes de chegar à linha de corte.
Em vez de avaliar o sistema de dosagem apenas pelos valores exibidos, a equipe de comissionamento deve realizar verificações práticas: comparar as quantidades registradas com verificações físicas, inspecionar a consistência do descarregamento, testar alarmes e intertravamentos e confirmar que o fluxo de material permanece estável ao longo de vários ciclos. Uma planta pode produzir um lote aceitável por acaso; um comissionamento confiável exige repetibilidade.
A mistura, o vazamento e a pré-cura da polpa devem ser tratados como uma única etapa
O período entre a mistura e o corte é frequentemente subestimado. A polpa de AAC deve ser misturada o suficiente para dispersar os materiais, mas a mistura excessiva ou o vazamento tardio podem alterar a janela de reação pretendida. Quando a polpa entra no molde, seu comportamento de expansão e pega depende da temperatura dos materiais, das condições ambientais, do equilíbrio da formulação, da preparação do molde e do momento das operações subsequentes.
Os sintomas comuns incluem elevação irregular do bolo, baixa resistência verde, fissuras na superfície superior, colapso das bordas, aderência às superfícies do molde ou um bolo macio demais para ser cortado de forma limpa. Esses sintomas não apontam para uma única causa universal. Por exemplo, um bolo fraco pode estar relacionado a tempo insuficiente de pré-cura, mas também pode resultar de variação das matérias-primas, excesso de água, mistura inadequada, dispersão incorreta de alumínio ou condições de temperatura impróprias.
O tratamento desmoldante é outra questão prática. Uma aplicação irregular pode causar aderência e danos quando o bolo é removido ou inclinado. O excesso de agente desmoldante pode introduzir outro conjunto de problemas de superfície e manuseio. Os operadores precisam de um método repetível, e não apenas de uma instrução para “aplicar uniformemente”. Durante a partida, vale a pena definir a sequência de preparação, os pontos de inspeção e a condição visual aceitável de cada molde antes do vazamento.
Defeitos de corte geralmente são um sinal do processo, não apenas um problema dos fios
O corte é altamente visível, por isso costuma ser culpado primeiro quando as dimensões dos blocos estão incorretas ou as bordas lascam. Fios de corte desgastados, frouxos ou tensionados incorretamente certamente podem causar defeitos. O mesmo vale para o posicionamento incorreto da máquina, guias sujos ou sincronização inadequada entre os movimentos de corte e a transferência do bolo. No entanto, uma máquina de corte não pode compensar um bolo verde com densidade instável, resistência insuficiente ou baixa coesão interna.
Se os fios arrastam material, criam superfícies rasgadas ou apresentam quebras repetidas, a investigação deve ir além da estrutura de corte. O bolo está na maturidade correta quando chega? Ele expandiu de maneira uniforme? Há variação entre a parte superior e a inferior do bolo? As dimensões do molde e o posicionamento do bolo são estáveis? A mesma lógica se aplica quando os blocos acabados estão fora de esquadro. Um ajuste mecânico pode estar envolvido, mas a deformação do molde, o desalinhamento dos trilhos ou o movimento durante a transferência também podem contribuir.
O controle dimensional deve ser verificado ao longo de uma sequência de produção representativa, em vez de se basear em um único bloco selecionado. Medições realizadas após o corte, após a autoclavagem e após o manuseio final podem revelar em que estágio um desvio começa a aumentar.
A instabilidade da cura a vapor pode comprometer um dia de produção que, de outra forma, seria bom
A autoclavagem não consiste simplesmente em atingir uma pressão-alvo. A qualidade do vapor, a elevação da pressão, a distribuição de temperatura, as condições de manutenção, a gestão de condensado, o desempenho de vedação e o arranjo de carregamento influenciam o resultado da cura. Uma sequência de aquecimento rápida ou mal controlada pode criar tensão térmica. A distribuição desigual de vapor pode deixar os produtos com propriedades inconsistentes na carga da autoclave. O excesso de condensado pode afetar a transferência de calor e gerar complicações operacionais.
Vazamentos em portas, válvulas, flanges ou conexões de instrumentos nunca devem ser tratados como detalhes menores de comissionamento. Além da perda de energia, eles podem tornar o ciclo de cura menos estável e criar preocupações de segurança. Purgadores de vapor e pontos de drenagem exigem atenção, pois um sistema pode parecer operacional enquanto ainda transporta mais condensado do que o previsto.
A caldeira e a rede de vapor fazem parte do controle de qualidade do AAC, e não são apenas infraestrutura de utilidades. Antes de aumentar a produção, as equipes da planta devem confirmar que o fornecimento de vapor permanece estável sob demanda realista e que o ciclo da autoclave é registrado de uma forma que os engenheiros possam analisar. Quando ocorrem mudanças de qualidade, esses registros frequentemente são mais informativos do que a inspeção visual isolada.
A lógica do sistema de controle e os sinais de campo exigem um teste funcional completo
As plantas modernas de AAC dependem de controles PLC, sensores, módulos de pesagem, chaves de fim de curso, acionamentos de motores e intertravamentos de segurança. Uma tela pode mostrar que uma sequência foi concluída, mas os dispositivos de campo podem não estar fornecendo informações confiáveis. Um sensor invertido, um limite de deslocamento incorreto, um sinal instável de célula de carga ou um parâmetro de temporização mal configurado podem interromper a produção ou fazer com que os equipamentos atuem fora de sequência.
O comissionamento deve incluir tanto testes a seco quanto testes úmidos. Os testes a seco confirmam movimento, direção, sequência e intertravamentos sem material de processo. Os testes úmidos introduzem a polpa real, as cargas, a umidade, as temperaturas e os tempos de ciclo que expõem problemas diferentes. Paradas de emergência, intertravamentos de portões, proteção contra sobrecarga, mensagens de alarme, modos manuais e procedimentos de reinicialização devem ser todos testados deliberadamente. A lógica de segurança não deve ser validada apenas após uma parada inesperada.
Igualmente importante, os operadores precisam entender o significado dos alarmes. Limpar repetidamente uma falha sem identificar sua causa pode transformar um pequeno ajuste de comissionamento em um problema recorrente de produção.
O elemento ausente frequentemente é a disciplina operacional
Uma linha nova às vezes é entregue com a expectativa de que a automação eliminará a necessidade de conhecimento do processo. Isso não acontece. A produção de AAC exige que os operadores reconheçam o comportamento anormal da polpa, avaliem a condição dos moldes, inspecionem os bolos verdes, percebam mudanças no corte e respondam adequadamente aos desvios do ciclo de cura. A equipe de manutenção também precisa de cronogramas de lubrificação, identificação de peças sobressalentes e um método claro para relatar falhas recorrentes.
Um registro prático de comissionamento deve incluir versões de formulação, resultados de testes de materiais, dados de lotes, números de moldes, observações de expansão, configurações de corte, registros de ciclos de autoclave, defeitos, ações corretivas e a pessoa responsável por cada decisão. Isso pode parecer exigente durante uma partida movimentada, mas evita que a planta dependa da memória e de premissas informais.
Para fabricantes de equipamentos, a qualidade do comissionamento é inseparável do suporte de projeto, da compreensão do processo e da velocidade de resposta. A Shandong Hongfa Scientific Industrial & Trading Co., Ltd., fundada em 1990, desenvolveu máquinas para materiais de construção, incluindo linhas de produção de blocos AAC, máquinas para blocos e centrais dosadoras de concreto. Seus recursos de fabricação e pesquisa, incluindo quatro bases de produção e uma equipe técnica, refletem a escala de coordenação necessária nesse tipo de projeto. Mais importante ainda, a ênfase declarada da empresa no rastreamento de qualidade por pontos é relevante para o comissionamento: as falhas são mais fáceis de resolver quando rastreadas até uma etapa, configuração ou componente específico, em vez de serem tratadas como um “problema geral da planta”.
Uma forma melhor de avaliar se o comissionamento está concluído
O comissionamento não deve ser declarado concluído porque a linha produziu seus primeiros blocos comercializáveis. Um padrão mais rigoroso é verificar se a planta pode executar ciclos repetidos com materiais controlados, parâmetros documentados, movimentação estável dos equipamentos, práticas operacionais seguras e qualidade previsível do produto. Os critérios exatos de aceitação dependerão do projeto, dos requisitos locais do produto, das matérias-primas e do escopo técnico acordado.
Antes de passar da produção de teste para a produção regular, os gestores devem revisar os itens pendentes que são fáceis de ignorar: status de calibração, peças sobressalentes para componentes de alto desgaste, verificações do sistema de vapor, responsabilidades de manutenção, treinamento de operadores, registros de produção e disponibilidade de documentação técnica em formato utilizável. Um período de comissionamento que identifica essas questões antecipadamente não é um atraso; é a etapa que evita desperdícios repetidos, produção instável e paradas evitáveis após a saída da equipe de instalação.
Seguinte:Não há mais conteúdo
Recomendar
 06/10/2026
Quais problemas ocorrem com frequência durante o comissionamento de uma planta de AAC?
Quais são os problemas comuns durante o comissionamento de uma planta de AAC? Descubra as causas de erros de dosagem, defeitos de corte, instabilidade do vapor e problemas de controle para uma produção confiável.
- 05/10/2026
Quanto tempo leva o treinamento técnico para uma fábrica de AAC?
Quanto tempo normalmente leva o treinamento técnico para uma fábrica de AAC? Conheça as etapas de treinamento, os fatores de comissionamento e as competências essenciais para uma produção segura e estável.
- 04/10/2026
O que deve ser incluído em um relatório de planejamento de uma fábrica de AAC?
O que deve ser incluído em um relatório de planejamento de uma fábrica de AAC? Explore capacidade, layout, matérias-primas, equipamentos, utilidades, custos e riscos para uma planta de AAC bem-sucedida.