¿Qué problemas suelen surgir durante la puesta en marcha de una planta de AAC?
¿Qué problemas suelen ocurrir durante la puesta en marcha de una planta de AAC?
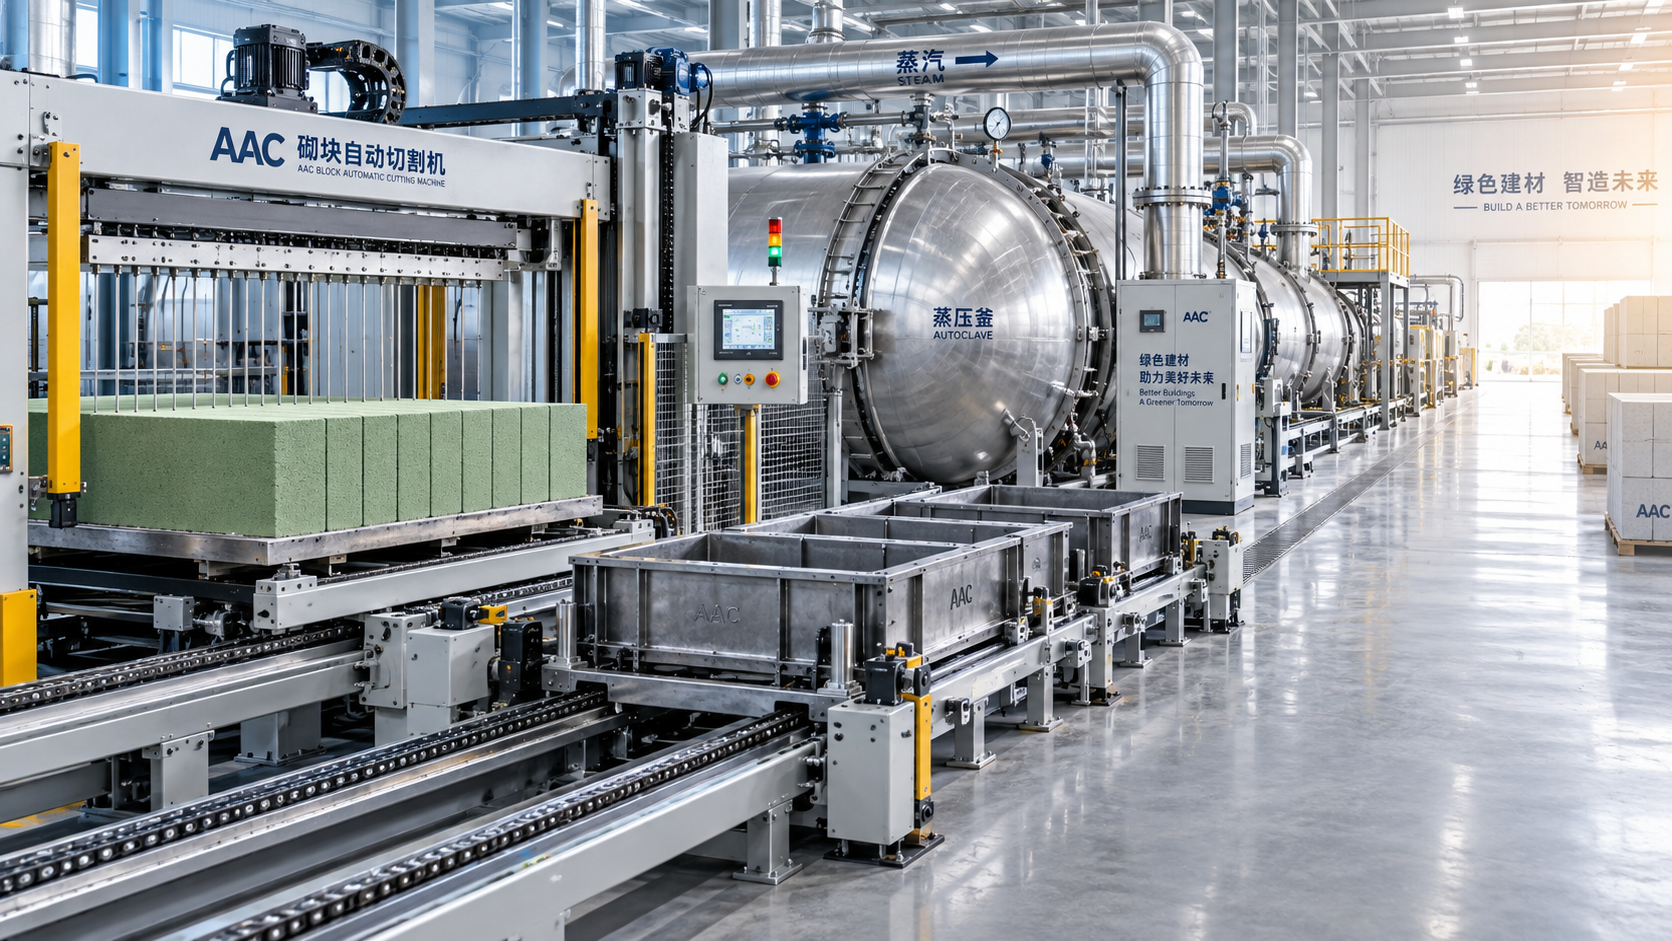
La puesta en marcha de una planta de AAC es el momento en que una línea de producción pasa de los planos de instalación y las listas de equipos a condiciones reales de fabricación. También es el momento en que las pequeñas desviaciones se hacen visibles. Una mezcladora que funciona sin problemas sin carga puede comportarse de manera diferente al manejar lodo. Una máquina de corte que parece estar correctamente instalada puede presentar desviaciones dimensionales cuando cambia la densidad de la torta verde. Un sistema de autoclave puede alcanzar la presión, pero aun así producir un curado desigual porque la eliminación de condensado o la distribución de vapor no son estables.
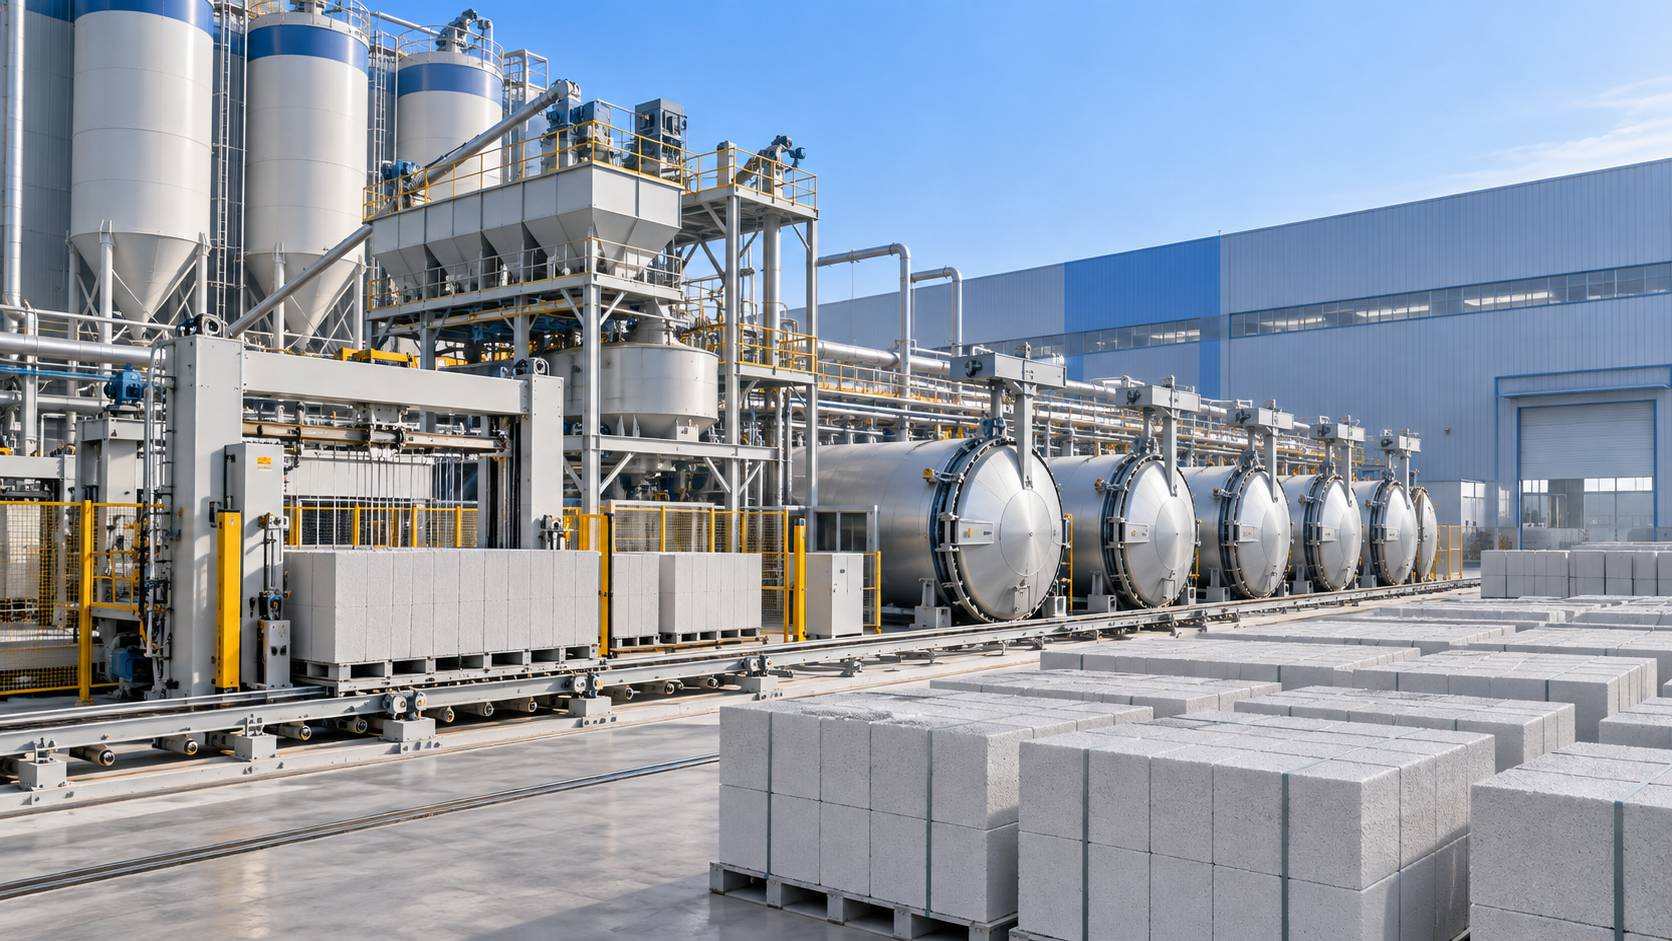
Por ello, la pregunta «¿Cuáles son los problemas comunes durante la puesta en marcha de una planta de AAC?» no puede responderse examinando una sola máquina. La producción de hormigón celular curado en autoclave es un proceso interconectado que incluye preparación de materias primas, dosificación, mezcla de lodo, manejo de moldes, precurado, corte, curado en autoclave, descarga y manipulación del producto. Los problemas suelen propagarse aguas abajo. Una variación de densidad detectada después del curado puede tener su origen mucho antes en la línea, en la molienda de arena, la medición de humedad, la dosificación de aluminio o el tiempo de mezcla.
Un programa de puesta en marcha riguroso no tiene como único objetivo hacer que todos los motores giren. Verifica si toda la planta puede producir repetidamente bloques o paneles de AAC que cumplan los requisitos previstos de densidad, geometría, resistencia, apariencia y manipulación en condiciones normales de operación.
Los problemas de precisión de instalación suelen manifestarse bajo carga de producción
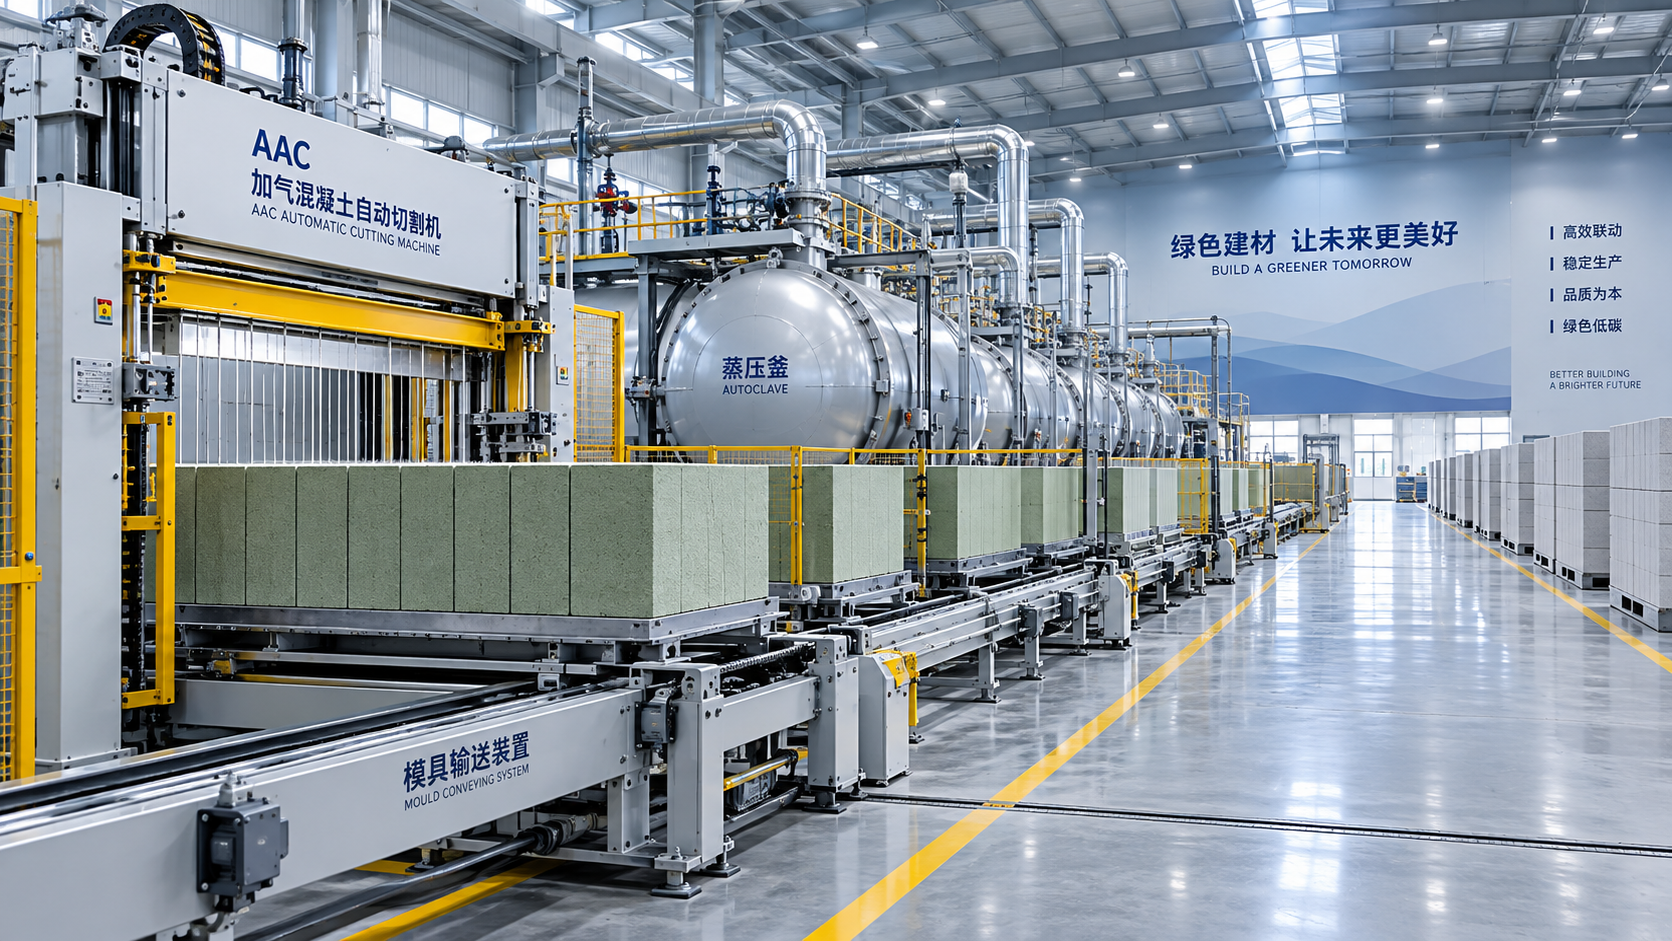
La alineación mecánica es uno de los primeros problemas recurrentes. Durante la instalación, los rieles, transportadores, sistemas de transferencia de moldes, equipos de inclinación y líneas de corte pueden verificarse individualmente. Sin embargo, una línea de AAC depende de la alineación de estos sistemas entre sí. Una pequeña diferencia de nivel entre un carro de transferencia y una sección de corte puede provocar impactos, vibraciones o un posicionamiento irregular de la torta verde. Con el tiempo, esto puede dañar los bordes de los moldes, alterar la torta antes del corte o aumentar las tareas de mantenimiento de ruedas y componentes guía.
La expansión térmica también merece atención. Los equipos cercanos al área de autoclaves experimentan cambios de temperatura, y los soportes de tuberías, válvulas y puntos de conexión necesitan suficiente holgura para operar con seguridad. Las tuberías de vapor instaladas de forma rígida pueden ejercer tensión sobre las conexiones cuando el sistema se calienta. Por el contrario, las tuberías con soporte deficiente pueden vibrar, acumular condensado en lugares no deseados o someter a tensión las válvulas y los instrumentos.
Los equipos de puesta en marcha deben verificar las cimentaciones, pernos de anclaje, rectitud de los rieles, niveles de los equipos, lubricación de reductores, tensión de cadenas y correas, y el libre movimiento de todos los equipos de transferencia. Estas comprobaciones pueden parecer básicas, pero aplazarlas hasta que la producción esté en marcha normalmente hace que las correcciones sean más costosas y disruptivas.
Las materias primas rara vez se comportan exactamente como la fórmula de prueba
Las formulaciones de AAC son sensibles a las propiedades de las materias primas locales. La arena, cenizas volantes, cal, cemento, yeso, polvo o pasta de aluminio y agua no llegan como insumos perfectamente constantes. La finura de la arena puede fluctuar. Las cenizas volantes pueden variar en humedad, pérdida por ignición y composición química. La reactividad de la cal viva puede diferir entre entregas. Incluso la temperatura del agua puede influir en el comportamiento del lodo y en el momento de generación de gas.
Un error común al inicio es suponer que una formulación establecida puede transferirse simplemente de un lugar a otro. En realidad, la fórmula de puesta en marcha debe desarrollarse en torno a ensayos reales de materiales y a la respuesta observada del proceso. Si la molienda de arena es demasiado gruesa, la reacción y la estructura final pueden verse afectadas. Si los datos de humedad son inexactos, la relación de sólidos y agua cambia aunque el sistema de pesaje parezca correcto. Si la cal se almacena incorrectamente y absorbe humedad, su rendimiento efectivo puede dejar de corresponder a la suposición original.
El enfoque más útil consiste en crear una línea base controlada: documentar las propiedades de los materiales entrantes, registrar cada lote de prueba, conservar muestras y ajustar una variable significativa cada vez cuando sea posible. Intentar resolver simultáneamente problemas de densidad, fisuración, daños de corte y defectos de curado modificando varios ingredientes suele ocultar la causa real.
Los errores de dosificación generan problemas de calidad que parecen fallos de equipos
El pesaje y la dosificación inexactos se encuentran entre los fallos de puesta en marcha con mayores consecuencias, ya que sus efectos aparecen de muchas formas: densidad inestable, resistencia en verde insuficiente, expansión irregular, fisuración, bajo rendimiento de corte y propiedades inconsistentes del producto terminado. El problema puede ser mecánico, como una báscula no calibrada, un puente de material en una tolva o un alimentador que no descarga de manera uniforme. También puede ser procedimental, como ajustes de tara incorrectos, compensación de humedad no verificada o el uso de una anulación manual por parte de un operador sin registrarla.
La adición de aluminio requiere un control particular. El agente generador de gas influye en la formación de poros y la expansión, por lo que son importantes el tiempo, la dispersión, la concentración y la precisión de dosificación. Una dosis incorrecta no siempre es evidente en la mezcladora. Puede hacerse visible cuando la torta sube demasiado rápido, no alcanza la altura prevista, forma una estructura interna débil o desarrolla defectos superficiales antes de llegar a la línea de corte.
En lugar de evaluar el sistema de dosificación únicamente por los valores mostrados, el equipo de puesta en marcha debe realizar verificaciones prácticas: comparar las cantidades registradas con comprobaciones físicas, inspeccionar la uniformidad de descarga, probar alarmas y enclavamientos, y confirmar que el flujo de material se mantiene estable durante varios ciclos. Una planta puede producir un lote aceptable por casualidad; una puesta en marcha fiable requiere repetibilidad.
La mezcla de lodo, el vertido y el precurado deben tratarse como una sola etapa
El período entre la mezcla y el corte se subestima con frecuencia. El lodo de AAC debe mezclarse lo suficiente para dispersar los materiales, pero una mezcla excesiva o un vertido tardío pueden alterar la ventana de reacción prevista. Una vez que el lodo entra en el molde, su comportamiento de expansión y fraguado depende de la temperatura del material, las condiciones ambientales, el equilibrio de la formulación, la preparación del molde y el momento de la manipulación posterior.
Los síntomas comunes incluyen elevación desigual de la torta, baja resistencia en verde, fisuración de la superficie superior, colapso de bordes, adherencia a las superficies del molde o una torta demasiado blanda para un corte limpio. Estos síntomas no indican una causa universal. Por ejemplo, una torta débil puede estar relacionada con un tiempo de precurado insuficiente, pero también puede deberse a variaciones de materias primas, exceso de agua, mezcla deficiente, dispersión incorrecta de aluminio o condiciones de temperatura inadecuadas.
El tratamiento desmoldante es otra cuestión práctica. Una aplicación desigual puede provocar adherencia y daños al retirar o inclinar la torta. Un exceso de agente desmoldante puede introducir otro conjunto de problemas de superficie y manipulación. Los operadores necesitan un método repetible, no simplemente una instrucción de «aplicar uniformemente». Durante el arranque, conviene definir la secuencia de preparación, los puntos de inspección y la condición visual aceptable de cada molde antes del vertido.
Los defectos de corte suelen ser una señal del proceso, no solo un problema de alambre
El corte es muy visible, por lo que a menudo se le atribuye la culpa primero cuando las dimensiones de los bloques son inexactas o los bordes se astillan. Los alambres de corte desgastados, flojos o con una tensión incorrecta pueden ciertamente causar defectos. También pueden provocarlos un posicionamiento incorrecto de la máquina, guías sucias o una sincronización inadecuada entre los movimientos de corte y la transferencia de la torta. Sin embargo, una máquina de corte no puede compensar una torta verde con densidad inestable, resistencia insuficiente o baja cohesión interna.
Si los alambres arrastran material, generan superficies desgarradas o presentan roturas repetidas, la investigación debe ir más allá del bastidor de corte. ¿La torta tiene la madurez correcta cuando llega? ¿Se ha expandido de forma uniforme? ¿Existe variación entre la parte superior e inferior de la torta? ¿Son estables las dimensiones del molde y el posicionamiento de la torta? La misma lógica se aplica cuando los bloques terminados están fuera de escuadra. Puede estar implicado un ajuste mecánico, pero la deformación del molde, la desalineación de rieles o el movimiento durante la transferencia también pueden contribuir.
El control dimensional debe verificarse a lo largo de una secuencia de producción representativa, en lugar de basarse en un único bloque seleccionado. Las mediciones tomadas después del corte, después del autoclave y después de la manipulación final pueden revelar en qué etapa comienza a aumentar una desviación.
La inestabilidad del curado con vapor puede comprometer un día de producción que, por lo demás, sea bueno
El curado en autoclave no consiste simplemente en alcanzar una presión objetivo. La calidad del vapor, el incremento de presión, la distribución de temperatura, las condiciones de mantenimiento, la gestión del condensado, el rendimiento del sellado y la disposición de carga influyen en el resultado del curado. Una secuencia de calentamiento rápida o mal controlada puede generar tensiones térmicas. Una distribución desigual del vapor puede dejar productos con propiedades inconsistentes en toda la carga de la autoclave. El exceso de condensado puede afectar la transferencia de calor y producir complicaciones operativas.
Las fugas alrededor de puertas, válvulas, bridas o conexiones de instrumentos nunca deben tratarse como detalles menores de puesta en marcha. Además de la pérdida de energía, pueden hacer que el ciclo de curado sea menos estable y generar problemas de seguridad. Los purgadores de vapor y los puntos de drenaje requieren atención porque un sistema puede parecer operativo mientras sigue transportando más condensado del previsto.
La caldera y la red de vapor forman parte del control de calidad del AAC, no son simplemente infraestructura auxiliar. Antes de aumentar la producción, los equipos de planta deben confirmar que el suministro de vapor permanece estable bajo una demanda realista y que el ciclo de autoclave se registra en un formato que los ingenieros puedan revisar. Cuando se producen cambios de calidad, esos registros suelen ser más informativos que la inspección visual por sí sola.
La lógica del sistema de control y las señales de campo necesitan una prueba funcional completa
Las plantas modernas de AAC dependen de controles PLC, sensores, módulos de pesaje, interruptores de límite, variadores de motor y enclavamientos de seguridad. Una pantalla puede indicar que una secuencia se ha completado, pero los dispositivos de campo pueden no proporcionar información fiable. Un sensor invertido, un límite de recorrido incorrecto, una señal inestable de célula de carga o un parámetro de tiempo mal configurado pueden interrumpir la producción o hacer que los equipos actúen fuera de secuencia.
La puesta en marcha debe incluir tanto pruebas en seco como pruebas en húmedo. Las pruebas en seco confirman el movimiento, la dirección, la secuencia y los enclavamientos sin material de proceso. Las pruebas en húmedo introducen el lodo real, las cargas, la humedad, las temperaturas y los tiempos de ciclo que revelan problemas diferentes. Deben probarse deliberadamente las paradas de emergencia, los enclavamientos de compuertas, la protección contra sobrecargas, los mensajes de alarma, los modos manuales y los procedimientos de reinicio. La lógica de seguridad no debe validarse únicamente después de una parada inesperada.
Igualmente importante es que los operadores comprendan el significado de las alarmas. Borrar repetidamente una falla sin identificar su causa puede convertir un pequeño ajuste de puesta en marcha en un problema de producción recurrente.
El elemento que falta suele ser la disciplina operativa
A veces se entrega una línea nueva con la expectativa de que la automatización eliminará la necesidad de conocimiento del proceso. No es así. La producción de AAC requiere que los operadores reconozcan el comportamiento anormal del lodo, evalúen la condición de los moldes, inspeccionen las tortas verdes, detecten cambios en el corte y respondan adecuadamente a las desviaciones del ciclo de curado. El personal de mantenimiento también necesita programas de lubricación, identificación de repuestos y un método claro para informar fallos recurrentes.
Un registro práctico de puesta en marcha debe incluir versiones de formulación, resultados de ensayos de materiales, datos de lotes, números de molde, observaciones de expansión, ajustes de corte, registros de ciclos de autoclave, defectos, acciones correctivas y la persona responsable de cada decisión. Esto puede parecer exigente durante un arranque con mucha actividad, pero evita que la planta dependa de la memoria y de supuestos informales.
Para los fabricantes de equipos, la calidad de la puesta en marcha es inseparable del apoyo al diseño, la comprensión del proceso y la velocidad de respuesta. Shandong Hongfa Scientific Industrial & Trading Co., Ltd., fundada en 1990, ha desarrollado maquinaria para materiales de construcción, incluidas líneas de producción de bloques de AAC, maquinaria para bloques y plantas de dosificación de concreto. Sus recursos de fabricación e investigación, incluidas cuatro bases de producción y una fuerza laboral técnica, reflejan la magnitud de la coordinación requerida en este tipo de proyecto. Más importante aún, el énfasis declarado de la empresa en el seguimiento de calidad basado en puntos es relevante para la puesta en marcha: los fallos son más fáciles de resolver cuando se rastrean hasta una etapa, ajuste o componente específico, en lugar de tratarlos como un «problema general de la planta».
Una mejor forma de determinar si la puesta en marcha está completa
La puesta en marcha no debe declararse completa porque la línea haya producido sus primeros bloques comercializables. Un criterio más sólido es si la planta puede ejecutar ciclos repetidos con materiales controlados, parámetros documentados, movimiento estable de los equipos, prácticas operativas seguras y calidad de producto predecible. Los criterios de aceptación exactos dependerán del diseño del proyecto, los requisitos locales del producto, las materias primas y el alcance técnico acordado.
Antes de pasar de la producción de prueba a la producción regular, los responsables deben revisar los elementos pendientes que se pasan por alto fácilmente: estado de calibración, repuestos para componentes de alto desgaste, verificaciones del sistema de vapor, responsabilidades de mantenimiento, capacitación de operadores, registros de producción y disponibilidad de documentación técnica en un formato utilizable. Un período de puesta en marcha que identifica estos problemas tempranamente no es un retraso; es la etapa que evita desperdicios repetidos, producción inestable y paradas evitables después de que el equipo de instalación se retire.
Siguiente:No hay más contenido
Recomendar
 06-10-2026
¿Qué problemas suelen surgir durante la puesta en marcha de una planta de AAC?
¿Cuáles son los problemas comunes durante la puesta en marcha de una planta de AAC? Descubra las causas de los errores de dosificación, los defectos de corte, la inestabilidad del vapor y los problemas de control para lograr una producción fiable.
- 05-10-2026
¿Cuánto dura la formación técnica para una planta de AAC?
¿Cuánto tiempo suele durar la formación técnica para una planta de AAC? Explore las etapas de formación, los factores de puesta en marcha y las habilidades esenciales para una producción segura y estable.
- 04-10-2026
¿Qué debe incluirse en un informe de planificación de una fábrica de AAC?
¿Qué debe incluirse en un informe de planificación de una fábrica de AAC? Explore la capacidad, la distribución, las materias primas, los equipos, los servicios auxiliares, los costes y los riesgos para lograr una planta de AAC exitosa.