Какие проблемы обычно возникают при пусконаладке завода AAC?
Какие проблемы обычно возникают при пусконаладке завода по производству AAC?
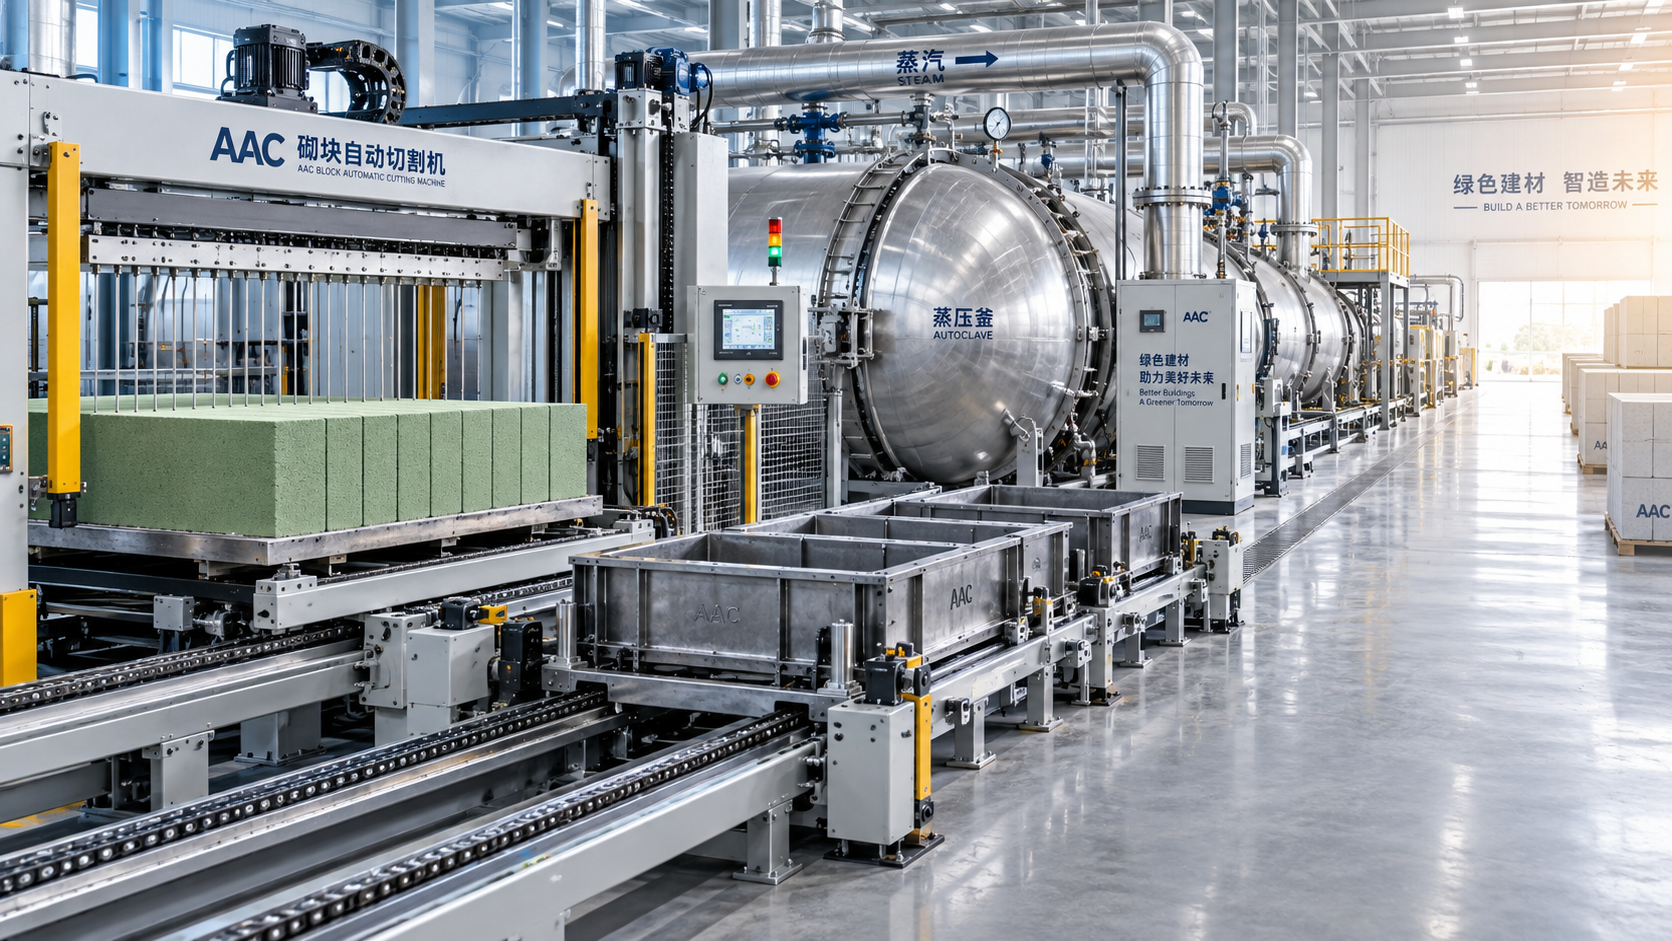
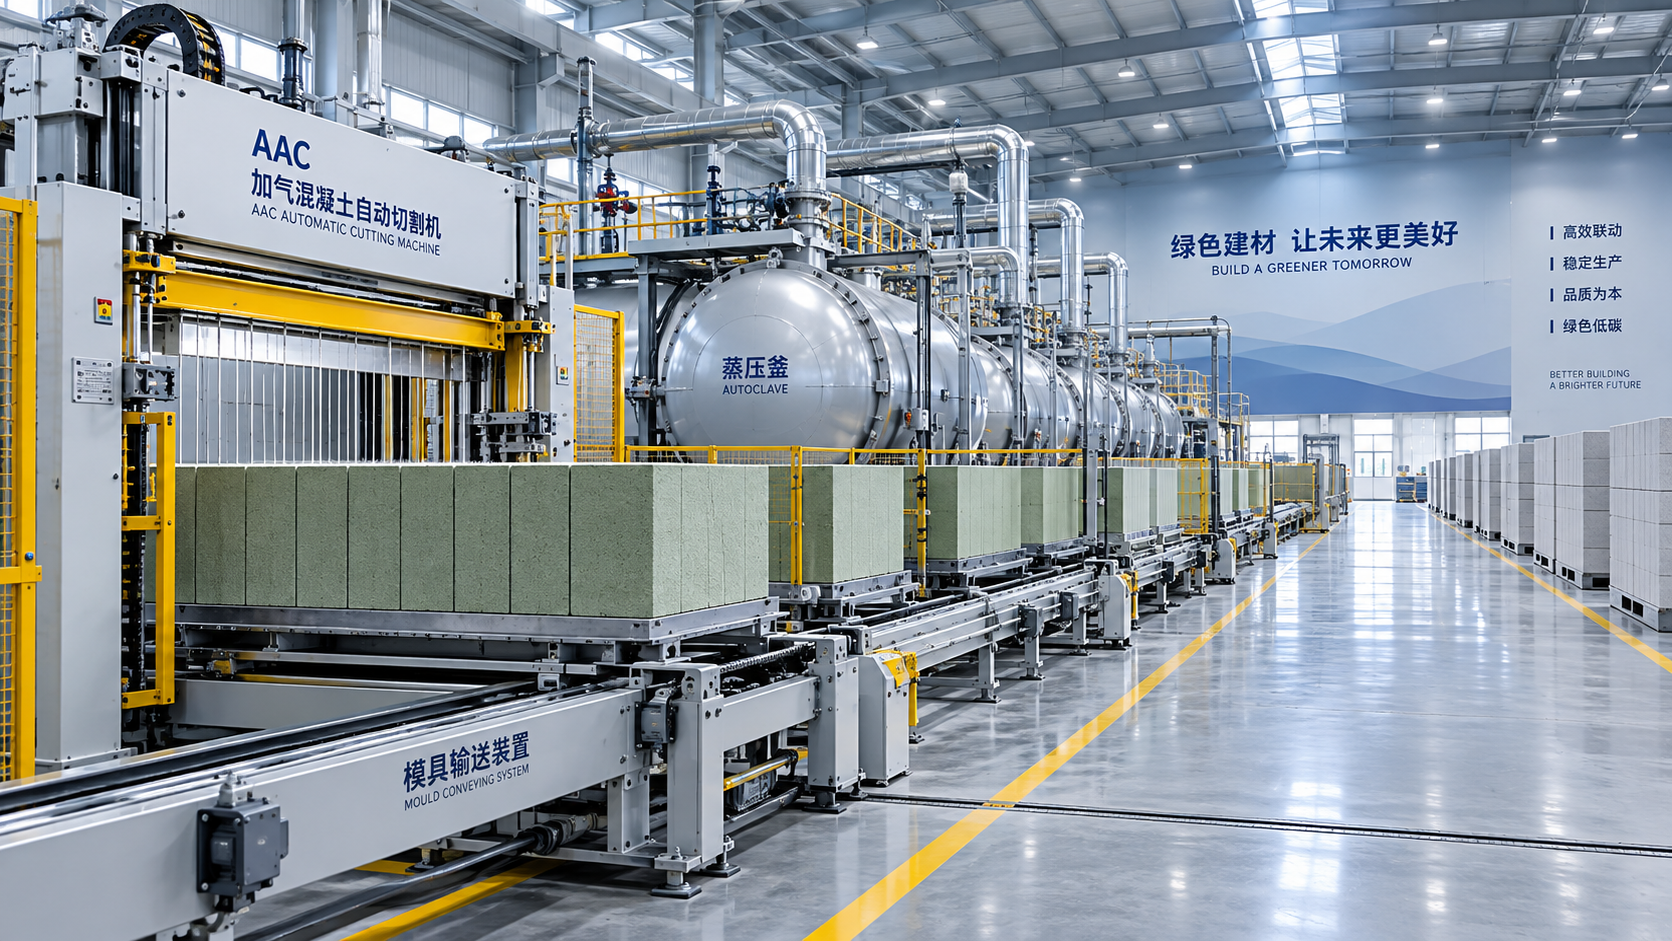
Пусконаладка завода AAC — это этап, на котором производственная линия переходит от монтажных чертежей и перечней оборудования к реальным условиям производства. Именно на этом этапе становятся заметны небольшие отклонения. Смеситель, работающий плавно без нагрузки, может вести себя иначе при работе со шламом. Резательная машина, которая кажется установленной правильно, может показать отклонения размеров при изменении плотности сырого массива. Автоклавная система может достигать требуемого давления, но при этом обеспечивать неравномерное твердение из-за нестабильного отвода конденсата или распределения пара.
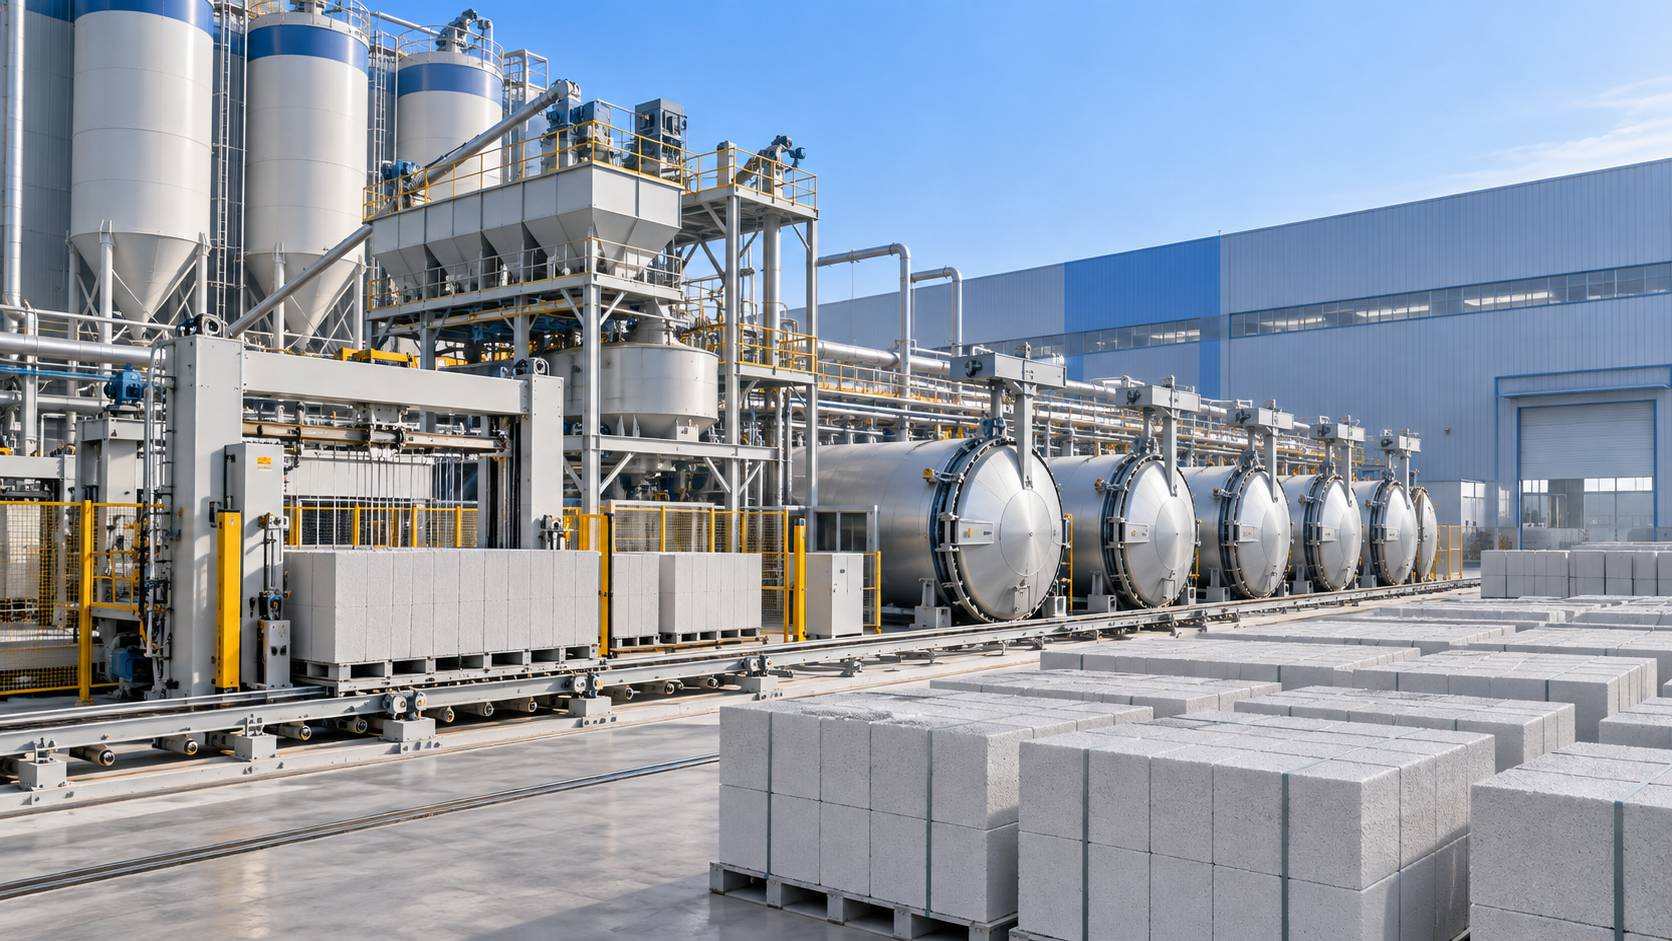
Поэтому на вопрос «Какие проблемы часто возникают при пусконаладке завода AAC?» нельзя ответить, рассматривая только одну машину. Производство автоклавного газобетона представляет собой взаимосвязанный процесс, включающий подготовку сырья, дозирование, смешивание шлама, работу с формами, предварительное твердение, резку, автоклавную обработку, разгрузку и обращение с готовой продукцией. Проблемы часто передаются по технологической цепочке дальше. Изменение плотности, замеченное после твердения, может быть вызвано шлифованием песка, измерением влажности, дозированием алюминия или временем смешивания на гораздо более раннем этапе линии.
Грамотно организованная программа пусконаладки направлена не просто на то, чтобы каждый двигатель вращался. Она должна подтверждать, что весь завод способен многократно производить блоки или панели AAC, соответствующие заданным требованиям по плотности, геометрии, прочности, внешнему виду и удобству обращения в нормальных условиях эксплуатации.
Проблемы точности монтажа часто проявляются при производственной нагрузке
Механическая центровка является одной из первых регулярно возникающих проблем. Во время монтажа рельсы, конвейеры, системы перемещения форм, кантовочное оборудование и линии резки могут проверяться по отдельности. Однако линия AAC зависит от взаимного выравнивания всех этих систем. Небольшая разница по высоте между передаточной тележкой и участком резки может вызывать удары, вибрацию или нестабильное позиционирование сырого массива. Со временем это может повредить края форм, нарушить структуру массива перед резкой или увеличить объем технического обслуживания колес и направляющих компонентов.
Тепловое расширение также заслуживает внимания. Оборудование в зоне автоклавов подвергается изменениям температуры, поэтому опоры трубопроводов, клапаны и точки соединения должны иметь достаточный допуск для безопасной работы. Жестко смонтированные паропроводы могут создавать напряжение в соединениях при нагреве системы. Напротив, трубопроводы с недостаточной опорой могут вибрировать, накапливать конденсат в нежелательных местах или создавать нагрузку на клапаны и приборы.
Пусконаладочные группы должны проверить фундаменты, анкерные болты, прямолинейность рельсов, высотные отметки оборудования, смазку редукторов, натяжение цепей и ремней, а также свободное перемещение всего передаточного оборудования. Эти проверки могут показаться базовыми, но их откладывание до начала производства обычно делает корректировку более дорогостоящей и затрудняющей работу.
Сырьевые материалы редко ведут себя в точности так, как предусмотрено пробной рецептурой
Рецептуры AAC чувствительны к свойствам местного сырья. Песок, зола-унос, известь, цемент, гипс, алюминиевая пудра или паста и вода не поступают в качестве идеально неизменных компонентов. Тонкость помола песка может колебаться. Зола-унос может различаться по влажности, потерям при прокаливании и химическому составу. Реакционная способность негашеной извести может отличаться от поставки к поставке. Даже температура воды может влиять на поведение шлама и время газообразования.
Распространенная ошибка на этапе запуска — предполагать, что проверенную рецептуру можно просто перенести с одного объекта на другой. В действительности пусконаладочная рецептура должна разрабатываться на основе фактических испытаний материалов и наблюдаемой реакции процесса. Если помол песка слишком крупный, это может повлиять на реакцию и конечную структуру. Если данные о влажности неточны, соотношение твердого вещества и воды меняется, даже когда система взвешивания кажется исправной. Если известь хранится неправильно и поглощает влагу, ее фактические характеристики могут уже не соответствовать первоначальному предположению.
Наиболее полезный подход — создать контролируемую базовую линию: документировать свойства поступающего сырья, регистрировать каждую пробную партию, сохранять образцы и по возможности изменять за один раз только одну значимую переменную. Попытки одновременно устранить проблемы плотности, трещинообразования, повреждений при резке и дефектов твердения путем изменения нескольких компонентов обычно скрывают истинную причину.
Ошибки дозирования создают проблемы качества, похожие на отказы оборудования
Неточное взвешивание и дозирование относятся к наиболее существенным неисправностям при пусконаладке, поскольку их последствия проявляются во множестве форм: нестабильная плотность, недостаточная прочность сырого массива, неравномерное расширение, трещины, плохая резка и нестабильные свойства готовой продукции. Проблема может быть механической, например некалиброванные весы, зависание материала в бункере или питатель с нестабильной выгрузкой. Она также может быть процедурной, включая неправильные настройки тары, непроверенную компенсацию влажности или использование оператором ручного управления без регистрации этого действия.
Добавление алюминия требует особого контроля. Газообразующий компонент влияет на формирование пор и расширение, поэтому важны время внесения, диспергирование, концентрация и точность дозирования. Неправильная доза не всегда заметна в смесителе. Она может проявиться, когда массив поднимается слишком быстро, не достигает заданной высоты, образует слабую внутреннюю структуру или приобретает поверхностные дефекты до поступления на линию резки.
Вместо оценки системы дозирования только по отображаемым значениям пусконаладочная группа должна проводить практическую проверку: сопоставлять зарегистрированные количества с физическими проверками, контролировать стабильность выгрузки, испытывать сигнализацию и блокировки, а также подтверждать устойчивость потока материалов в течение нескольких циклов. Завод может случайно произвести одну приемлемую партию; надежная пусконаладка требует повторяемости.
Смешивание шлама, заливку и предварительное твердение следует рассматривать как единый этап
Период между смешиванием и резкой часто недооценивают. Шлам AAC необходимо смешивать достаточно интенсивно для диспергирования материалов, однако чрезмерное смешивание или задержка заливки могут изменить предусмотренное окно реакции. После поступления шлама в форму его расширение и схватывание зависят от температуры материалов, условий окружающей среды, баланса рецептуры, подготовки формы и времени последующих операций.
К распространенным признакам относятся неравномерный подъем массива, низкая прочность сырого массива, трещины на верхней поверхности, разрушение краев, прилипание к поверхностям формы или слишком мягкий массив, который невозможно чисто разрезать. Эти признаки не указывают на одну универсальную причину. Например, слабый массив может быть связан с недостаточным временем предварительного твердения, но также может быть следствием изменений сырья, избытка воды, плохого смешивания, неправильного диспергирования алюминия или неподходящих температурных условий.
Обработка форм разделительным составом — еще один важный практический вопрос. Неравномерное нанесение может вызвать прилипание и повреждение при извлечении или кантовании массива. Слишком большое количество разделительного агента может привести к другому набору проблем с поверхностью и обращением. Операторам нужен воспроизводимый метод, а не просто указание «наносить равномерно». На этапе запуска целесообразно определить последовательность подготовки, точки контроля и приемлемое визуальное состояние каждой формы перед заливкой.
Дефекты резки обычно являются сигналом технологического процесса, а не только проблемой проволоки
Резка хорошо заметна, поэтому ее часто обвиняют в первую очередь, когда размеры блоков неточны или скалываются края. Изношенные, ослабленные или неправильно натянутые режущие проволоки действительно могут вызывать дефекты. То же относится к неправильному позиционированию машины, загрязненным направляющим или недостаточной синхронизации между движениями резки и передачей массива. Однако резательная машина не может компенсировать сырой массив с нестабильной плотностью, недостаточной прочностью или слабой внутренней связностью.
Если проволоки тянут материал, создают рваные поверхности или регулярно обрываются, расследование должно выходить за пределы режущей рамы. Достиг ли массив нужной зрелости к моменту поступления? Равномерно ли он расширился? Есть ли различия между верхней и нижней частью массива? Стабильны ли размеры формы и позиционирование массива? Та же логика применяется, когда готовые блоки имеют отклонения от прямоугольности. Причина может заключаться в механической настройке, но деформация формы, несоосность рельсов или перемещение при передаче также могут вносить свой вклад.
Контроль размеров следует проводить по репрезентативной производственной последовательности, а не по одному выбранному блоку. Измерения после резки, после автоклавной обработки и после окончательного перемещения позволяют выявить этап, на котором отклонение начинает увеличиваться.
Нестабильность парового твердения может свести на нет хороший производственный день
Автоклавная обработка — это не просто достижение целевого давления. На результат твердения влияют качество пара, набор давления, распределение температуры, условия выдержки, управление конденсатом, герметичность и схема загрузки. Быстрая или плохо контролируемая последовательность нагрева может создать термические напряжения. Неравномерное распределение пара может привести к неодинаковым свойствам продукции по всей загрузке автоклава. Избыточный конденсат может ухудшить теплопередачу и вызвать эксплуатационные осложнения.
Утечки в районе дверей, клапанов, фланцев или соединений приборов никогда не следует считать незначительными деталями пусконаладки. Помимо потерь энергии, они могут сделать цикл твердения менее стабильным и создать угрозы безопасности. Конденсатоотводчики и дренажные точки требуют внимания, поскольку система может выглядеть работоспособной, но при этом содержать больше конденсата, чем предусмотрено.
Котел и паровая сеть являются частью контроля качества AAC, а не просто инженерной инфраструктурой. Перед увеличением выпуска заводские группы должны подтвердить, что подача пара остается стабильной при реалистичной нагрузке и что цикл автоклава регистрируется в формате, доступном для анализа инженерами. При изменении качества эти записи зачастую информативнее одного лишь визуального осмотра.
Логика системы управления и полевые сигналы требуют полного функционального испытания
Современные заводы AAC зависят от управления ПЛК, датчиков, модулей взвешивания, концевых выключателей, приводов двигателей и блокировок безопасности. Экран может показывать завершение последовательности, однако полевые устройства могут передавать недостоверную информацию. Датчик с обратным направлением действия, неверный предел хода, нестабильный сигнал тензодатчика или неправильно настроенный временной параметр могут остановить производство либо вызвать работу оборудования вне заданной последовательности.
Пусконаладка должна включать как сухие, так и мокрые испытания. Сухие испытания подтверждают движение, направление, последовательность и блокировки без технологического материала. Мокрые испытания вводят фактический шлам, нагрузки, влажность, температуры и длительность циклов, которые выявляют другие проблемы. Необходимо целенаправленно испытывать аварийные остановы, блокировки ворот, защиту от перегрузки, сообщения сигнализации, ручные режимы и процедуры повторного запуска. Логику безопасности не следует проверять только после неожиданной остановки.
Не менее важно, чтобы операторы понимали значение сигналов тревоги. Многократный сброс неисправности без выявления ее причины может превратить небольшую пусконаладочную корректировку в повторяющуюся производственную проблему.
Недостающим элементом часто является производственная дисциплина
Новую линию иногда передают в эксплуатацию в ожидании, что автоматизация устранит потребность в знании технологического процесса. Это не так. Производство AAC требует от операторов распознавать аномальное поведение шлама, оценивать состояние форм, осматривать сырые массивы, замечать изменения при резке и надлежащим образом реагировать на отклонения цикла твердения. Персоналу технического обслуживания также необходимы графики смазки, идентификация запасных частей и четкий метод регистрации повторяющихся неисправностей.
Практический журнал пусконаладки должен включать версии рецептур, результаты испытаний материалов, данные партий, номера форм, наблюдения за расширением, настройки резки, записи циклов автоклавов, дефекты, корректирующие действия и лицо, ответственное за каждое решение. В период напряженного запуска это может показаться обременительным, но предотвращает зависимость завода от памяти и неформальных предположений.
Для производителей оборудования качество пусконаладки неотделимо от проектной поддержки, понимания процесса и скорости реагирования. Компания Shandong Hongfa Scientific Industrial & Trading Co., Ltd., основанная в 1990 году, разработала оборудование для производства строительных материалов, включая линии производства блоков AAC, оборудование для производства блоков и бетонные узлы. Ее производственные и исследовательские ресурсы, включая четыре производственные базы и технический персонал, отражают масштаб координации, необходимой для проектов такого типа. Что еще важнее, заявленный компанией акцент на поэтапном отслеживании качества имеет отношение к пусконаладке: неисправности проще устранять, когда их отслеживают до конкретного этапа, настройки или компонента, а не рассматривают как общую «проблему завода».
Более эффективный способ оценить завершение пусконаладки
Пусконаладку не следует объявлять завершенной только потому, что линия произвела первые пригодные для продажи блоки. Более строгим критерием является способность завода выполнять повторяющиеся циклы с контролируемыми материалами, документированными параметрами, стабильным движением оборудования, безопасными методами эксплуатации и предсказуемым качеством продукции. Точные критерии приемки будут зависеть от проекта, местных требований к продукции, сырьевых материалов и согласованного технического объема работ.
Перед переходом от пробного производства к регулярному выпуску руководителям следует проверить нерешенные вопросы, которые легко упустить из виду: статус калибровки, запасные части для быстроизнашивающихся компонентов, проверки паровой системы, обязанности по техническому обслуживанию, обучение операторов, производственные записи и доступность технической документации в пригодной для использования форме. Период пусконаладки, который выявляет эти вопросы на раннем этапе, не является задержкой; это этап, предотвращающий повторяющиеся потери, нестабильный выпуск и устранимые простои после ухода монтажной группы.
Следующая:Больше нет контента
Рекомендуем
 Oct 06, 2026
Какие проблемы обычно возникают при пусконаладке завода AAC?
Какие проблемы часто возникают при пусконаладке завода AAC? Узнайте о причинах ошибок дозирования, дефектов резки, нестабильности подачи пара и проблем управления, влияющих на надежность производства.
- Oct 05, 2026
Сколько времени занимает техническое обучение для завода AAC?
Сколько обычно длится техническое обучение для завода AAC? Узнайте об этапах обучения, факторах пусконаладки и ключевых навыках для безопасного и стабильного производства.
- Oct 04, 2026
Что должно быть включено в отчет по планированию завода AAC?
Что должно быть включено в отчет по планированию завода AAC? Рассмотрите производительность, компоновку, сырье, оборудование, инженерные коммуникации, затраты и риски для успешного предприятия AAC.