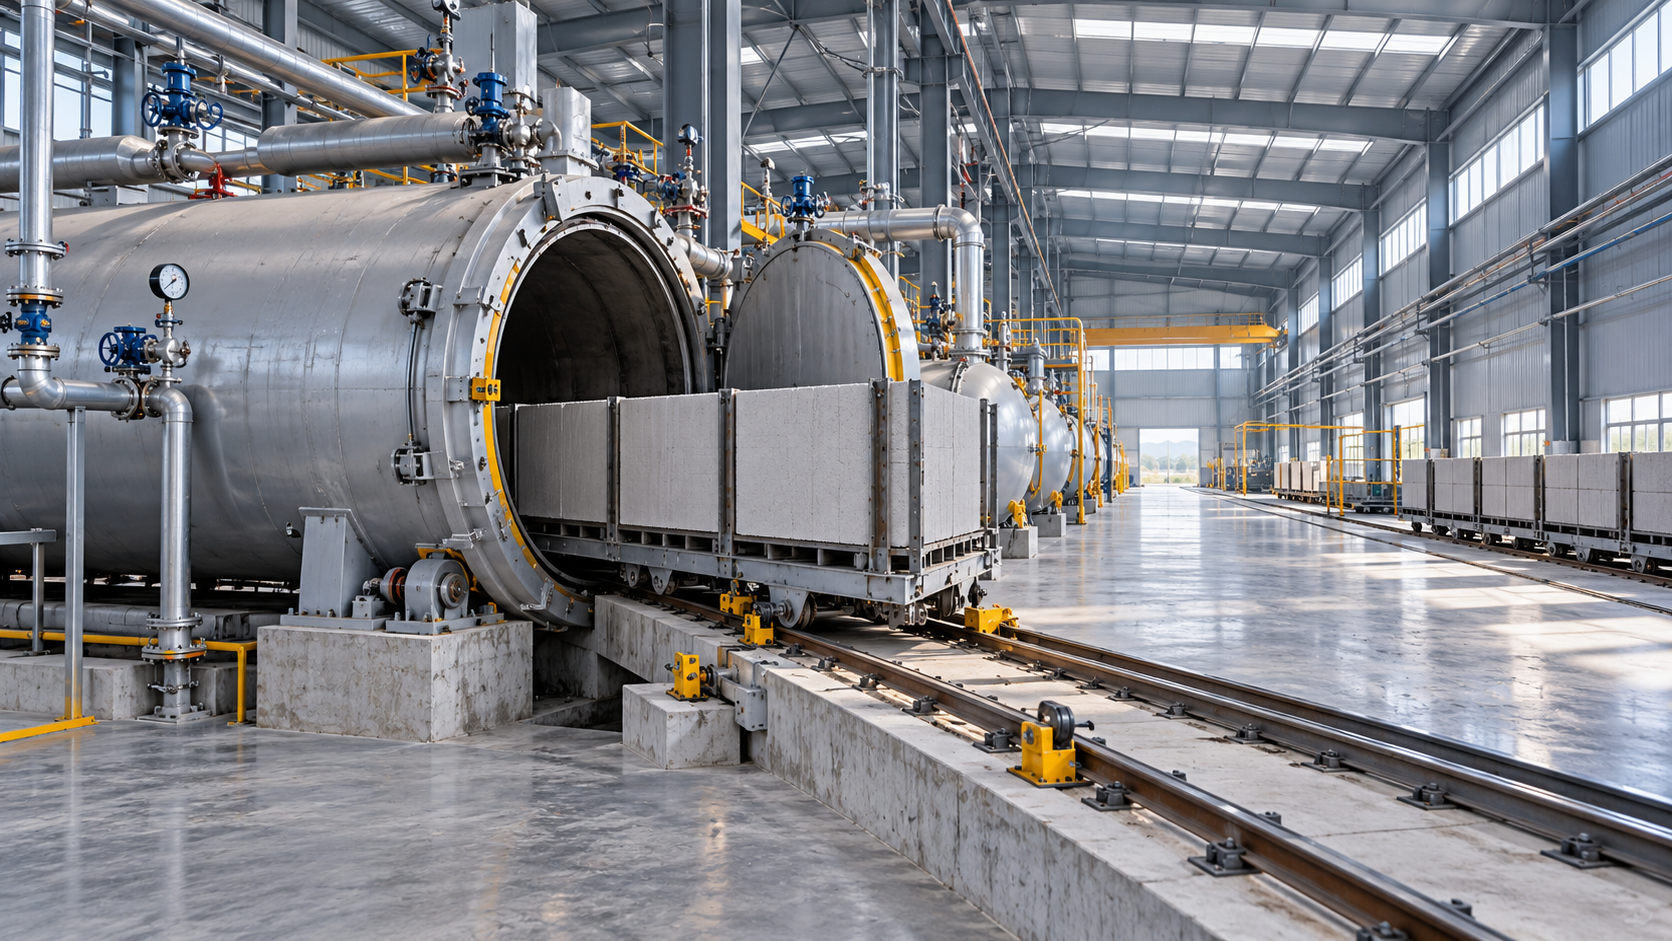
¿Qué debe incluir la puesta en marcha de una planta de AAC?
La puesta en marcha de una planta de AAC debe demostrar que toda la línea de producción puede transformar de forma segura y repetida las materias primas acordadas en productos de hormigón celular curado en autoclave comercializables. Las comprobaciones de rotación de los equipos y la obtención satisfactoria del primer lote son hitos necesarios, pero no demuestran que la planta esté lista para producir.
El alcance de la puesta en marcha debe abarcar la verificación mecánica y eléctrica, la disponibilidad de los servicios auxiliares, la calibración de la dosificación, las pruebas del proceso, el rendimiento del corte, la seguridad del autoclave y el control del curado, los ensayos del producto terminado y la transferencia de la operación. La aceptación debe basarse en resultados documentados en condiciones definidas, no simplemente en que la maquinaria funcione.
Defina los criterios de aceptación antes de iniciar las pruebas de producción
El plan de puesta en marcha debe distinguir claramente entre la finalización de la instalación, la autorización para operar, la estabilización del proceso y la aceptación del rendimiento. Reunir estos aspectos en un único certificado de «puesta en marcha completada» puede ocultar problemas pendientes de calidad o seguridad tras la apariencia de un proyecto terminado.
Antes de comenzar las pruebas, el proveedor de los equipos y el propietario de la planta deben acordar lo siguiente:
- Los productos que se demostrarán, incluidas sus dimensiones, clases de densidad y resistencia requerida.
- Las especificaciones de las materias primas y las variaciones permitidas durante las pruebas.
- Los servicios auxiliares disponibles en el límite de la planta, incluidas las condiciones del vapor, el suministro eléctrico, el agua y el aire comprimido.
- Los métodos de medición, los procedimientos de muestreo y la duración de las pruebas.
- Las responsabilidades relativas a los ajustes, los ensayos de laboratorio, los consumibles y las nuevas pruebas.
- Los defectos que impiden la operación o la aceptación, y el procedimiento para cerrar los trabajos pendientes.
La capacidad también debe definirse explícitamente. El rendimiento de la mezcladora, el volumen de la torta verde, la capacidad de procesamiento del autoclave y el volumen de producto terminado comercializable no son magnitudes intercambiables. Una línea puede alcanzar su velocidad nominal de colado y, al mismo tiempo, perder una parte sustancial de la producción debido a daños de corte, defectos de curado o bloques rechazados. La aceptación del rendimiento debe especificar qué producción está garantizada y cómo se contabilizan las paradas y los rechazos.
Verifique que la planta instalada esté lista para operar de forma controlada
Las comprobaciones de finalización mecánica deben seguir el flujo de materiales, desde la recepción y preparación hasta la dosificación, el colado, el corte, el autoclavado y la manipulación del producto terminado. El objetivo es detectar, antes de que los materiales entren en la línea, situaciones que puedan causar lesiones, daños en los equipos, contaminación o un proceso inestable.
Las comprobaciones deben incluir la alineación de los equipos, el estado de los cimientos y las fijaciones, la lubricación, los soportes de tuberías, el guiado de las cintas transportadoras, el estado de los moldes, el posicionamiento de los carros de transferencia y el acceso para la inspección y el mantenimiento. Los equipos de corte requieren especial atención en cuanto a la alineación y el tensado de los alambres, así como a la relación entre el posicionamiento de la torta y las dimensiones del producto terminado.
La verificación eléctrica debe confirmar el sentido de giro correcto de los motores, la identificación de los instrumentos, la puesta a tierra, las funciones de protección y la comunicación entre los dispositivos de campo y el sistema de control. Las paradas de emergencia, los resguardos, las condiciones de habilitación y los enclavamientos deben probarse funcionalmente; no basta con aceptarlos basándose únicamente en los planos. Las pruebas deben seguir procedimientos aprobados y ser realizadas por personal competente.
El rendimiento de los servicios auxiliares debe verificarse bajo una demanda representativa. Que haya presión suficiente en un colector de vapor inactivo no demuestra que el sistema pueda suministrar vapor durante un ciclo de autoclave mientras otros usuarios estén operando. Se aplican limitaciones similares a la capacidad de aire comprimido, el suministro de agua, la evacuación del condensado y la carga eléctrica.
La captación de polvo, el drenaje, los sistemas de retorno de lechada y las medidas de orden y limpieza también forman parte de la puesta en marcha. Si fallan, pueden interrumpir la producción aunque las máquinas principales del proceso funcionen correctamente.
¿Qué precisión debe tener un sistema de dosificación de AAC?
No existe una única tolerancia de dosificación que pueda aplicarse responsablemente a todas las plantas de AAC. La precisión requerida depende de la receta, la cantidad de cada ingrediente, el comportamiento de los materiales, los equipos de dosificación y la sensibilidad demostrada del producto. Los límites de aceptación deben distinguir entre los principales ingredientes minerales, el agua y las pequeñas adiciones, como el agente expansor a base de aluminio.
Una tolerancia porcentual sin una referencia definida es incompleta. Debe especificarse si el porcentaje se refiere a la cantidad objetivo del lote, a la capacidad máxima de escala del instrumento o a otra base. Una especificación de báscula expresada como porcentaje de la escala completa puede ser inadecuada para una pequeña dosis de ingrediente, aunque parezca precisa.
La puesta en marcha también debe distinguir entre la calibración de los instrumentos y el rendimiento real de la dosificación:
Siempre que sea posible, las pruebas dinámicas de dosificación deben utilizar los materiales reales y cubrir el intervalo de funcionamiento previsto. El retardo de cierre del alimentador, el material que sigue desplazándose por inercia, las fugas en las válvulas, la formación de puentes y las vibraciones pueden producir errores que no aparecen durante la calibración estática. Las conexiones flexibles y las tuberías conectadas no deben ejercer fuerzas que alteren el pesaje.
En el caso de los ingredientes en forma de lechada, la precisión de la masa húmeda es solo una parte del requisito. Si cambia la concentración de sólidos, el mismo peso de lechada aporta una cantidad diferente de sólidos minerales y agua. La lechada reciclada añade otra variable, ya que su concentración y estado pueden cambiar según la actividad de producción. El método de control de la receta debe tener en cuenta estos cambios mediante mediciones validadas.
Las pequeñas adiciones de agente expansor requieren especial atención en cuanto al intervalo de pesaje utilizable, la uniformidad de la preparación, el comportamiento de la suspensión y la transferencia completa. Pesar correctamente una suspensión no garantiza que la cantidad activa prevista llegue a la mezcladora si se produce sedimentación o quedan residuos.
Por lo tanto, el criterio práctico de aceptación combina la medición calibrada, la dosificación repetible, el control del estado de los ingredientes y la estabilidad de los resultados del producto. La precisión declarada por el proveedor debe verificarse con los tamaños de lote reales de la planta, y no aceptarse únicamente a partir de la ficha técnica del instrumento.
Establezca una ventana de proceso viable antes de aumentar la producción
La puesta en marcha de una planta de AAC consiste en parte en verificar los equipos y en parte en desarrollar el proceso dentro del intervalo de materias primas acordado. Las características de la arena o las cenizas volantes, la reactividad de la cal, las propiedades del cemento, el equilibrio de sulfatos, la temperatura del agua y el estado de la lechada reciclada pueden afectar la expansión y el desarrollo de la resistencia inicial.
Las pruebas de referencia deben caracterizar las propiedades pertinentes para el proceso seleccionado. En un proceso basado en arena, la molienda y la preparación de la lechada deben verificarse con respecto a la finura y la concentración requeridas. Si se utilizan cenizas volantes, deben tenerse en cuenta sus variaciones físicas y químicas pertinentes. La idoneidad de la cal no puede determinarse únicamente por el peso recibido: su comportamiento de reacción influye en los tiempos y la temperatura del proceso.
Durante las pruebas de colado, los registros deben relacionar cada lote con las cantidades de ingredientes, el estado de la lechada, la secuencia y el tiempo de mezclado, la temperatura de descarga, la identificación del molde y el comportamiento de expansión observado. Esto permite distinguir entre un problema de dosificación y uno relacionado con las materias primas o el control de temperatura.
El precurado debe dar a la torta la resistencia suficiente para desmoldarla y cortarla sin deformaciones excesivas, desgarros ni colapsos. Un tiempo de espera fijo no demuestra que esté lista, ya que la temperatura y la reactividad de los materiales influyen en el desarrollo de la resistencia. La planta necesita un método definido y repetible para determinar cuándo la torta está lista para el corte, respaldado por los resultados de las pruebas.
Cambiar varias variables de la receta y del proceso al mismo tiempo dificulta la resolución de problemas. Los ajustes controlados, con un registro del motivo y del resultado, ofrecen una base más fiable para establecer la ventana de funcionamiento.
Pruebe el corte, las transferencias y el reciclaje como una operación integrada
La aceptación del corte debe examinar la geometría de toda la torta y de los productos terminados, no solo unas pocas piezas sin daños. Las comprobaciones pertinentes incluyen la uniformidad dimensional, la escuadría, el estado de la superficie, los daños en los bordes, el arrastre de los alambres y los defectos producidos durante el volteo o la transferencia.
Un problema dimensional puede originarse en una etapa anterior. Una firmeza desigual de la torta, la deformación del molde, un posicionamiento deficiente o unas condiciones de precurado inadecuadas pueden parecer fallos de la máquina de corte. Los registros de puesta en marcha deben permitir rastrear los defectos hasta la torta y el lote, en lugar de atribuirlos automáticamente a los ajustes de los alambres.
Los equipos de transferencia deben demostrar que pueden mover el material de forma fiable al ritmo de producción previsto. Una línea que solo funciona con frecuentes intervenciones manuales no ha demostrado la misma capacidad operativa que una línea automática coordinada.
La recuperación de los residuos de corte también debe estar operativa durante las pruebas representativas. El reciclaje modifica el equilibrio de agua y sólidos; excluirlo puede hacer que las pruebas iniciales parezcan estables, aunque la receta de producción normal no esté validada.
Mantenga separadas la autorización de seguridad del autoclave y la optimización del curado
Un autoclave es un sistema a presión, y un curado satisfactorio del producto no demuestra que sea seguro ni que esté legalmente autorizado para funcionar. Las inspecciones requeridas, la documentación del sistema a presión, los dispositivos de protección, la autorización de funcionamiento y la competencia del personal deben cumplir las normas aplicables en el lugar de instalación.
La puesta en marcha debe verificar los enclavamientos de las puertas y los relacionados con la presión, la documentación de los dispositivos de seguridad, la instrumentación, las instalaciones de vapor y condensado, y los procedimientos operativos aprobados. Las comprobaciones críticas para la seguridad deben seguir los requisitos del fabricante del recipiente y los procedimientos reglamentarios aplicables. La presión del calendario no justifica anular las funciones de protección.
A continuación, las pruebas del proceso deben establecer que el ciclo de curado es adecuado para el producto y la disposición de carga reales. Los perfiles registrados de presión y temperatura, las medidas para la evacuación del aire, el comportamiento del condensado y la distribución de la carga ayudan a determinar si las condiciones de curado especificadas se alcanzan de manera uniforme.
Que el controlador alcance el valor de consigna no demuestra por sí solo que el tratamiento sea uniforme en toda la carga. El muestreo de productos debe abarcar las posiciones pertinentes dentro del autoclave, especialmente cuando los resultados de las pruebas indiquen diferencias. El suministro de vapor y cualquier sistema de transferencia de vapor también deben probarse conforme a la secuencia de producción prevista.
Demuestre la calidad y el rendimiento con una operación representativa
Una torta aceptable o una carga de autoclave satisfactoria demuestran la viabilidad, no la repetibilidad. Las pruebas de rendimiento deben abarcar una operación acordada cuya duración permita detectar interacciones entre la dosificación, el precurado, el corte, el autoclavado y la manipulación. La duración debe corresponder al proceso y a las obligaciones contractuales, no a una cifra universal arbitraria.
Los ensayos del producto terminado deben utilizar la norma de producto aplicable y los métodos de laboratorio acordados. Según el producto y la especificación, la aceptación puede incluir la densidad seca, la resistencia a compresión, las dimensiones y otras propiedades requeridas. Deben definirse la edad de ensayo, el estado de humedad, la preparación de las probetas y el lugar de muestreo, ya que influyen en la comparabilidad de los resultados.
La densidad y la resistencia deben evaluarse conjuntamente. Cumplir el requisito de resistencia fabricando bloques sustancialmente más densos no demuestra que se cumpla una especificación de producto de menor densidad.
El registro de rendimiento debe conciliar el volumen colado, la producción curada, la producción comercializable, los rechazos, las paradas y los reprocesamientos. Si se garantiza el consumo de energía o agua, el límite de medición debe especificar los equipos incluidos, el consumo de arranque, las condiciones del vapor y la base de producción. Los resultados de pruebas con carga parcial no deben presentarse como prueba del rendimiento a plena capacidad.
Entregue una planta que pueda operarse sin el equipo de puesta en marcha
La formación debe abarcar la operación rutinaria, el arranque y la parada, las condiciones anómalas, la autorización de recetas, el muestreo, el mantenimiento y las responsabilidades de seguridad. La competencia se demuestra mejor mediante tareas supervisadas y respuestas a situaciones definidas que con simples registros de asistencia.
El paquete de entrega debe incluir los planos conforme a obra, los manuales de los equipos, los registros de calibración, los resultados de las pruebas de seguridad, las recetas y los intervalos operativos aprobados, los métodos de laboratorio, los programas de mantenimiento, la información sobre repuestos y las copias de seguridad del sistema de control. Deben quedar claros los derechos de acceso al software y la responsabilidad sobre los cambios futuros.
Los asuntos pendientes deben registrarse indicando su importancia operativa, la parte responsable y los requisitos para su cierre. Los defectos críticos para la seguridad no deben tratarse como simples tareas ordinarias de una lista de pendientes. Cuando se permita una aceptación condicional, esta debe indicar exactamente qué obligaciones de rendimiento siguen pendientes.
La aprobación de una puesta en marcha defendible se basa en pruebas trazables: la planta instalada es segura para operar, el proceso funciona con las materias primas acordadas, el producto terminado cumple su especificación y la producción requerida es repetible. Estas pruebas, y no una ceremonia de arranque ni un único lote satisfactorio, son lo que demuestra que una planta de AAC está lista para producir.
Recomendar
 27-10-2026
Cómo funciona una máquina para fabricar bloques de hormigón y por qué el curado sigue siendo importante
Descubra cómo una máquina para fabricar bloques de hormigón da forma y compacta los bloques, por qué el curado aporta resistencia duradera y qué controles de producción le ayudan a elegir equipos para obtener una producción fiable y comercializable.
- 26-10-2026
Máquina para fabricar bloques huecos: cómo corregir las grietas durante el desmoldeo
¿Se agrietan los bloques huecos durante el desmoldeo? Descubra cómo comprobar la humedad de la mezcla, la compactación, la fricción del molde y el soporte del palé para reducir los residuos y mejorar la calidad de los bloques.
 27-10-2026
¿Cuánto suele durar la instalación de una planta de AAC?
¿Qué incluye la puesta en marcha de una planta de AAC? Descubra los plazos de instalación, las comprobaciones de seguridad, las pruebas de materiales y los hitos de aceptación para planificar un arranque más fluido y evitar retrasos costosos.