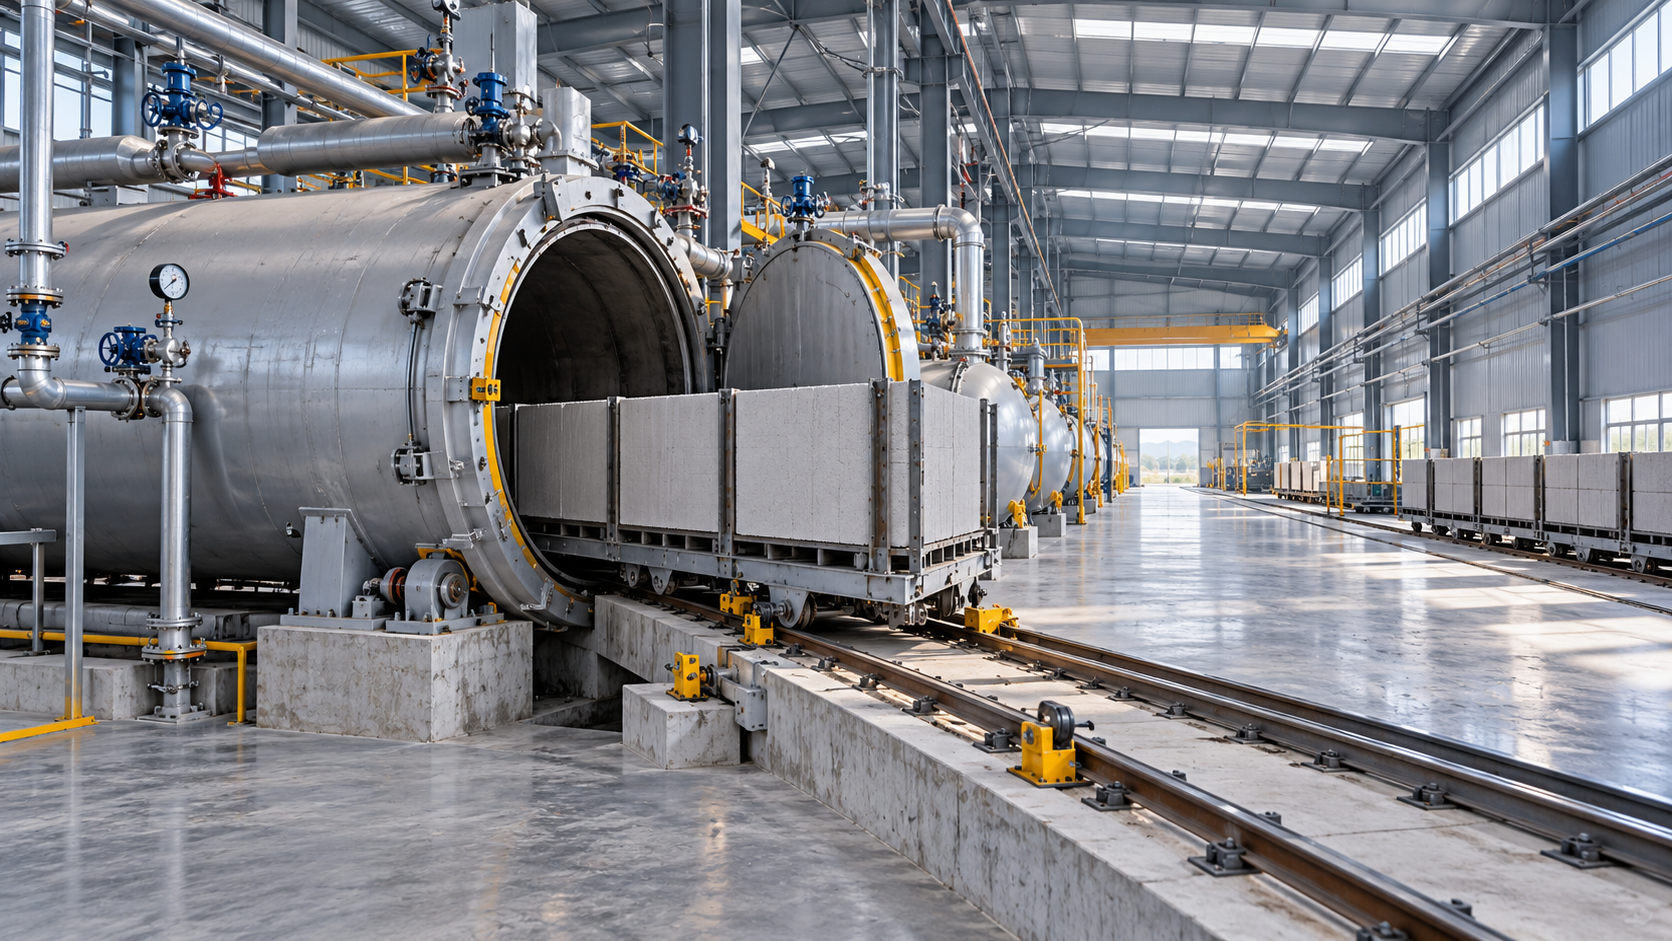
Что должно включать в себя пусконаладка установки для производства автоклавного газобетона (AAC)?
Пусконаладка завода по производству автоклавного газобетона должна подтвердить, что вся производственная линия способна безопасно и стабильно перерабатывать согласованное сырье в товарную продукцию из автоклавного газобетона. Проверка вращения оборудования и успешное изготовление первой партии — необходимые этапы, но сами по себе они не подтверждают готовность к производству.
Объем пусконаладочных работ должен включать проверку механической и электрической частей, готовность инженерных систем, калибровку дозирования, испытания процесса, оценку качества резки, безопасность автоклавов и контроль режима твердения, испытания готовой продукции и передачу оборудования в эксплуатацию. Приемка должна основываться на документированных результатах, полученных в установленных условиях, а не только на том, что оборудование работает.
Определите критерии приемки до начала производственных испытаний
В плане пусконаладочных работ необходимо четко разграничить завершение монтажа, разрешение на эксплуатацию, стабилизацию процесса и приемку производительности. Если объединить все эти этапы в один сертификат «пусконаладка завершена», нерешенные вопросы качества или безопасности могут остаться незамеченными за внешне завершенным проектом.
До начала испытаний поставщик оборудования и владелец завода должны согласовать:
- Продукцию, которую предстоит продемонстрировать, включая размеры, классы плотности и требуемую прочность.
- Технические требования к сырью и допустимые отклонения его характеристик во время испытаний.
- Инженерные ресурсы, доступные на границе завода, включая параметры пара, электроснабжение, воду и сжатый воздух.
- Методы измерений, порядок отбора проб и продолжительность испытаний.
- Ответственность за регулировку оборудования, лабораторные испытания, расходные материалы и повторные испытания.
- Дефекты, препятствующие эксплуатации или приемке, и порядок устранения оставшихся замечаний.
Производительность также необходимо определить однозначно. Производительность смесителя, объем массива-сырца, пропускная способность автоклава и объем товарной готовой продукции — разные показатели. Линия может достигать номинальной скорости заливки, но терять значительную часть выпуска из-за повреждений при резке, дефектов твердения или брака блоков. В критериях приемки производительности следует указать, какой именно выпуск гарантируется и как учитываются простои и брак.
Убедитесь, что смонтированный завод готов к работе в контролируемом режиме
Проверку механической готовности следует проводить по ходу движения материалов: от приемки и подготовки сырья до дозирования, заливки, резки, автоклавирования и транспортировки готовой продукции. Цель — выявить до подачи материалов на линию обстоятельства, которые могут привести к травмам, повреждению оборудования, загрязнению или нестабильности процесса.
Проверки должны охватывать центровку оборудования, состояние фундаментов и креплений, смазку, опоры трубопроводов, центрирование конвейеров, состояние форм, позиционирование передаточных тележек, а также доступ для осмотра и технического обслуживания. Особое внимание при проверке режущего оборудования следует уделить центровке проволок, механизмам натяжения и соответствию положения массива заданным размерам готового изделия.
При проверке электрооборудования необходимо подтвердить правильность направления вращения двигателей, идентификацию приборов, заземление, работу защитных функций и связь между полевыми устройствами и системой управления. Аварийные остановы, ограждения, разрешающие сигналы и блокировки нужно проверять в действии, а не принимать только на основании чертежей. Испытания должны проводиться компетентным персоналом по утвержденным процедурам.
Работу инженерных систем необходимо проверять при репрезентативной нагрузке. Достаточное давление в незагруженном паровом коллекторе не доказывает, что система обеспечит автоклавный цикл, когда работают другие потребители. Аналогичные ограничения относятся к производительности системы сжатого воздуха, подаче воды, отводу конденсата и электрической нагрузке.
Пылеулавливание, дренаж, системы возврата шлама и меры по поддержанию порядка также входят в объем пусконаладочных работ. Их отказ может остановить производство, даже если основные технологические машины работают исправно.
Какой точности должно быть дозирование на заводе AAC?
Установить единый допуск дозирования, который можно обоснованно применять на всех заводах AAC, невозможно. Требуемая точность зависит от рецептуры, количества ингредиента, свойств материала, дозирующего оборудования и подтвержденного влияния на продукт. При установлении пределов приемки следует отдельно учитывать основные минеральные компоненты, воду и небольшие добавки, например газообразователь на основе алюминия.
Процентный допуск без указания основы расчета неполон. Необходимо уточнить, относится ли процент к заданному количеству компонента в замесе, пределу измерения прибора или другой величине. Характеристика весов в процентах от полного диапазона может быть неприемлемой для малой дозы ингредиента, даже если такая точность на первый взгляд кажется достаточной.
При пусконаладке также необходимо различать калибровку прибора и фактическую точность дозирования:
Динамические испытания дозирования следует по возможности проводить с использованием фактических материалов и охватывать весь предполагаемый рабочий диапазон. Задержка отключения питателя, остаток материала в полете, утечка через клапан, зависание материала и вибрация могут вызывать ошибки, не выявляемые при статической калибровке. Гибкие соединения и присоединенные трубопроводы не должны создавать усилий, искажающих показания весов.
Для шламовых компонентов одной точности измерения влажной массы недостаточно. При изменении концентрации твердых веществ неизменная масса шлама содержит другое количество минеральных веществ и воды. Возвратный шлам добавляет еще одну переменную: его концентрация и состояние могут меняться в зависимости от хода производства. Метод контроля рецептуры должен учитывать эти изменения на основе проверенных измерений.
При дозировании небольших количеств газообразователя особое внимание следует уделить рабочему диапазону взвешивания, стабильности приготовления, свойствам суспензии и полноте ее подачи. Точное взвешивание суспензии не гарантирует поступления в смеситель заданного количества активного вещества, если происходит осаждение или остаются отложения.
Таким образом, практические критерии приемки должны учитывать калиброванные измерения, воспроизводимую подачу, контролируемое состояние ингредиентов и стабильные результаты по продукции. Заявленную поставщиком точность следует проверять при фактическом размере замесов на заводе, а не принимать только по техническому паспорту прибора.
Определите рабочее технологическое окно до увеличения выпуска
Пусконаладка AAC включает не только проверку оборудования, но и отработку процесса в пределах согласованных характеристик сырья. Свойства песка или золы-уноса, реакционная способность извести, характеристики цемента, сульфатный баланс, температура воды и состояние возвратного шлама могут влиять на вспучивание и формирование ранней прочности.
В ходе базовых испытаний следует определить характеристики сырья, важные для выбранного процесса. При использовании песка необходимо проверить помол и приготовление шлама с точки зрения требуемой тонкости помола и концентрации. При использовании золы-уноса следует учитывать изменения ее значимых физических и химических характеристик. Пригодность извести нельзя оценивать только по массе поставки: ее реакционные свойства влияют на продолжительность и температуру процесса.
Во время испытаний заливки в документации следует связывать каждый замес с количеством ингредиентов, состоянием шлама, последовательностью смешивания, временем смешивания, температурой выгрузки, обозначением формы и наблюдаемым ходом подъема массива. Это позволяет отличить проблему дозирования от проблем с сырьем или контролем температуры.
Перед выдержкой массив должен набрать достаточную прочность для распалубки и резки без чрезмерной деформации, разрывов или обрушения. Фиксированное время ожидания не подтверждает готовность, поскольку на формирование прочности влияют температура и реакционная способность материалов. На заводе необходимо установить четкий и воспроизводимый метод определения готовности к резке и подтвердить его результатами испытаний.
Одновременное изменение нескольких параметров рецептуры и процесса затрудняет поиск причин отклонений. Контролируемые корректировки с записью причин и результатов дают более надежную основу для определения рабочего технологического окна.
Проверьте резку, перемещение и возврат отходов как единую систему
При приемке резки следует оценивать весь массив и геометрию готовых изделий, а не только несколько неповрежденных блоков. К важным параметрам относятся стабильность размеров, прямоугольность, состояние поверхности, повреждения кромок, следы от протягивания проволоки и дефекты, возникающие при повороте или перемещении.
Причина отклонения размеров может находиться выше по технологической цепочке. Неравномерная прочность массива, деформация формы, неправильное позиционирование или неподходящие условия предварительной выдержки могут выглядеть как неисправность режущего станка. Документация пусконаладочных работ должна позволять связать дефект с конкретным массивом и замесом, а не автоматически приписывать его настройкам проволок.
Транспортирующее оборудование должно обеспечивать надежное перемещение в заданном производственном ритме. Линия, которая работает только при частом ручном вмешательстве, не продемонстрировала ту же производительность, что и согласованная автоматическая линия.
Система возврата отходов резки также должна работать во время репрезентативных испытаний. Рециклинг изменяет баланс воды и твердых веществ; если его исключить, первоначальные испытания могут показать стабильный процесс, хотя штатная производственная рецептура останется непроверенной.
Проводите приемку безопасности автоклава отдельно от оптимизации твердения
Автоклав — это система, работающая под давлением, и успешное твердение продукции не доказывает ее безопасность или юридическую готовность к эксплуатации. Необходимые проверки, документация на систему, работа защитных устройств, разрешение на эксплуатацию и квалификация персонала должны соответствовать требованиям, действующим в месте установки.
При пусконаладке следует проверить блокировку дверей и блокировки по давлению, документацию на устройства безопасности, контрольно-измерительные приборы, системы подачи пара и отвода конденсата, а также утвержденные рабочие процедуры. Проверки критически важных для безопасности систем должны проводиться в соответствии с требованиями изготовителя сосуда и применимыми нормативными процедурами. Давление по графику не оправдывает обход защитных функций.
Затем технологические испытания должны подтвердить пригодность цикла твердения для данного продукта и фактической схемы загрузки. Записанные профили давления и температуры, средства удаления воздуха, поведение конденсата и распределение загрузки позволяют оценить, достигаются ли заданные условия твердения стабильно.
Достижение контроллером заданного значения само по себе не доказывает равномерную обработку всей загрузки. Отбор проб продукции следует проводить в значимых точках внутри автоклава, особенно если результаты испытаний указывают на различия. Подачу пара и системы его передачи также следует проверять при предполагаемой последовательности производства.
Подтвердите качество и производительность в условиях, характерных для штатной эксплуатации
Один приемлемый массив или одна успешно обработанная в автоклаве загрузка подтверждают возможность процесса, но не его воспроизводимость. Испытания производительности следует проводить на протяжении согласованного периода, достаточного для выявления взаимодействия между дозированием, предварительной выдержкой, резкой, автоклавированием и перемещением продукции. Продолжительность должна учитывать особенности процесса и договорные обязательства, а не произвольное универсальное число.
Готовую продукцию следует испытывать по применимому стандарту на продукцию и согласованным лабораторным методам. В зависимости от изделия и спецификации приемка может включать сухую плотность, прочность на сжатие, размеры и другие требуемые характеристики. Необходимо определить возраст образца, его влажностное состояние, подготовку образцов и место отбора, поскольку все это влияет на сопоставимость результатов.
Плотность и прочность необходимо оценивать совместно. Достижение требуемой прочности за счет изготовления блоков с существенно большей плотностью не подтверждает соответствие спецификации на продукцию с меньшей плотностью.
В отчете о производительности следует сопоставить объем заливки, объем продукции после твердения, объем товарной продукции, брак, простои и доработку. Если гарантируются расход энергии или воды, границы измерения должны определять, какое оборудование включено в расчет, учитывается ли расход при запуске, какие параметры пара используются и на какой объем выпуска ведется расчет. Результаты испытаний при частичной загрузке нельзя представлять как подтверждение работы на полной производительности.
Передайте завод, готовый к работе без участия пусконаладочной команды
Обучение должно охватывать штатную эксплуатацию, запуск и останов, нештатные ситуации, утверждение рецептур, отбор проб, техническое обслуживание и обязанности в области безопасности. Компетентность лучше проверять по выполнению задач под наблюдением и действиям в заданных сценариях, а не только по отметкам о посещении обучения.
Комплект передаваемой документации должен включать исполнительные чертежи, руководства по оборудованию, записи о калибровке, результаты испытаний систем безопасности, утвержденные рецептуры и рабочие диапазоны, лабораторные методы, графики технического обслуживания, информацию о запасных частях и резервные копии системы управления. Права доступа к программному обеспечению и ответственность за дальнейшие изменения должны быть четко определены.
Невыполненные пункты необходимо задокументировать, указав их значение для эксплуатации, ответственную сторону и требования к устранению. Дефекты, критически важные для безопасности, нельзя считать обычными пунктами перечня замечаний. Если допускается условная приемка, в документации следует точно указать, какие обязательства по производительности остаются невыполненными.
Обоснованное заключение о завершении пусконаладочных работ должно опираться на прослеживаемые свидетельства: смонтированный завод безопасен в эксплуатации, процесс работает на согласованном сырье, готовая продукция соответствует спецификации, а требуемый выпуск воспроизводим. Именно эти подтвержденные результаты, а не церемония запуска или единственный удачный замес, свидетельствуют о готовности завода AAC к производству.
Рекомендуем
 Oct 27, 2026
Как работает станок для производства бетонных блоков — и почему твердение по-прежнему важно
Узнайте, как станок для производства бетонных блоков формует и уплотняет изделия, почему твердение обеспечивает их долговечную прочность и какие проверки в процессе производства помогут выбрать оборудование для выпуска надежной продукции, пригодной для продажи.
- Oct 26, 2026
Машина для производства пустотелых блоков: устранение трещин при распалубке
На машине для производства пустотелых блоков появляются трещины при распалубке? Узнайте, как проверить влажность смеси, уплотнение, трение о форму и опору поддона, чтобы сократить потери и улучшить качество блоков.
 Oct 27, 2026
Сколько обычно занимает установка завода по производству автоклавного газобетона?
Что включает в себя пусконаладка завода по производству автоклавного газобетона? Узнайте о сроках монтажа, проверках безопасности, испытаниях материалов и этапах приемки, чтобы лучше спланировать запуск и избежать дорогостоящих задержек.